EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Afrique : formation des opérateurs et mise en service d'une installation de concassage-criblage 100-200 t/h
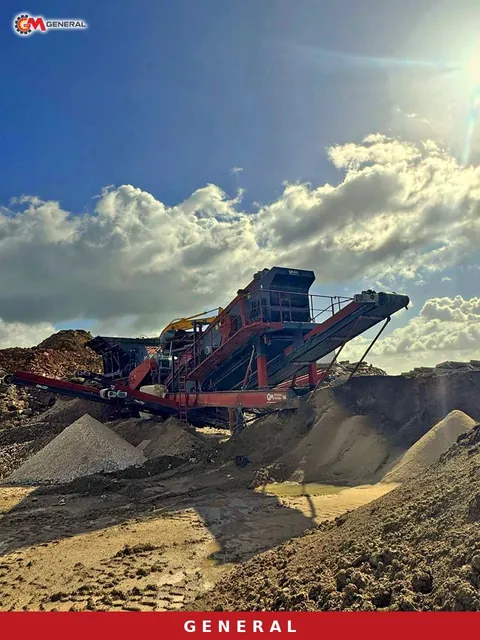
La façon dont une nouvelle installation de concassage-criblage fonctionnera en Afrique pendant ses premiers mois dépend moins de la machine elle-même que de ce que l'équipe d'exploitation apprend, et de la manière dont elle l'apprend, pendant la semaine de mise en service. Une installation mobile de 100-200 t/h forme une seule chaîne : groupe électrogène, alimentateur, concasseur, crible et convoyeurs de stockage. Le maillon le plus faible est très souvent un conducteur de chargeuse non formé ou une équipe qui saute le nettoyage des filtres. Cet article détaille la mise en service sur les chantiers africains étape par étape, découpe la formation par rôle et compare, à partir des données de nos pages produits, la charge d'apprentissage supplémentaire que chaque modèle impose à l'équipe.
Les règles générales de sécurité et les équipements de protection individuelle font l'objet d'un article séparé : Formation des opérateurs de concasseur mobile et normes de sécurité. Ici, l'accent porte sur la période où une installation neuve entre en production sur site pour la première fois, et sur les décisions propres à cette période.
La mise en service comporte trois niveaux d'essais distincts
Une erreur fréquente des acheteurs consiste à confondre la mise en service avec le jour où la machine concasse sa première roche. Dans un déroulement rigoureux, l'installation passe deux contrôles séparés avant de voir le moindre matériau, et ce n'est qu'après leur validation écrite qu'elle reçoit le tout-venant. Chaque niveau réduit le champ des causes possibles d'une panne au niveau suivant.
Contrôles mécaniques et électriques : installation à l'arrêt
Dès que les béquilles du châssis reposent au sol, la mise à niveau est vérifiée ; un crible de travers pousse le matériau d'un côté et use la toile de façon inégale. Tension des courroies, couples de serrage, niveaux d'huile, alignement des bandes et câbles d'arrêt d'urgence sont contrôlés un par un. Les raccordements entre groupe électrogène et armoire, la mise à la terre et le sens de rotation des moteurs se vérifient aussi machine vide ; un moteur de convoyeur tournant à l'envers, découvert seulement en charge, peut abîmer à la fois la bande et le châssis.
Marche à vide et montée en charge progressive
Tous les équipements tournent sans matériau pendant qu'on surveille la température des paliers, les vibrations et les bruits anormaux. L'alimentation démarre ensuite à faible débit et augmente par paliers. L'opérateur voit de ses propres yeux comment évoluent l'intensité du concasseur, la charge sur les étages du crible et les points de débordement des convoyeurs. Ce sont les minutes les plus précieuses de la formation : les réglages du manuel sont confrontés au comportement du matériau réel.
Vérification des performances
Au dernier niveau, l'installation tourne sans interruption pendant une durée définie avec le matériau réel du site et les fractions visées. Le tonnage mesuré au pont-bascule ou par comptage des camions, l'analyse granulométrique et la forme des grains sont enregistrés. Le procès-verbal doit indiquer dans quelles conditions d'alimentation (dimension, humidité, teneur en argile) ces valeurs ont été obtenues ; sinon, en cas de litige sur la capacité, il n'existe aucun point de référence.
Où porte l'effort de formation sur les modèles de 100-200 t/h
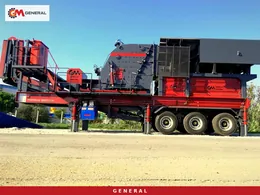
Cette plage compte plusieurs options parmi nos concasseurs mobiles sur pneus et chacune impose une charge d'apprentissage différente. Sur une ligne à percussion, la vitesse du rotor et le suivi des battoirs dominent ; sur une ligne mâchoires-cône, ce sont le circuit fermé et la mesure du réglage. Les valeurs du tableau proviennent de nos pages produits.
| Modèle | Capacité | Configuration de concassage | Alimentation max. | Crible | Groupe électrogène | Poids | Thème de formation clé |
|---|---|---|---|---|---|---|---|
| General 800 | 80-150 t/h | PDK 1280, percuteur primaire | 600 mm | 1300×4000 mm, 3 étages | 450 kVA | 35 000 kg | Retournement et remplacement des battoirs, accès sûr à la zone du rotor |
| General 01 | 120-180 t/h | Percuteur GPS 1210 (primaire + secondaire) | 700 mm | 1600×5000 mm, 4 étages | 550 kVA | 55 000 kg | Réglage de deux étapes dans un même carter, équilibre des fractions sur 4 étages |
| General 944 | 120-180 t/h | Mâchoires GPJ 90 + cône GM430 | 800 mm | 1600×5000 mm, 3 étages horizontal | 550 kVA | 70 000 kg | Alimentation du cône en charge pleine, mesure du réglage, convoyeur de retour |
| General 950 | 120-180 t/h | Mâchoires GPJ 90 + percuteur DMK01 | 800 mm | 1600×5000 mm, 3 étages horizontal | 600 kVA | 70 000 kg | Suivi de l'usure de deux types de concasseurs, réglage pour un produit cubique |
| GM 100 (sur chenilles) | 100-180 t/h | Percuteur GNR-01, 160 kW | 600 mm | 1500×5500 mm, 3 étages | 450 kVA | 42 000 kg | Déplacement sur chenilles, repositionnement sûr sur le site |
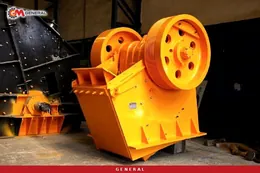
Dans une roche abrasive comme le granite, le basalte ou le quartzite, l'essentiel pour l'opérateur d'une configuration mâchoires-cône telle que la General 944 est de ne jamais laisser le cône à vide : un cône à moitié rempli use ses blindages de façon irrégulière et le produit devient lamellaire. Sur les lignes à percussion comme la General 01 privilégiée pour les matériaux peu abrasifs comme le calcaire, la compétence prioritaire est de lire l'effet de l'usure des battoirs sur la courbe granulométrique. Le choix de la configuration adaptée à votre carrière doit reposer sur les résultats de laboratoire d'échantillons prélevés dans le gisement.
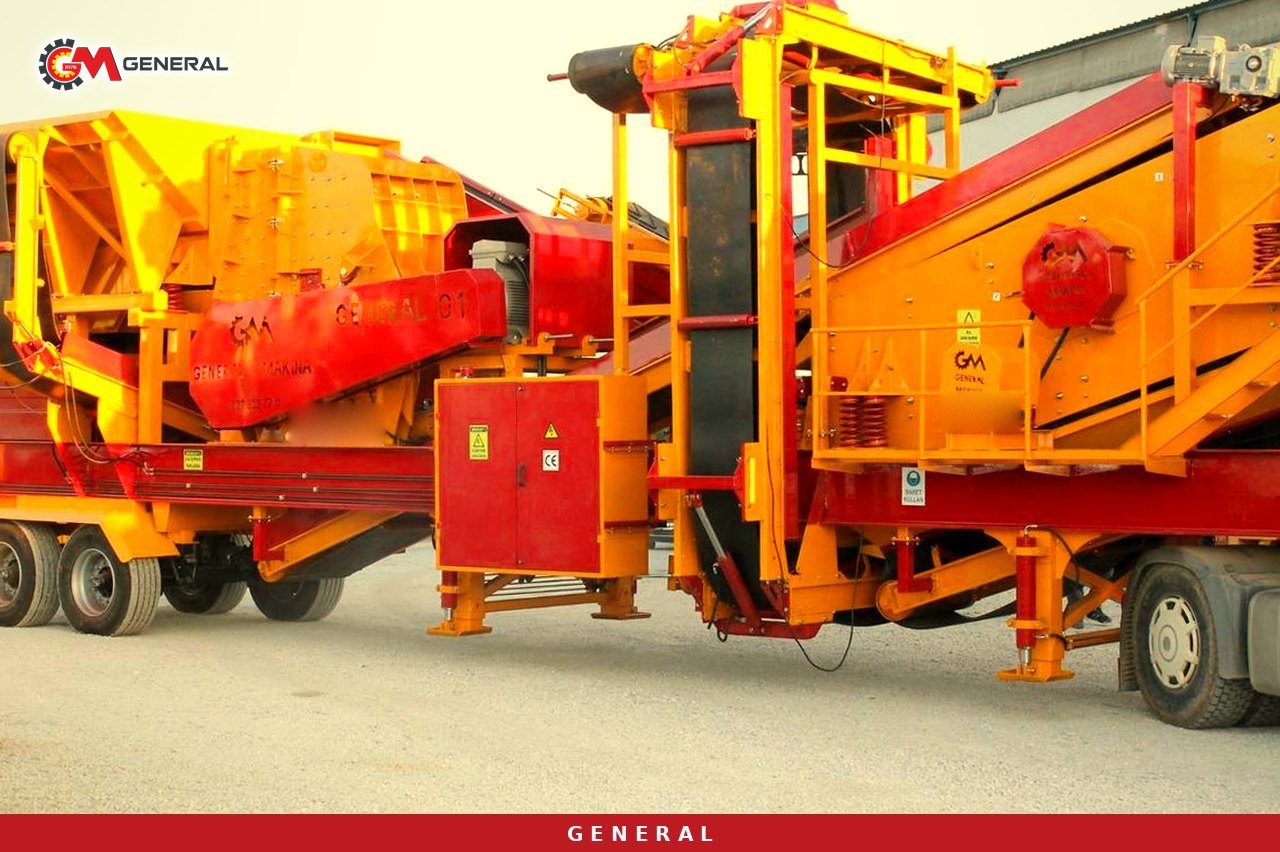
Thèmes à ajouter au programme de formation sur un chantier africain
Les conditions vont des carrières de calcaire du nord du continent aux sites de basalte volcanique de l'est et aux zones de granite et de latérite de l'ouest, mais trois sujets méritent leur propre module de formation dans presque toutes les mises en service en Afrique.
Groupe électrogène et discipline énergétique
Dans les carrières éloignées du réseau, l'installation tourne sur son propre groupe électrogène, véritable cœur de toute la ligne. Il faut montrer concrètement aux opérateurs dans quel ordre les moteurs démarrent, quel équipement s'arrête en premier sous charge et comment la qualité du carburant influe sur la durée de vie des filtres. Le circuit de filtration par lequel le carburant passe dans le réservoir et le moment de purger le séparateur d'eau doivent figurer dans une consigne écrite.
Poussière, chaleur et entretien des filtres
En climat chaud et poussiéreux, filtres à air, faisceaux de radiateur et entrées de ventilation de l'armoire s'encrassent bien plus vite qu'en région tempérée. La formation doit montrer point par point comment les contrôler en début de poste, dans quel sens souffler à l'air comprimé et quels filtres remplacer plutôt que laver. Si des buses d'abattage de poussière sont installées aux points de transfert, le contrôle de leur colmatage et de la pression d'eau fait aussi partie de ce module.
Alimentation argileuse et latéritique
La couverture latéritique répandue en Afrique de l'Ouest et centrale, ainsi que le matériau qui s'humidifie en saison des pluies, colmatent l'alimentateur à grille et la toile du crible. Un opérateur qui sait surveiller la grille by-pass, réduire le débit dès les premiers signes de colmatage et faire séparer la découverte au front de taille protège le concasseur des surcharges inutiles et des arrêts imprévus.
Formation par rôle : qui doit savoir quoi ?
Former un seul « opérateur » ne suffit pas. Une ligne de 100-200 t/h compte au moins quatre rôles, chacun avec ses propres compétences. Lorsque la rotation du personnel est forte, former au moins deux personnes par rôle évite que l'installation dépende d'un seul individu.
- Opérateur d'installation (pupitre) : séquence de démarrage et d'arrêt, réglage du concasseur, lecture de l'intensité et des températures, première intervention sur alarme.
- Conducteur de chargeuse ou de pelle : alimentation régulière sans faire déborder la trémie, tri des blocs hors gabarit et des ferrailles, rythme qui maintient la bouche du concasseur pleine.
- Technicien de maintenance : points de graissage, tension des courroies et des bandes, changement des toiles, étapes de levage et de consignation lors du remplacement des mâchoires, battoirs ou blindages de cône.
- Responsable électricité et groupe : consignation et étiquetage de l'armoire, signification des relais de protection moteur, contrôles quotidiens du groupe électrogène.
Si l'équipe parle plusieurs langues, l'impression des avertissements du pupitre et des listes de contrôle dans la langue de travail commune doit être abordée dès l'offre.
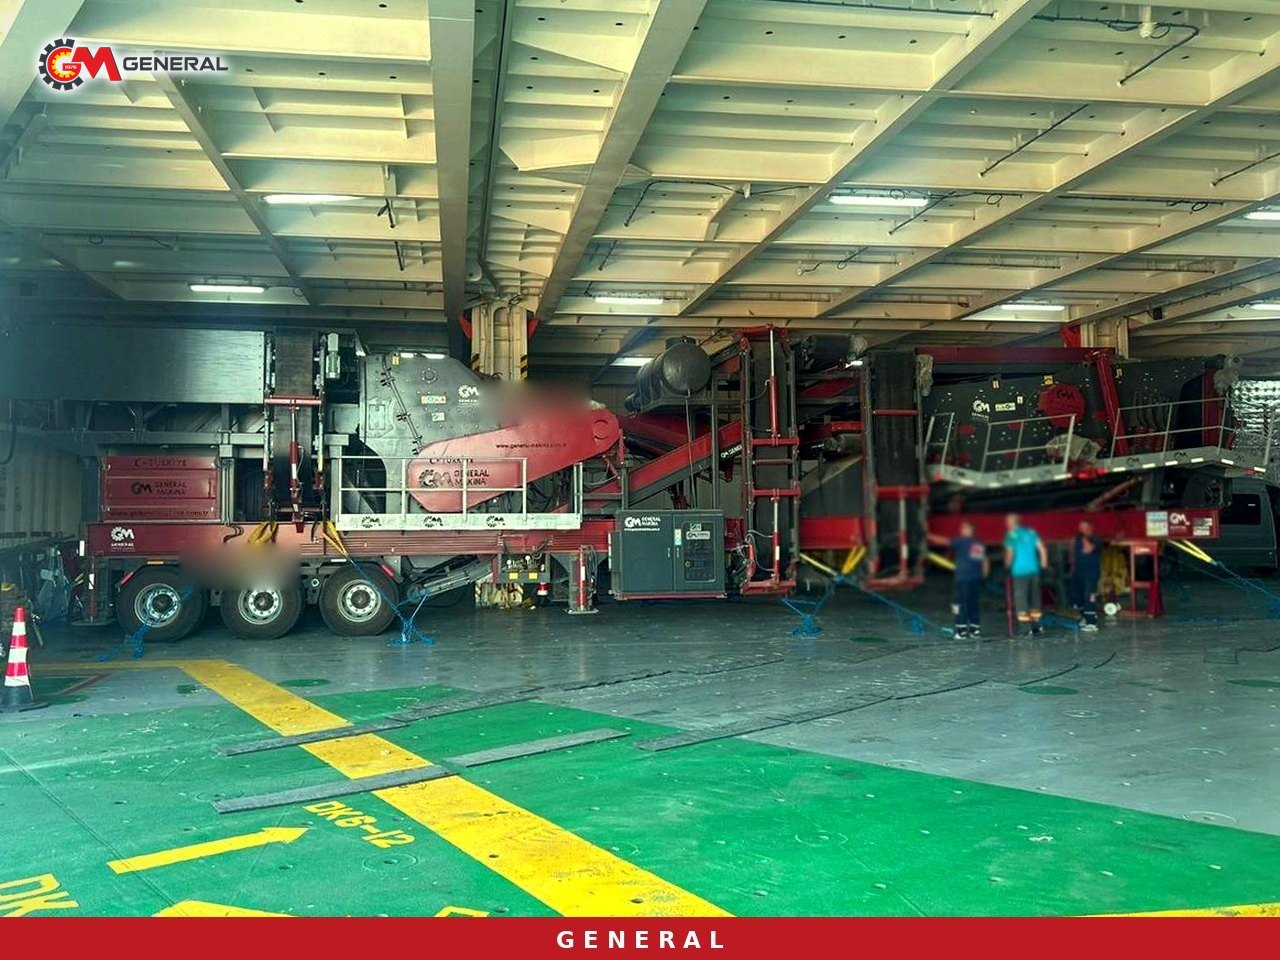
Ce qu'il faut vérifier avant de signer le procès-verbal de réception
Le procès-verbal de réception est le point de départ de la garantie et de toute discussion technique ultérieure. Avant signature, chacun des points suivants doit avoir été démontré sur site et consigné :
- Chaque bouton d'arrêt d'urgence et chaque câble de convoyeur a été testé individuellement, et l'installation s'est arrêtée à chaque fois.
- Carters et protections de courroies sont en place ; aucun n'a été démonté pendant la mise en service puis oublié.
- Le tonnage mesuré sur le tout-venant réel est noté avec la dimension d'alimentation et l'humidité.
- L'analyse granulométrique d'un échantillon de chaque fraction est enregistrée.
- Le plan de graissage et de vidange a été lu et compris par l'équipe sur site.
- Le premier lot de pièces d'usure (mâchoires, battoirs ou blindages, toiles) est sur site et identifié.
- Les noms du personnel formé par rôle et les thèmes traités sont listés.
- Il est écrit qui contacter en cas de panne, par quel canal et avec quelles informations (photo, code d'alarme, heures de marche).
La première période après la formation : maintenir les performances
Le départ de l'équipe de mise en service ne marque pas la fin de l'apprentissage. Le premier remplacement des pièces d'usure est le moment où l'équipe applique seule, pour la première fois, ce qu'elle a vu en formation, et c'est là que se produisent la plupart des erreurs. Un journal photo des étapes et le relevé des cotes des pièces lors de ce premier changement facilitent la commande de la bonne référence la fois suivante. Pour les pièces d'usure et de rechange d'origine, consultez notre page pièces d'usure pour concasseurs.
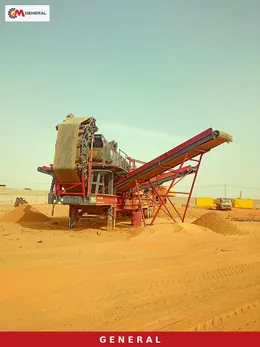
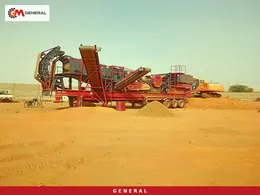
Des exemples de nos livraisons en Afrique montrent ce que donne cette plage en exploitation : le concasseur mobile General 01 en Algérie, projet de 150 t/h et l'installation mobile GNR 944 pour pierre dure de 120-150 t/h en Afrique. Sur les deux pages, la capacité est définie pour le matériau de ce site ; plutôt que de supposer le même chiffre pour votre carrière, faites-la évaluer sur échantillons.
Un cahier de marche quotidien est l'outil le moins coûteux et le plus efficace de cette période : heures de marche, tonnage concassé, arrêts et leurs causes, observations d'usure. Quelques semaines de relevés montrent aussi clairement quel opérateur a besoin d'un rappel et sur quel sujet.
Questions fréquentes
La mise en service et la formation sont-elles comprises dans l'offre ?
Le périmètre est défini pour chaque projet et doit figurer dans l'offre : sur site ou à distance, nombre de personnes et rôles formés, langue des documents. Plutôt que de s'appuyer sur des hypothèses orales, nous recommandons d'inscrire ces points au contrat.
Nos opérateurs ont utilisé une autre marque ; faut-il quand même les former ?
Oui. Le type de concasseur, la méthode de réglage, la logique du pupitre et les points de graissage varient d'un modèle à l'autre. Une équipe expérimentée progresse plus vite car elle maîtrise les bases, mais les réglages propres au modèle et les étapes de consignation doivent tout de même être montrés à nouveau.
Si l'objectif est de 200 t/h, une seule installation suffit-elle ?
La limite haute des modèles sur pneus du tableau se situe autour de 180 t/h. Si 200 t/h sont nécessaires en continu, il faut étudier, selon le matériau, un modèle plus grand ou une configuration à deux unités. Cela modifie aussi le plan de formation : l'équilibre de l'alimentation et des stocks entre deux unités doit être enseigné comme un sujet à part.
Quelle est l'erreur la plus fréquente pendant la formation ?
Alimenter le concasseur par à-coups. Quand la trémie se vide puis se remplit, le concasseur alterne surcharge et marche à vide ; la capacité baisse et la forme du produit se dégrade. La communication entre le conducteur de chargeuse et l'opérateur d'installation est une compétence à travailler délibérément pendant la mise en service.
Conclusion
La valeur d'une installation mobile de 100-200 t/h en Afrique est directement liée à ce que l'équipe apprend pendant la semaine de mise en service. Des essais en trois niveaux, une formation par rôle, des modules adaptés au climat et au matériau et un procès-verbal de réception complet évitent les arrêts imprévus des premiers mois. Contactez-nous avec le matériau de votre carrière, les fractions visées et la structure de votre équipe, et nous préparerons ensemble une offre incluant le modèle adapté et le périmètre de mise en service.
Définitions des termes techniques : Glossaire