EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

صيانة دوار VSI: استبدال الأطراف والطبقة الميتة والتحقق من الاتزان
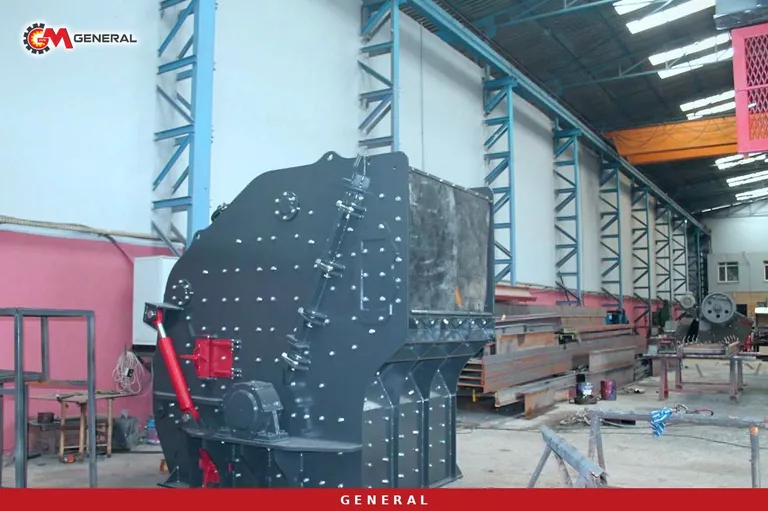
في الكسارة ذات العمود الرأسي تدور الصيانة كلها حول الدوار. فإذا كان تآكل مجموعة الأطراف كلها يسير بالوتيرة نفسها فالآلة تعمل بسلامة، أما إذا ترقق طرف قبل البقية فإما أن التغذية تصل إلى الدوار بشكل غير متساوٍ وإما أن الاتزان قد اختل، وفي الحالتين تتحمل المحامل الثمن في النهاية.
قطر الدوار والطاقة في سلسلة GNR
كلما زاد قطر الدوار زادت الطاقة وكبر حجم مجموعة الأطراف. ويبين الجدول كذلك أن GNR 900، وهو أكبر طرازات السلسلة، يُدار بمحركين:
| الطراز | قطر الدوار (مم) | أقصى حجم للتغذية (مم) | الطاقة (طن/ساعة) | قدرة المحرك (كيلوواط) |
|---|---|---|---|---|
| GNR 700 | 700 | 25-35 | 45~135 | 90-132 |
| GNR 800 | 800 | 40-50 | 55~160 | 132-160 |
| GNR 900 | 900 | 50-55 | 80~210 | 2x200 |
متى يجب استبدال الطرف؟
يُستبدل الطرف حين ترق طبقة اللحام الصلب على ظهره، وقبل أن يصل التآكل إلى الجسم الأساسي؛ فالتآكل الذي ينال من الجسم يُخرج الدوار نفسه من الخدمة. وتُركَّب الأطراف الجديدة دائمًا مجموعةً كاملة، مع وضع قطع متطابقة الوزن في الجيوب المتقابلة.
الالتزام بحجم التغذية
تجاوز أقصى أحجام التغذية الواردة في الجدول يقصّر عمر الأطراف بسرعة ويفكك الطبقة الميتة في جيوب الدوار. وضمان حجم التغذية بواسطة غربال هو أوفر صيانة يمكن تقديمها للدوار.
فحص الاتزان
إذا لم تنخفض الاهتزازات بعد تركيب أطراف جديدة، فقد تكون الترسبات في الجيوب قد تكونت بشكل غير متساوٍ؛ وعندئذ يُنظَّف الدوار ويُترك المجال للطبقة الميتة كي تتكون من جديد.
جولة الفحص خطوة بخطوة
يبدأ الأمر بعزل مصدر الطاقة ووضع بطاقة التحذير (LOTO)، ثم يُفتح الغطاء العلوي. وتُفحص الأطراف وترسبات الجيوب ولوحة التوزيع في جولة واحدة. فإذا بدت الطبقة الميتة صلبة ومتساوية في كل الجيوب فلا تُمَس، لأنها جزء من التصميم وتحمي الجسم بالمادة نفسها.
أثر تآكل الأطراف على جودة الرمل
يفقد الدوار الذي يدور بأطراف متآكلة جزءًا من طاقة الصدم، فتنخفض نسبة الناعم وتسوء المكعبية. وعندما ينزاح منحنى المنتج دون أن يلاحظه أحد، يكون السبب في الغالب الدوار لا الغربال، ولذلك لا يمكن إدارة عمر الأطراف دون متابعة هذا المنحنى.
ما يجب مراقبته في GNR 900 ثنائي الإدارة
في الجسم الذي يُدار من الجانبين يجب أن يبقى شد السيور متساويًا على كل جانب؛ فزيادة الشد في جانب واحد تُحمِّل المحمل حملًا محوريًا، ويظهر ذلك في قياسات الاهتزاز ارتفاعًا عند تردد واحد.
ثلاث عادات تشغيلية تطيل عمر الأطراف
أولًا، إبقاء لوحة التوزيع في المركز، لأن اللوحة المنحرفة توجه المادة إلى جيب واحد وتستهلك طرفه مبكرًا. ثانيًا، ضبط سرعة الدوار وفق المنتج المستهدف؛ فرفع السرعة أكثر من اللازم لا يحسّن المكعبية بل يسرّع استهلاك الأطراف فقط. ثالثًا، الحفاظ على تغذية مستمرة بمعدل معتدل، فالدوار الذي يمتلئ على دفعات يفقد طبقته الميتة كلما فرغ ويترك الجسم بلا حماية. لا يتطلب أي من ذلك قطعًا إضافية بل انضباطًا فقط. وإذا سجلت كل استبدال للأطراف بتاريخه وحمولته، فسيتضح منحنى العمر الحقيقي لطرازك بعد بضع عمليات استبدال.
نصيحة أخيرة: احتفظ بكل قطعة تُفك أثناء صيانة الدوار (الأطراف وألواح الجيوب ولوحة التوزيع) مع بطاقة تحمل الطراز والتاريخ. فتغيّر نمط التآكل يكشف أيضًا تغيّر مصدر المادة، وعندما ينتقل المحجر إلى طبقة جديدة يأتي التنبيه الأول عادةً من عمر الأطراف.
تختلف فترات الصيانة باختلاف الطراز وظروف التشغيل. ولإعداد خطة صيانة خاصة بآلتك، تواصل معنا.
تعريفات المصطلحات التقنية: مسرد المصطلحات