EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konkasör Tesisi İçin Elek Teli Seçimi ve Göz Açıklığı
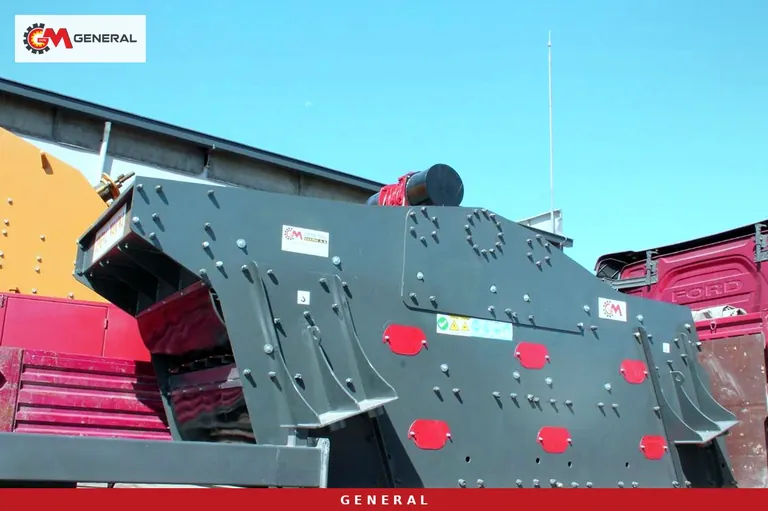
Saatte 100 ile 250 ton arasında çalışan bir kırma eleme hattında satılan ürünün boyunu kırıcı değil, elek teli belirler. Çeneli ya da darbeli kırıcı malzemeyi küçültür; müşterinin şartnamesindeki 0-5, 5-15 veya 15-25 mm fraksiyonu ise elek katına gerilen telin göz açıklığı, tel kalınlığı ve tel tipiyle ortaya çıkar. Yanlış seçilmiş bir tel, doğru seçilmiş bir kırıcıyı da boşa çıkarır: ürün yığınında iri tane kalır, kum fraksiyonuna mıcır karışır, geri dönüş bandı şişer ve kırıcı aynı taşı iki üç kez kırar. Bu yazıda, elek tellerini kat kat nasıl planladığımızı, hangi malzemede hangi tel tipini önerdiğimizi ve tel ömrünü sahada neyin kısalttığını anlatıyoruz.
Göz açıklığı ile ürün boyu aynı şey değildir
Siparişte en sık karşılaştığımız yanlış, ürün boyunu doğrudan tel ölçüsü olarak yazmaktır. "15 mm ürün istiyorum, 15 mm tel takın" demek, eleğin eğimini, titreşim hareketini ve tanelerin şeklini hesaba katmamaktır. Eğimli bir elekte tane göze dik değil açılı yaklaşır; eğim arttıkça telin etkin açıklığı küçülür. Dairesel titreşimli elekler tipik olarak 15-30° eğimle çalışır ve bu aralığın dik ucunda kapasite artarken ayrım daralır. Yassı ve uzun taneler de gözden yan yatarak geçebilir; bu yüzden aynı tel, kübik kırılmış bazaltta ve yassı kırılmış şistte farklı bir ürün eğrisi verir.
İkinci kavram "near-size" tanedir. Göz açıklığının yaklaşık %75-125'i arasındaki taneler eleğin en çok zorlandığı kısımdır: göze girer, takılır, ya geçer ya geçmez. Varsayımsal bir örnekle 10 mm gözlü bir katta 7,5 ile 12,5 mm arasındaki taneler bu gruba girer. Beslemede bu bant ne kadar kalabalıksa, ticari olarak beklenen %90-95 eleme verimine ulaşmak o kadar zorlaşır ve telin tıkanma riski o kadar yükselir. Tel ölçüsünü belirlemeden önce kırıcı çıkışından bir elek analizi istememizin nedeni budur.
"Mesh" ifadesi de karışıklık yaratır. Mesh, bir inçteki göz sayısıdır ve ince malzemede kullanılır; iri agregada göz açıklığı milimetreyle konuşulur. Ölçeği göstermesi için: 600 mikron yaklaşık 30 mesh'e karşılık gelir ve bu bölgeye inen ayrımı ancak agrega ve kum eleme elekleri arasındaki IME-GM155 gibi lineer titreşimli ince malzeme eleği yapar (5-10 t/s, 5 kat). 100-250 t/s'lik bir agrega hattının ana elekleri ise milimetrik göz açıklıklarıyla çalışır.
100-250 t/s hatta elek yükü nereden gelir
Elek telinin gördüğü tonaj, tesisin plaka kapasitesinden fazladır. Kapalı devre çalışan bir hatta sekonder kırıcıya dönen iri malzeme ana eleğe yeniden gelir; geri dönüş yükü arttıkça elek, satılan üründen daha fazla malzeme taşır. Bu yüzden tel seçimini iki soruyla başlatıyoruz: eleğe saatte gerçekte kaç ton geliyor ve bunun ne kadarı near-size?
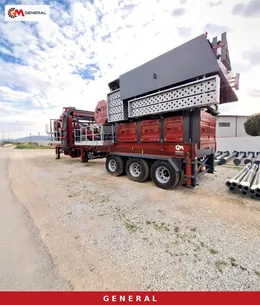
Elek önündeki düzen de teli doğrudan etkiler. Primer kırıcı önünde ızgaralı ön eleme varsa toprak ve ince malzeme baştan ayrılır, ana eleğin alt katına çamurlu toz daha az ulaşır. Izgaralı eleklerde G tipi primer öncesinde, M tipi sekonder öncesinde çalışır; ızgaralar Mn13 tipi manganlı döküm olup aralığı ayarlanabilir. Mobil tarafta GNR ME2060 bunker üzerindeki 100 mm ızgarayla iri kayayı daha eleğe ulaşmadan ayırır, ardından 2000×6000 mm 3 katlı elekle malzemeyi tek geçişte 4 fraksiyona böler. Üst kata iri taş düşmemesi, üst kat telinin ömrünü belirleyen ilk etkendir.
Tel tipleri ve hangi katta çalıştıkları
Aynı elek gövdesine farklı elek yüzeyleri takılabilir. Seçim, malzemenin iriliğine, nemine, kil içeriğine ve operatörün değişim için ne kadar duruşu kabul ettiğine göre yapılır.
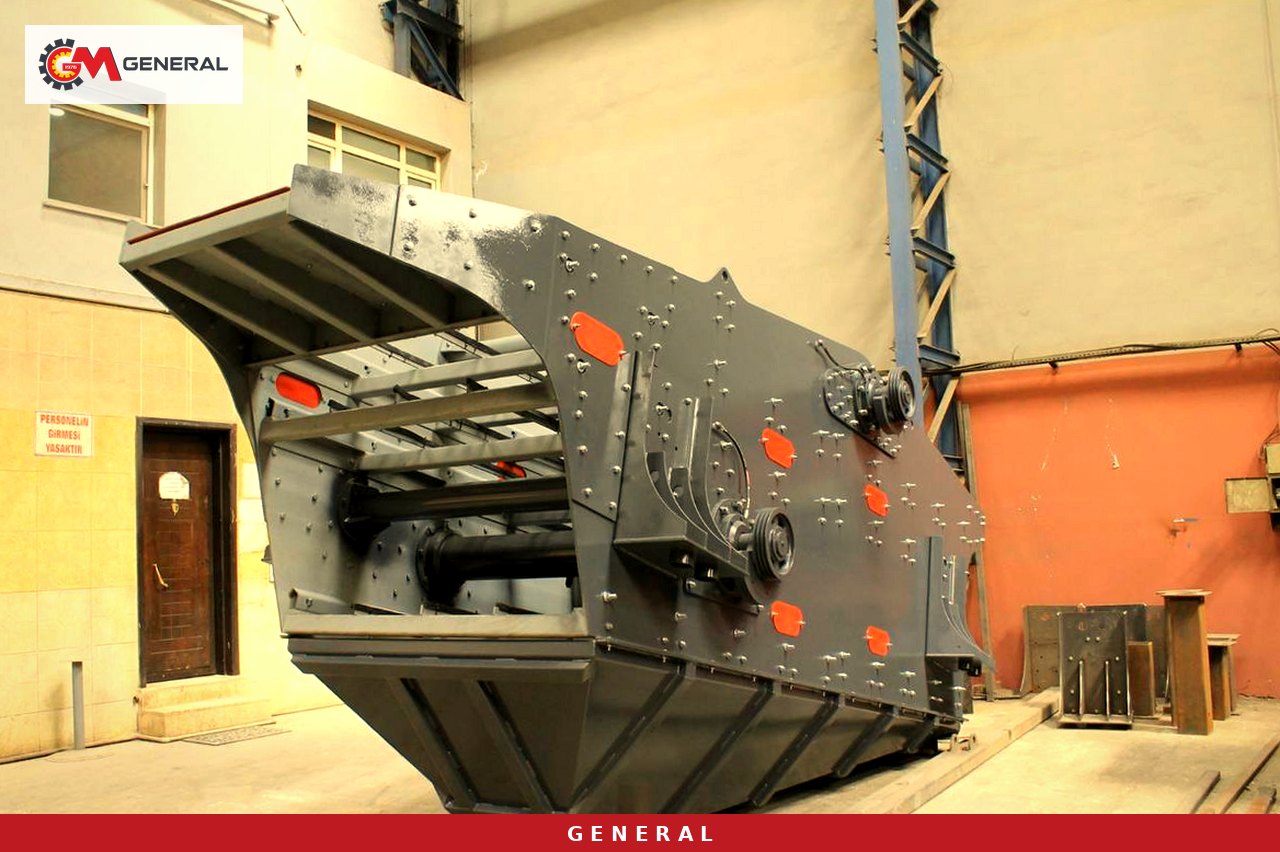
Örgü çelik tel: kare ve dikdörtgen göz
Kırma taş hatlarının en yaygın yüzeyidir. Açık alanı yüksektir, bu yüzden aynı elek ölçüsünde en fazla tonajı geçirir. Kare göz keskin ayrım verir ve ürün şartnamesi sıkı olan beton ve asfalt agregasında tercih edilir. Dikdörtgen (slot) göz daha fazla malzeme geçirir ve tıkanmaya daha az eğilimlidir, fakat yassı tanenin ürüne karışmasına izin verir. Tel kalınlığında bir denge vardır: kalın tel daha uzun dayanır ama açık alanı azaltır; ince tel kapasiteyi artırır ama sert ve aşındırıcı kayada çabuk kopar.
Kendi kendini temizleyen harp tel
Teller tek yönde gergin, aralarında serbestçe titreşen bölümler bulunur. Hafif nemli ve near-size yoğun beslemede taneyi gözden atar ve tıkanmayı azaltır. Özellikle alt katta, ince fraksiyonun yapıştığı yerlerde kullanırız. Ayrım hassasiyeti kare göze göre biraz düşüktür; bu yüzden şartnamesi çok sıkı fraksiyonda dikkatle değerlendirilir.
Poliüretan ve kauçuk paneller
Modüler paneller halinde takılır, aşındırıcı ve yıkamalı uygulamada çelik tele göre daha uzun ömür verir ve daha sessiz çalışır. Açık alanları örgü tele göre düşüktür, bu da aynı gövdede kapasitenin bir miktar azalması demektir. Sulu çalışan hatlarda ve kum yıkama ve kuru eleme tesisleri ile birlikte kurulan düzenlerde sık tercih edilir. Üst katta, iri taşın düştüğü bölgede kauçuk darbe plakaları veya delikli sac, teli doğrudan darbeden korur.
Kat kat göz açıklığı planı
3 katlı bir elek 4 ürün verir. Göz açıklıkları yukarıdan aşağıya küçülür ve her kat, altındakinin yükünü azaltır. Her ardışık kat kapasiteyi yaklaşık %10 düşürür; bu nedenle en ince ayrımı yapan alt kat genellikle darboğazdır ve gövde ölçüsü ona göre seçilir. Sabit tesislerde kullanılan 0-5, 5-15 ve 15-25 mm ürün eğrisi için tipik bir başlangıç planı şöyledir:
- Üst kat: 25 mm üzerindeki malzemeyi ayırır ve sekonder ya da tersiyer kırıcıya geri gönderir. Darbe burada en yüksektir; kalın çelik tel veya darbe korumalı panel seçilir.
- Orta kat: 15-25 mm ürününü üstte tutar. Kare göz, şartnameye uygun kübik ürün için daha güvenlidir.
- Alt kat: 5-15 mm ile 0-5 mm kumu birbirinden ayırır. Nemli günlerde tıkanmanın ilk görüldüğü kattır; harp tel veya poliüretan burada değerlendirilir.
- Elek altı: 0-5 mm kırma kum doğrudan stok bandına ya da yıkama ünitesine gider.
Göz ölçülerinin son hali, deneme üretiminde alınan numunelerin elek analiziyle ayarlanır. Bir kural daha var: eleğin deşarj ucunda malzeme yatağının kalınlığı göz açıklığının 3-4 katını geçmemelidir. Varsayımsal örnekle 25 mm gözlü katta deşarj ucundaki yatak en fazla 75-100 mm olmalıdır. Bu sınır aşılıyorsa ince tane üstteki tabakanın altına inemez, ürünle birlikte uçtan dökülür ve sorun telde değil, elek alanındadır.
Elek gövdesine göre tel ve hareket seçimi
Tel tek başına seçilmez; altında çalıştığı titreşim hareketi ve gövde ölçüsü sonucu belirler. Dairesel hareketli konvansiyonel titreşimli elek kuru ve temiz kum-çakılda iyi çalışır. Üç milli oval stroklu titreşim kontrollü elek near-size yoğun ve hafif nemli malzemede tıkanmayı azaltır; strok açısı ve genliği malzemeye göre ayarlanır. Eliptik hareketli üstten tahrikli ELK-U serisi de nemli beslemede ve yıkamalı elemede avantaj sağlar. 100-250 t/s hedefe yaklaşan gövdeler aşağıdadır:
| Model | Hareket | Elek ölçüsü (mm) | Motor | Kat | Seri kapasitesi |
|---|---|---|---|---|---|
| GNR 1650 | Dairesel | 1600×5000 | 15 kW | 1-4 | 100-400 t/s |
| GNR 2060 | Dairesel | 2000×6000 | 18,5 kW | 1-4 | 100-400 t/s |
| GNRTK-1550 | Oval strok | 1500×5000 | 22 kW | 3 | 100-400 t/s |
| GNRTK-2060 | Oval strok | 2000×6000 | 30 kW | 3 | 100-400 t/s |
| ELK-U2060 | Eliptik | 2000×6000 | 2×15 kW | 3 | 100-400 t/s |
| GNR ME2060 (mobil) | Dairesel | 2000×6000 | 22 kW | 3 | 200-350 t/s |
Seri kapasitesi tek bir modelin garantili değeri değildir; malzemenin gradasyonuna, nemine ve sulu ya da kuru çalışmaya göre değişir. Aynı 2000×6000 mm gövdede kare gözlü kalın tel yerine slot gözlü ince tel takmak bile geçen tonajı belirgin biçimde değiştirir. Tek eleğin boğulduğu daha yüksek debilerde ikiz elek (100-500 t/s) ya da sabit taş kırma eleme hatları içinde iki elekli bir düzen değerlendirilir.
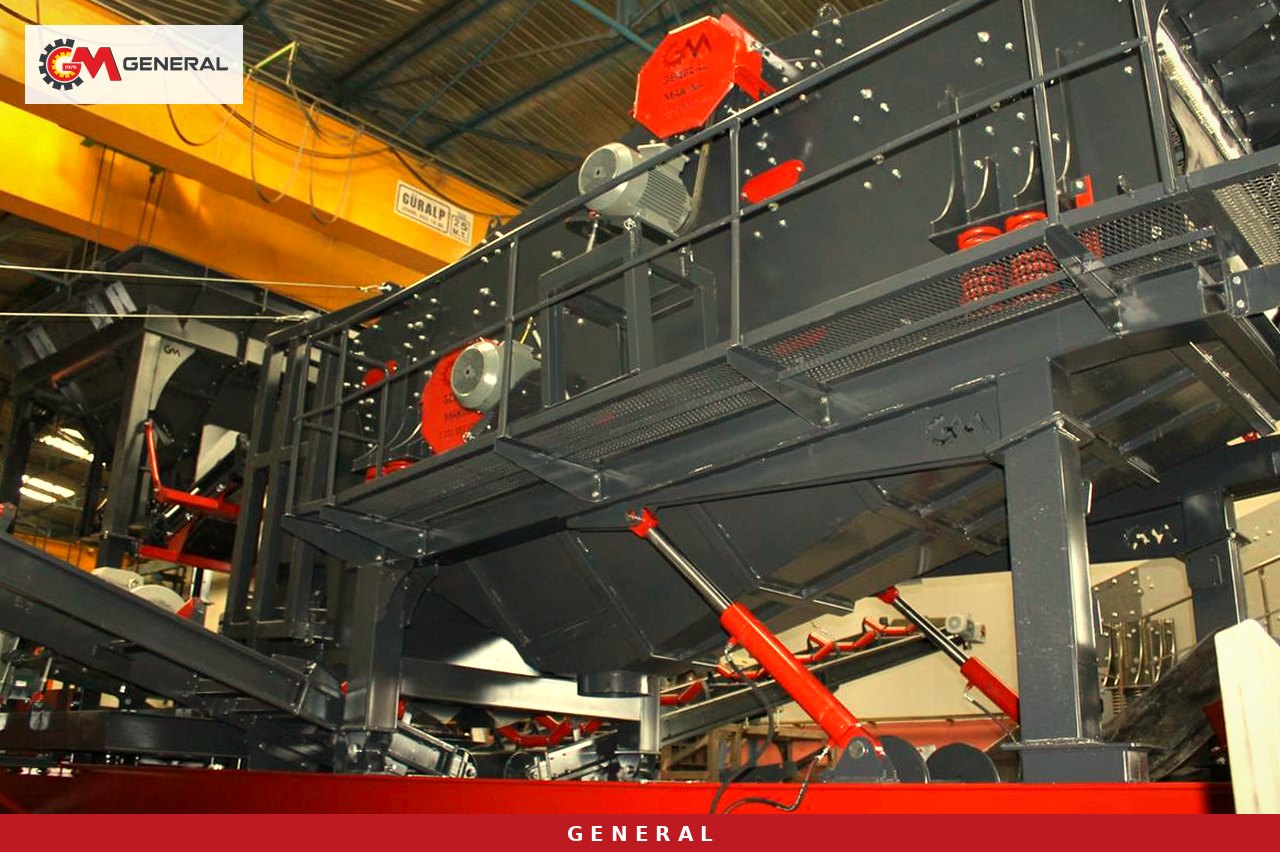
Tel ömrünü kısaltan saha hataları
Erken kopan tellerin büyük kısmında sorun telin kalitesi değil, montaj ve işletmedir. Gevşek gerilen tel kendi titreşimini üretir, taşıyıcı kirişe sürtünür ve kenardan yorulup kopar. Lastik kiriş bantları aşınmış bir katta tel doğrudan çeliğe oturur. Besleme oluğu malzemeyi eleğin ortasına değil bir kenarına döküyorsa, telin o yarısı birkaç hafta içinde biter ve diğer yarısı neredeyse yeni kalır. Stone-box ön oluklar, besleme bölgesindeki darbeyi telden alıp taş yatağına verir.
Tel değişiminden önce ve sonra kullandığımız kontrol listesi:
- Yeni tel, kat kirişlerine tam oturuyor ve gergi kancaları iki yanda eşit çekilmiş mi?
- Kiriş üzerindeki kauçuk bantlar sağlam mı, eksik ya da yırtık parça var mı?
- Besleme, eleğin tüm genişliğine dağılıyor mu, yoksa tek kenarda mı yoğunlaşıyor?
- Deşarj ucundaki yatak kalınlığı, göz açıklığının 3-4 katı sınırının altında mı?
- İlk vardiyadan sonra gergi tekrar kontrol edildi mi?
- Stokta her kat için en az bir takım yedek tel bulunuyor mu?
Elek telleri aşınma parçasıdır ve 1 yıllık garantinin dışında kalır. Örgü çelik ve poliüretan elek teli, konkasör aşınma ve yedek parçaları kapsamında tedarik edilir; siparişte kat numarası, göz açıklığı, tel kalınlığı ve gergi tipi birlikte yazılmalıdır.
Sık sorulan sorular
Elek telini kendimiz seçip taksak olur mu?
Olur, ancak göz açıklığını ürün boyuna eşit almak yerine eğim, hareket tipi ve tane şekline göre belirleyin. İlk takımı deneme üretimindeki elek analizine göre düzeltmeyi planlayın.
Poliüretan tel çelik telden her zaman daha mı iyidir?
Hayır. Aşındırıcı ve yıkamalı uygulamada daha uzun dayanır, fakat açık alanı düşüktür. Kuru ve kapasitenin öncelikli olduğu hatta örgü çelik tel genellikle daha fazla ton geçirir.
Alt kat neden üst kattan önce tıkanır?
İnce taneler nemi daha fazla tutar ve göze yapışır; near-size oranı da genellikle alt katta yüksektir. Harp tel, oval strok ya da eliptik hareketli elek bu katta tıkanmayı azaltır.
Tel değişim maliyetini ne belirler?
Tel tipi, kalınlık, kat ölçüsü, değişim sıklığı ve duruş süresi. Doğru metrik, tel fiyatı değil eleğe giren ton başına tel maliyetidir. Güncel fiyat için malzeme ve kat bilgisini iletin.
Teklif öncesi hazırlanacak bilgiler
Elek telini doğru seçmek için kırıcı çıkışının elek analizini, malzemenin nem ve kil durumunu, hedef fraksiyonları ve saatlik gerçek beslemeyi birlikte gönderin. Mevcut eleğiniz varsa model, kat sayısı ve gövde ölçüsü yeterlidir. Mühendislerimiz kat kat göz açıklığı ve tel tipi önerisini bu verilerle hazırlar; teklif ve teknik görüşme için iletişim sayfamızdan bize ulaşın.
Teknik terimlerin açıklamaları: Terimler Sözlüğü