EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Planification de capacite de carriere objectif de production annuelle
Pourquoi l'objectif annuel ne se divise pas directement
La planification de capacite de carriere objectif de production annuelle part du tonnage visé, mais atteindre une taille de machine exige la bonne sequence. Diviser les tonnes annuelles par les heures calendaires est l'erreur la plus courante : le resultat est une valeur horaire jamais atteinte en pratique et conduit a une installation sous dimensionnee. La bonne demarche part du calendrier et retire une perte a chaque etape jusqu'aux heures effectives de marche.
La chaine compte quatre maillons. Les jours calendaires se reduisent aux jours ou la carriere travaille reellement, une fois retires jours feries, arrets de conges, jours de tir et fermetures saisonnieres. Les jours travailles multiplies par les heures de poste donnent les heures programmees. Les heures programmees moins les arrets de panne et de maintenance donnent les heures disponibles. Les heures disponibles moins les ruptures d'alimentation, changements de produit, nettoyages et attentes donnent les heures effectives. Le besoin de capacite nominale est l'objectif annuel divise par ce dernier nombre.
Un exemple chiffre
Prenons une carriere visant 300 mille tonnes de produit commercialisable par an. Si elle travaille 250 jours et mene un seul poste de production de dix heures, les heures programmees atteignent 2500. Avec une disponibilite de 85 pour cent, il reste 2125 heures. En prenant egalement un taux d'utilisation de 85 pour cent, les heures effectives tombent a environ 1806. Diviser 300 mille tonnes par 1806 heures donne un besoin d'environ 166 t/h de capacite nominale.
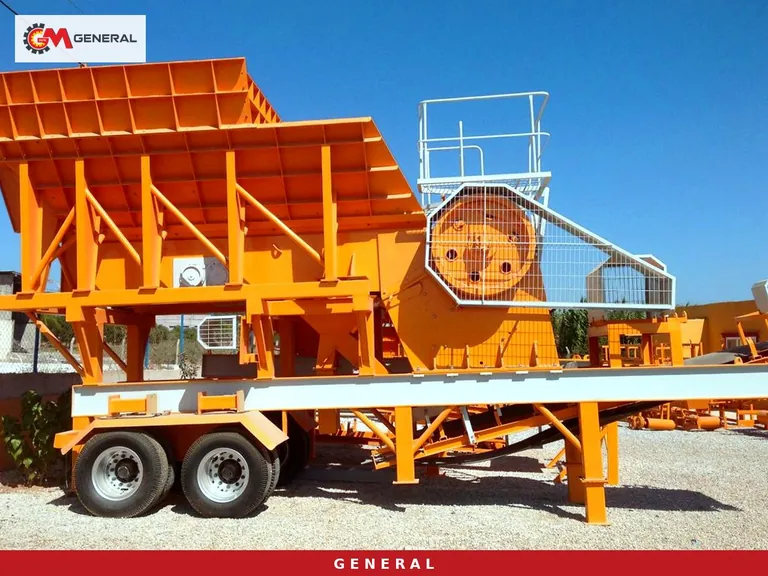
Le meme calcul fonctionne a l'envers. Si une installation precise est deja sur la table, multiplier sa capacite nominale par 1806 heures effectives montre ce qu'elle couvre en une annee sous ce regime de postes. Le tableau ci dessous applique cette conversion aux installations mobiles General 640, 800 et 950 avec les valeurs de leurs specifications.
| Installation | Dimension maximale d'alimentation | Capacite nominale | Equivalent annuel a 1806 heures effectives |
|---|---|---|---|
| General 640 | 500 mm | 60-100 t/h | environ 72 a 126 mille tonnes |
| General 800 | 600 mm | 80-150 t/h | environ 144 a 217 mille tonnes |
| General 950 | 800 mm | 120-180 t/h | environ 217 a 325 mille tonnes |
Les equivalents annuels du tableau sont un resultat de calcul et non un engagement ; changez le nombre de postes, la disponibilite ou le nombre de jours travailles et toutes les valeurs bougent. Le volet dimension d'alimentation et fractions de produit de la comparaison des modeles figure sur la page choix de capacite General 640 800 950.
Planification de capacité de carrière objectif de production annuelle: la saisonnalite cree un mois de pointe
Un total annuel ne se repartit pas uniformement sur les mois. La demande d'enrobes et de beton pret a l'emploi se concentre en pleine saison, tandis que pluie et gel coupent la production en hiver. Si une part importante des ventes d'une carriere tombe sur trois ou quatre mois, l'installation doit etre dimensionnee sur le rythme de ces mois. Sinon une installation choisie sur la moyenne annuelle ne suit pas en saison et reste a l'arret en hiver.
Deux reponses existent et ne menent pas au meme endroit. La premiere consiste a dimensionner pour le mois de pointe : l'investissement augmente, l'utilisation hivernale baisse. La seconde consiste a constituer du stock en saison calme : l'investissement reste stable, mais surface de stockage, cout de manutention et risque de souillure du produit entrent en jeu. La decision decoule de la surface disponible et de l'aptitude du produit au stockage.
Le maillon le plus faible
La capacite du concasseur seule ne dit rien. L'objectif annuel se realise selon le maillon le plus faible de la ligne. Si la surface de crible manque, le concasseur attend ; si la vitesse ou la largeur de bande manque, l'alimentation se coupe ; s'il n'y a qu'une chargeuse a la zone de chargement, une file de camions se forme en fin de poste. La planification garde donc surface de crible, debit des convoyeurs, volume de stock et capacite de transport dans le meme tableau que le concasseur.
L'eau et l'energie peuvent aussi contraindre. Dans un circuit de lavage, l'alimentation en eau et la capacite du bassin de decantation limitent directement le rythme de production. Si la puissance du reseau est insuffisante, la puissance du groupe fixe le plafond. Laissez ces postes hors du calcul et l'objectif annuel tient sur le papier mais pas sur le terrain.
Un taux non mesure ne se suppose pas
Estimer la disponibilite et l'utilisation est le point le plus fragile de la planification. Les deux taux varient nettement d'une carriere a l'autre et leur seule source solide est votre propre releve d'arrets. Des lors que le cahier de poste porte l'heure de debut, la duree et la cause de chaque arret, les taux reels apparaissent en fin de mois. En classant les causes en cinq ou six categories, on voit aussi quelle perte merite d'etre attaquee.
Une carriere neuve n'a pas de releve. Les taux d'une installation traitant une roche semblable dans un regime semblable servent alors d'hypothese de depart, remplacee par des donnees reelles a la fin du premier trimestre. Ecrire l'hypothese compte, car en cas d'objectif manque la discussion doit porter sur l'hypothese et non sur la machine.
Mettre le plan a jour en cours d'annee
Un plan de capacite n'est pas un document fait une fois puis rangé. Un tas plus grossier ralentit l'etage primaire, un melange de produits plus fin charge le tertiaire, une nouvelle specification client ajoute une fraction. A chaque changement, le calcul des heures effectives est relance et le besoin de capacite nominale mis a jour.
Il est utile de lire ceci avec les articles sur la repartition des etages, le taux de reduction et la dimension d'alimentation sous ingenierie miniere. Communiquez votre objectif annuel, votre regime de postes et vos releves d'arrets et le besoin de capacite nominale se calculera ensemble.
Définitions des termes techniques : Glossaire