EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mauritania: planta de trituración y cribado con mandíbula para mineral de hierro primario 250-450 t/h
En los yacimientos de hierro del norte de Mauritania, sobre todo en torno a Zouérat, la línea de trituración primaria marca el ritmo de toda la mina: si los bloques volados no pasan por la mandíbula, las cintas se quedan vacías y el acopio no crece. Para contratistas y operadores mineros que planifican una línea primaria de 250-450 t/h, este artículo pone una junto a otra las configuraciones reales que se pueden armar con la familia de trituradoras de mandíbula GNRK y los alimentadores de parrilla GNR, con las cifras de catálogo de cada modelo.
Todos los valores técnicos proceden de nuestro catálogo de productos. No damos información sobre ninguna concesión minera, licitación o pliego concreto; confirme los requisitos técnicos de su proyecto con la entidad operadora o con los documentos de licitación. Aquí tratamos la lógica de selección y los problemas concretos que aparecerán en obra.
¿Por qué una mandíbula como primaria para mineral de hierro?
Los minerales de hierro de Mauritania contienen por lo general hematites y magnetita, a menudo intercaladas con bandas ricas en cuarzo. Para la trituradora esto tiene dos consecuencias. Primero, la sílice libre es abrasiva y consume con rapidez las piezas metálicas de una primaria que trabaja por impacto. Segundo, el mineral es claramente más denso que la caliza o el granito; el mismo volumen lleva más masa y más carga a la cámara.
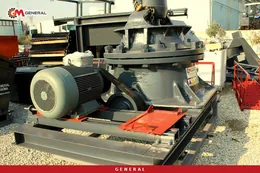
La trituradora de mandíbula serie GNRK rompe el material por compresión entre una mandíbula fija y una móvil accionada por un eje excéntrico. Bajo compresión, el desgaste del metal avanza mucho más despacio que en las trituradoras de impacto; por eso nuestro catálogo recomienda la mandíbula para materiales con más del 10 % de sílice o un índice de abrasión de Bond superior a 0,15. Plantear otro tipo de primaria para mineral de hierro solo tiene sentido si el mineral es arcilloso, blando y pobre en sílice, y eso lo dice un análisis de muestra, no una suposición.
Hay una tercera razón práctica: en la pila volada aparecen de vez en cuando bocas de perforación, dientes de cazo u otras piezas de acero. Las mandíbulas de acero austenítico al manganeso toleran ese contacto metálico inesperado mejor que las aleaciones frágiles. Aun así, instalar un separador magnético sobre la primera cinta es una medida que debe valorarse en cada proyecto.
250-450 t/h: no un rango, sino dos umbrales
El rango del título no se cubre con una sola máquina. En la familia GNRK, el extremo inferior lo atiende la GNRK 110 y el superior la GNRK 130, y entre ambas queda un hueco de 350 a 400 t/h. Precisamente por eso no conviene elegir modelo antes de fijar el objetivo. La fórmula es sencilla: capacidad horaria necesaria = objetivo diario en toneladas ÷ horas netas de trituración. Un ejemplo hipotético: una línea que debe triturar 6.000 t de mineral al día en 16 horas netas necesita 375 t/h y cae justo en el hueco; si el mismo objetivo se reparte en 20 horas netas, bastan 300 t/h y la clase GNRK 110 resuelve el trabajo.
| Configuración | Boca (mm) | Reglaje de salida (mm) | Capacidad (t/h) | Motor de trituradora (kW) | Peso (kg) | Alimentador |
|---|---|---|---|---|---|---|
| Fija, GNRK 110 | 1100×850 | 150-225 | 200-350 | 110/132 | 33.000 (trituradora) | GNR 110 (200-300 t/h) o GNR 140 |
| Fija, GNRK 130 | 1300×1000 | 125-250 | 400-500 | 160 | 42.500 (trituradora) | GNR 140 (350-600 t/h) |
| Fija, GNRK 140 (margen de ampliación) | 1400×1100 | 135-300 | 500-600 | 200 | 47.000 (trituradora) | GNR 140 (350-600 t/h) |
| Unidad remolcable GNR 110 (mandíbula GNRK 110) | 1100×850 | — | 180-300 | — | 55.000 (unidad) | Sobre chasis, 1100×4750 mm |
| Dos unidades GNR 110 en paralelo | 2 × 1100×850 | — | 360-600 (total) | — | 2 × 55.000 | Un alimentador por unidad |
250-350 t/h: GNRK 110 con el alimentador adecuado
Con su boca de 1100×850 mm y motor de 110/132 kW, la GNRK 110 produce 200-350 t/h. El bloque más grande que admite ronda 0,8-0,9 veces el ancho de la boca, es decir, unos 880-990 mm. Si el diseño de voladura deja bloques mayores, el problema está en el frente, no en la trituradora. En la alimentación, la GNR 110 (1100×4750 mm, 2×7,5 kW) basta hasta 300 t/h; para un objetivo de 300-350 t/h, pasar a la GNR 140 es la forma más fiable de mantener la mandíbula siempre llena.
400-450 t/h: GNRK 130 con GNR 140
La boca de 1300×1000 mm de la GNRK 130 acepta bloques de unos 1040-1170 mm y entrega 400-500 t/h con un motor de 160 kW. Un objetivo de 450 t/h queda en mitad de ese rango; ese margen es lo que mantiene la línea en objetivo cuando cambian la dureza o la humedad del mineral. El alimentador GNR 140, de 1400×5000 mm y 350-600 t/h, es su pareja natural. La GNRK 140 solo entra en la discusión si la ampliación futura está decidida: su reglaje de salida abre hasta 300 mm, lo que cambia también el dimensionado de las cintas posteriores.
Crecimiento por etapas: la unidad primaria remolcable GNR 110
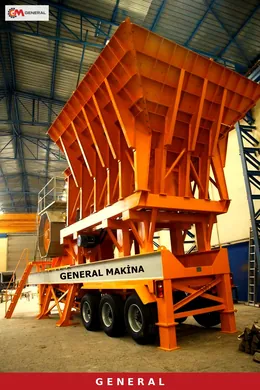
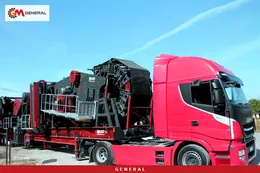
Donde la trituradora debe seguir un frente que avanza, la mandíbula primaria remolcable GNR 110 que lleva la tolva de alimentación y la mandíbula GNRK 110 sobre un mismo chasis, abre otro camino. Una unidad entrega 180-300 t/h, admite alimentación de 0-1100 mm y se instala sin cimentación sobre patas hidráulicas. Dos unidades en paralelo suman 360-600 t/h, la manera más flexible de cerrar el hueco entre 350 y 400 t/h. Mientras una está en mantenimiento la otra sigue produciendo, una ventaja tangible en una mina remota. Otras opciones sobre un solo chasis aparecen en trituradoras sobre chasis remolcable.
De la pila volada a la cinta: alimentación y precribado
En una línea primaria, la mayor parte de la pérdida de capacidad no ocurre dentro de la trituradora, sino en la alimentación que la precede. El alimentador vibratorio de parrilla GNR hace avanzar el material sobre una bandeja vibrante apoyada en muelles helicoidales; la sección de parrilla al final deja caer finos y tierra sin que lleguen a la mandíbula. En las minas de hierro, la arena y el polvo del estéril se separan así y las mandíbulas no cargan con peso inútil.
El volumen de tolva se elige entre 15 y 100 m³. En una línea alimentada por volquetes, la tolva debe ser lo bastante grande para que la trituradora no trabaje en vacío entre dos camiones. Una comprobación aproximada: volumen de tolva ≥ (tiempo medio de espera entre camiones × capacidad de la línea) ÷ densidad aparente del mineral. Un mineral denso ocupa menos volumen para el mismo tonelaje; haga el cálculo con la densidad de su propio mineral, no con un valor genérico de roca.
Tras la mandíbula, el material viaja por cintas. Nuestras cintas transportadoras se fabrican en anchos de 500 a 1200 mm y están diseñadas para material de 0-250 mm. Los reglajes de salida de la GNRK 110 y la GNRK 130 quedan dentro de ese límite; el reglaje más abierto de la GNRK 140 supera los 250 mm y obliga a revisar la primera cinta y la tolva de transferencia. Con mineral grueso y denso, velocidad e inclinación de la banda se calculan juntas, y en el punto de carga deben montarse rodillos de impacto.
Condiciones del Sáhara: polvo, arena y energía
El interior de Mauritania tiene un clima cálido y seco, con abundante arena arrastrada por el viento. Estos tres factores generan costes en tres puntos de la línea primaria: la admisión de aire de los motores, la lubricación de rodamientos y la visibilidad del operador. Las medidas siguientes deben entenderse como opciones a elegir según el proyecto, no como equipamiento de serie: supresión de polvo por pulverización de agua en los puntos de transferencia, canaleta cerrada y cubierta de banda entre la descarga de la trituradora y la primera cinta, filtración de aire reforzada para el grupo electrógeno y el cuadro eléctrico con cabina protegida de la arena, y retenes antipolvo en los soportes de rodamientos.
En minas remotas la electricidad suele venir de un grupo electrógeno. Su potencia se dimensiona según la potencia instalada en motores: en una línea de clase GNRK 110, el motor de la trituradora de 110/132 kW, el alimentador de 2×7,5 kW y los motores de las cintas; en la clase GNRK 130, la trituradora de 160 kW y el alimentador de 2×9,2 kW son el punto de partida. Sume la corriente de arranque de una mandíbula en carga y la pérdida de rendimiento de los grupos con calor. Elija el grupo solo cuando la lista de motores esté cerrada.
En automatización, la función más útil es ligar la velocidad del alimentador a la corriente de la trituradora. Cuando la corriente se acerca a su límite, el alimentador frena; al volver a valores normales, acelera de nuevo. En una línea con grupo electrógeno esto protege la mandíbula de atascos y al grupo de picos de carga bruscos.
Del puerto a la mina: envío y montaje
Para equipos enviados por mar desde Turquía, Mauritania tiene dos puertos de entrada naturales: Nuakchot, el puerto de la capital, y Nuadibú en el norte. La cercanía a las minas del norte favorece a Nuadibú, pero la elección del puerto debe planificarse con su transitario, junto con la carretera hasta la mina y los permisos necesarios. La base son los pesos: la trituradora GNRK 110 pesa 33.000 kg, la GNRK 130 42.500 kg y la unidad remolcable GNR 110 55.000 kg.
Una línea fija se envía en partidas separadas: trituradora, alimentador, bastidores y cintas; en obra requiere cimentaciones de hormigón y montaje de estructura metálica. Las variantes de esta disposición figuran en la página de plantas de trituración fija. La unidad remolcable viaja tras una sola cabeza tractora y se apoya sobre patas hidráulicas. Si el frente va a desplazarse notablemente con los años, la facilidad de traslado de la unidad remolcable debe sopesarse frente a la disposición permanente y asentada de una línea fija.
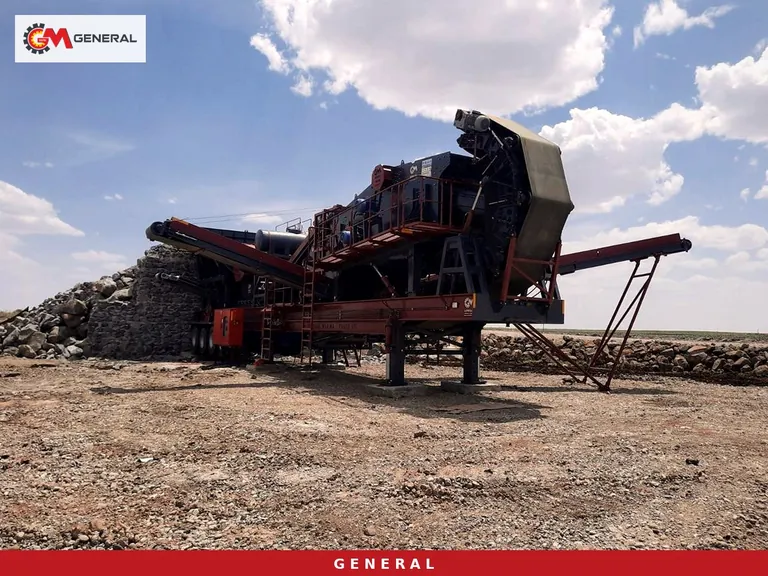
La General 950 de las fotos es una línea de 120-180 t/h que combina sobre un chasis una mandíbula GPJ 90 y una trituradora de impacto DMK01; su ficha de catálogo incluye el mineral de hierro entre los materiales que procesa. No sustituye a una línea primaria de 250-450 t/h, pero si la mina necesita una línea de producto aparte y más pequeña, o una producción piloto, este modelo, que admite 800 mm de alimentación y funciona con un grupo de 600 kVA, puede tenerse en cuenta.
Plan de desgaste y controles de la primera semana
Con mineral de hierro, las mandíbulas son la pieza que más se cambia. Las placas de acero austenítico al manganeso se endurecen en superficie con los impactos; para mineral con mucha sílice conviene la aleación Mn18 o Mn22. El indicador correcto no es el precio de la pieza, sino el coste por tonelada triturada: precio, frecuencia de cambio y parada se valoran juntos. En una mina remota la hora de parada sale cara, así que tener un juego de mandíbulas de repuesto en obra suele ser la precaución más sensata. Las opciones de aleación se explican en la página de repuestos para plantas de trituración.
Las barras de parrilla y las chapas de desgaste del alimentador también van atornilladas y son sustituibles; inclúyalas en la misma lista de existencias. Durante la primera semana tras la puesta en marcha, haga estos controles al inicio de cada turno:
- Medir el reglaje del lado cerrado (CSS) y compararlo con el tamaño objetivo; una desviación cambia la capacidad y la carga de la primera cinta.
- Vigilar que la cámara trabaje llena; si la boca está medio vacía, ajustar la velocidad del alimentador, si rebosa, la descarga de la tolva.
- Revisar la abertura de la parrilla: demasiado estrecha manda finos a la mandíbula, demasiado ancha deja escapar bloques gruesos a la cinta.
- Volver a medir la temperatura de los rodamientos de trituradora y alimentador hacia mediodía; en clima cálido la diferencia diaria es apreciable.
- Revisar los filtros de aire del grupo y del cuadro al final del turno y registrar la acumulación de arena.
- Fotografiar el perfil de desgaste en la zona baja de las mandíbulas; es la forma más práctica de prever el cambio.
Preguntas frecuentes
¿Cómo confirmo el modelo adecuado para mi mineral?
Se necesitan una muestra representativa, el objetivo diario en toneladas, las horas de trabajo, el tamaño máximo de bloque tras la voladura y el producto de salida requerido. Si existen ensayos de triturabilidad y abrasividad, sus resultados deciden la elección directamente; si no, recomendamos encargarlos a un laboratorio.
Mi objetivo son 380 t/h: ¿GNRK 110 o GNRK 130?
El límite superior de la GNRK 110 es de 350 t/h, de modo que a 380 t/h estaría permanentemente sobrecargada. La GNRK 130 trabaja holgada en el extremo bajo de su rango y deja margen para crecer. Una alternativa flexible son dos unidades remolcables GNR 110 instaladas en paralelo.
¿Qué etapas siguen a la trituradora de mandíbula?
Este artículo trata solo la trituración primaria. El producto de la mandíbula fija el tamaño que pasa a la trituradora secundaria, a las cribas y, si hace falta, a la planta de concentración. Esas etapas se diseñan por separado según su diagrama de proceso, y el reglaje de la primaria se cierra junto con ese diseño.
¿Qué determina el precio?
El tamaño del modelo, la versión fija o remolcable, la elección de alimentador y tolva, la longitud de las cintas, las medidas contra el polvo y de filtración, la necesidad de grupo electrógeno, el paquete de repuestos y la forma de envío determinan el precio. La garantía es de 1 año, excluidas las piezas de desgaste. La cifra firme se da en la oferta preparada con estos datos.
Resumen para decidir
Para la trituración primaria de mineral de hierro en Mauritania, la GNRK 110 es el punto de partida correcto para 250-350 t/h y la GNRK 130 para 400-450 t/h; para objetivos intermedios y un frente que avanza, dos unidades remolcables GNR 110 aportan flexibilidad. Como fabricante que produce en İzmir desde 1976 con certificación ISO 9001 y CE, preparamos la oferta para su proyecto en el norte de África a partir de los datos de su mineral. Envíe la información de muestras y su objetivo de tonelaje a través de nuestra página de contacto.
Definiciones de términos técnicos: Glosario