EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

10 medidas de ahorro energético para una planta de trituración y cribado de 200-375 t/h
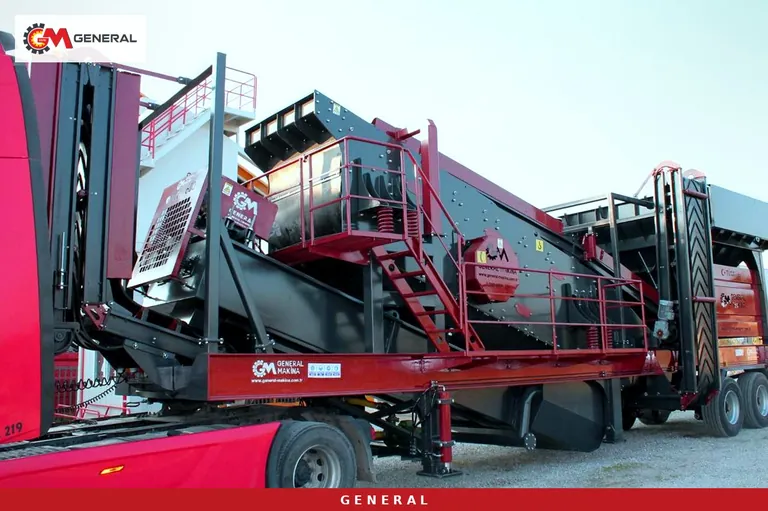
En una línea que tritura entre 200 y 375 toneladas por hora, la factura energética depende menos de los kilovatios que figuran en la placa del motor de la trituradora que de la forma en que se opera la línea. La misma máquina puede consumir por tonelada cantidades claramente distintas en dos canteras: en una la alimentación es regular, la criba está limpia y las cintas giran cargadas; en la otra la trituradora trabaja medio vacía, el material fino se tritura sin necesidad y el grupo electrógeno quema gasóleo a baja carga. En este artículo repasamos dónde se va la energía en una planta de trituración y cribado de 200-375 t/h y diez medidas de ahorro aplicables en obra, apoyándonos en los valores reales de nuestros modelos móviles sobre ruedas y de los componentes de nuestras líneas fijas. No damos porcentajes de ahorro, porque cada cantera tiene su roca, su humedad y su lista de productos. En su lugar, proponemos indicadores que usted puede medir en su propia planta y los ajustes que los mejoran.
Dónde se consume la energía a este tonelaje
Los consumidores eléctricos de una línea de trituración y cribado se agrupan en cuatro: motores de trituradoras, alimentador vibratorio y cribas, cintas transportadoras y equipos auxiliares (central hidráulica, bombas, iluminación, mando). La mayor parte se la lleva la trituradora, pero la potencia que absorbe cambia con la cantidad y la granulometría del material que recibe. Si entra en la trituradora piedra fina que no necesita romperse, o si una parte de lo ya triturado vuelve desde la criba para triturarse otra vez, el motor trabaja dos veces para el mismo producto.
Por eso la eficiencia energética hay que buscarla en el flujo completo y no máquina por máquina. La unidad de medida se elige en consecuencia: no la potencia instalada, sino los kilovatios hora consumidos por tonelada vendible. El cálculo es sencillo: la potencia media medida durante un periodo (kW) se divide entre el tonelaje vendible (t/h) que pasa en ese mismo tiempo por la báscula o por la báscula de cinta. El resultado es el valor kWh/t, y el efecto de cada una de las medidas siguientes se ve en ese único número. En obras con grupo electrógeno se aplica la misma lógica al combustible: litros gastados en el turno divididos entre las toneladas vendibles producidas en ese turno.
Configuraciones y potencias en la franja de 200-375 t/h
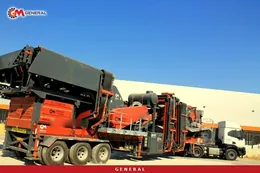
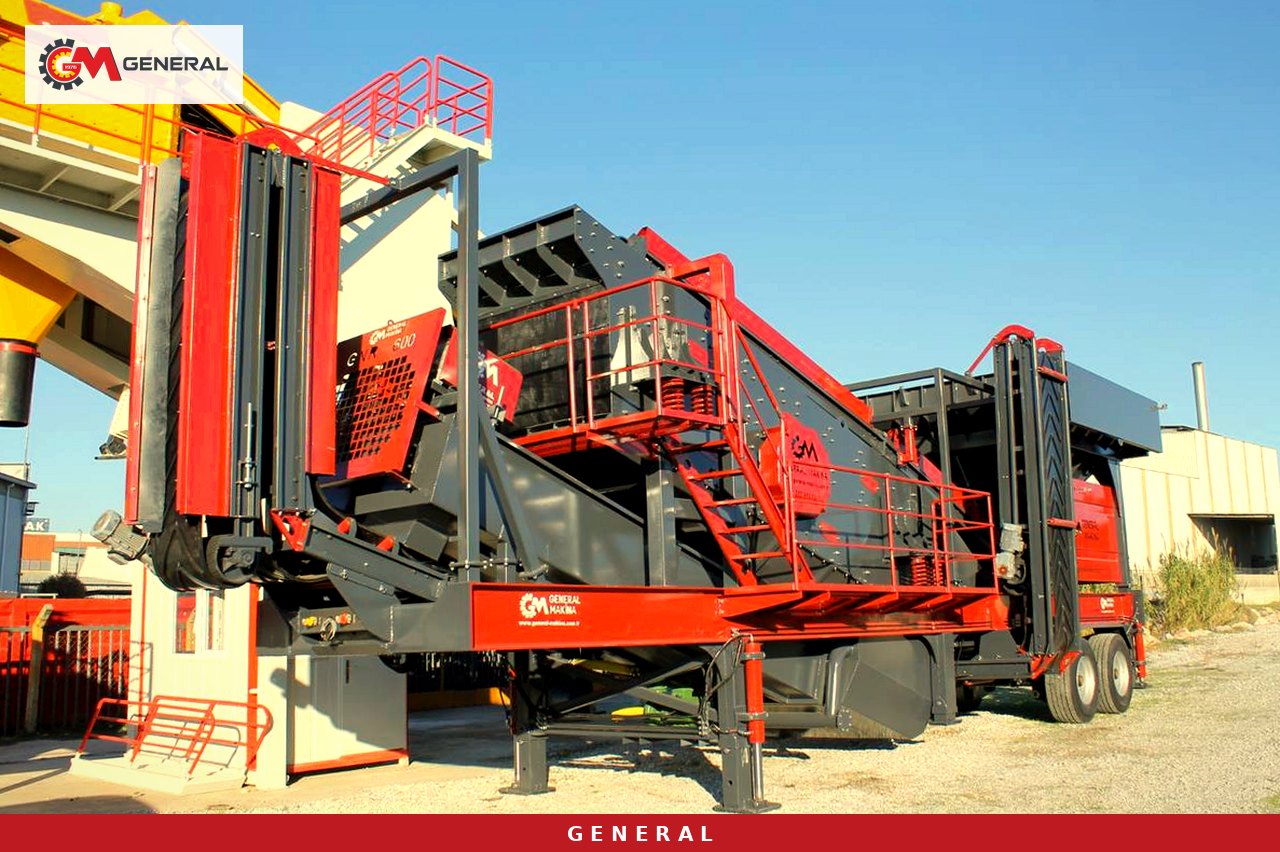
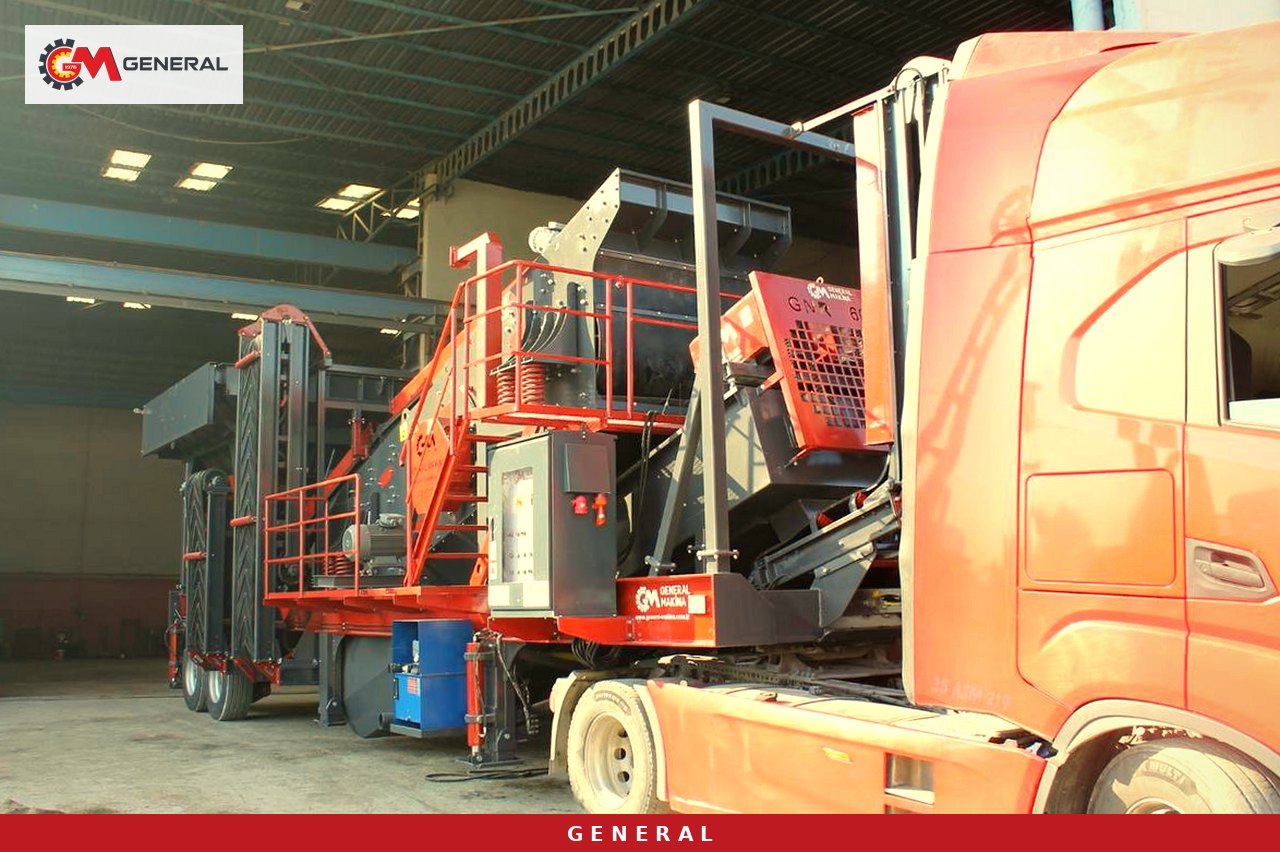
Ningún modelo móvil cubre por sí solo todo el rango del título; dos de nuestros modelos sobre ruedas encajan dentro de la franja y, en canteras de larga vida, se monta una línea fija. Los valores siguientes son datos de catálogo de las fichas de producto y cada uno corresponde solo al modelo o a la máquina indicada.
| Configuración | Capacidad (t/h) | Trituradora principal | Alimentación máx. (mm) | Criba | Fuente de energía | Peso (kg) |
|---|---|---|---|---|---|---|
| General 02 (sobre ruedas, 2 ejes) | 250-300 | GPS 1413 de impacto primaria | 1000 | 2000×5000 mm, 4 pisos | Grupo electrógeno de 660 kVA | 76.000 |
| General 03 (sobre ruedas, 4 ejes) | 250-375 | GPS 1415 de impacto primaria | 900 | 2400×5000 mm, 4 pisos | Grupo electrógeno de 750 kVA | — |
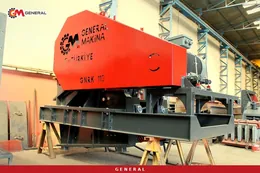
| Línea fija, etapa primaria | 200-350 (GNRK 110) | Mandíbulas GNRK 110, 110/132 kW | — | Según proyecto (p. ej. GNR 2460, 2400×6000 mm, 22 kW) | Red o grupo electrógeno, según proyecto | 33.000 (solo la trituradora) |
Las potencias de motor de la serie GPS figuran aparte en su ficha de producto: 250 kW para la GPS 1413 y 315 kW para la GPS 1415. En el lado de la alimentación, el alimentador vibratorio GNR 110 trabaja en el rango de 200-300 t/h con motores de 2×7,5 kW, y el GNR 140 en el rango de 350-600 t/h con 2×9,2 kW. Estas cifras parecen pequeñas al lado de la trituradora, pero el trabajo del alimentador decide lo eficiente que será la trituración. Para comparar opciones puede consultar las páginas de plantas de trituración y cribado móviles sobre ruedas y de líneas fijas de trituración y cribado de piedra.
Las dos primeras medidas, en la alimentación
1. No deje entrar el material fino en la trituradora
Una parte del todo uno que llega del frente ya está por debajo del tamaño objetivo. Si pasa por la trituradora, el motor se carga en vano, los revestimientos se desgastan en vano y aumenta el porcentaje de polvo en la piedra triturada. La sección de by-pass del alimentador vibratorio con parrilla separa esos finos y los envía directamente a la cinta o a la criba. Elegir la abertura de la parrilla según su lista de productos, a veces con solo cambiar unas pocas barras, puede aliviar la carga horaria de la trituradora. Con todo uno arcilloso y húmedo las parrillas se colmatan; una parrilla tapada pierde la función de by-pass y todo el caudal va a la trituradora. Limpiar la parrilla entre turnos es, por tanto, una tarea de ahorro energético.
2. Mantenga la boca de la trituradora siempre llena
Tanto la trituradora de impacto como la de mandíbulas, cuando trabajan medio vacías, gastan la mayor parte de la energía en hacer girar el rotor o mover la mandíbula, no en romper piedra. Si los camiones llegan de forma irregular, la tolva se llena y se vacía; la trituradora pasa de la sobrecarga al giro en vacío. La solución tiene dos partes: mantener un nivel de reserva en la tolva y vincular la velocidad del alimentador a la intensidad que absorbe la trituradora. En el sistema de automatización y control, el variador de frecuencia establece ese equilibrio por sí mismo: cuando la intensidad de la trituradora se acerca al umbral, el alimentador frena; cuando vuelve a la normalidad, la alimentación sube de nuevo.
Tres ajustes en la etapa de trituración
3. Elija el principio de trituración según la roca
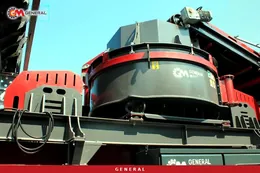
En roca de baja sílice, como la caliza y la dolomía, la trituradora de impacto ofrece una alta relación de reducción; las trituradoras GPS de los General 02 y General 03 hacen el trabajo primario y secundario en un mismo cuerpo, de modo que no hace falta un segundo motor de trituradora. En roca abrasiva, como basalto, granito o cuarcita, las piezas del rotor de impacto se agotan deprisa; una línea fija con primaria de mandíbulas y secundaria de cono da menos desgaste por tonelada y una absorción de potencia más estable. Si el tipo de roca no está claro, antes de elegir máquina haga ensayar una muestra representativa en abrasividad y resistencia a compresión. En una línea con el principio equivocado, ningún ajuste compensa esa diferencia.
4. No trabaje con piezas desgastadas
Un martillo (blow bar) con la punta redondeada o una placa de mandíbula con el perfil aplanado frota la piedra en vez de romperla. La trituradora trabaja más tiempo y a más vueltas para dar el mismo producto, aumenta la proporción de granos lajosos a la salida y crece el material grueso que vuelve de la criba. Ligue el cambio de piezas de desgaste a la medición y no al calendario: mida el perfil cada cierto tonelaje y compárelo con la subida del valor kWh/t. El punto en que ambas curvas suben juntas es el momento económico del cambio.
5. Vigile la carga de retorno en circuito cerrado
Los General 02 y General 03 trabajan en circuito cerrado; la fracción que no alcanza el tamaño objetivo regresa al rotor. Si el tonelaje en la cinta de retorno ha subido, la trituradora está rompiendo la misma piedra varias veces. La causa suele ser un ajuste incorrecto de la trituradora o una malla de criba más pequeña de lo necesario. Poner una báscula de cinta en el retorno, o al menos pesar con regularidad un tramo cortado de cinta, hace visible esa pérdida. Estrangular la línea para producir una fracción fina que en realidad no se vende también cuesta energía; revise la lista de productos junto con el mercado.
Dos medidas en cribado y cintas
6. Ajuste malla e inclinación de la criba al material
En las cribas vibratorias circulares, cada piso adicional reduce la capacidad en torno a un diez por ciento, y los granos de tamaño cercano a la abertura (entre el 75 y el 125 % de la abertura) bajan el rendimiento de cribado. Una criba que rinde menos lleva producto al piso superior y este vuelve a la trituradora por la cinta de retorno. En una criba de cuatro pisos, dejar libre un piso que no se necesita o reorganizar las mallas según la lista de productos reduce el retorno. Una malla tapada o rota produce el mismo efecto; la inspección visual diaria es una tarea de cinco minutos al empezar el turno.
7. Haga trabajar las cintas cargadas y con la tensión correcta
Una línea tiene decenas de metros de cinta y cada una consume energía incluso girando en vacío. Una banda desalineada roza en el borde, un rodillo agarrotado no gira y frena la banda, y una tensión insuficiente provoca deslizamiento en el tambor motriz. El control de ruido y temperatura de los rodillos, el ajuste de los rascadores y la alineación de la banda deben figurar en el plan de mantenimiento semanal. Usar bajo la trituradora de impacto una banda de caucho EP 125 de cuatro telas limita el daño que la carga de impacto causa a la banda y al accionamiento. Cuando se para la producción, hacer funcionar la línea hasta vaciar las cintas antes de apagarla evita que el siguiente arranque se haga con la banda cargada.
Tres medidas en la parte eléctrica y la fuente de energía
8. Use arranque secuencial y arrancador suave
Un motor grande con arranque directo absorbe durante un momento varias veces su intensidad nominal. Si todos los motores arrancan a la vez, aparece una caída de tensión en el grupo electrógeno o, con red, la necesidad de un transformador y unas protecciones más grandes de lo debido. El orden correcto es el inverso al del flujo: se empieza por las cintas de acopio, se pasa por la criba y la trituradora, y el alimentador entra el último. En el motor de la trituradora, un arrancador suave o un variador de frecuencia reparte el pico de arranque y ayuda a dimensionar la fuente de energía para un pico menor.
9. Opere el grupo electrógeno según su índice de carga
Los 660 o 750 kVA de la placa son la potencia aparente máxima que puede entregar el grupo; la potencia que realmente hace trabajo se obtiene multiplicando los kVA por el factor de potencia. Un grupo diésel que trabaja mucho tiempo a baja carga gasta más combustible por kilovatio hora producido y acumula hollín en el motor. Por eso acortar los cortes de alimentación es una partida de combustible además de una cuestión de producción. En líneas conectadas a red conviene prever un cuadro de compensación para la energía reactiva que absorben los motores. En una obra remota, al decidir entre grupo electrógeno y red, valore a la vez el tiempo de permanencia en el sitio y la fiabilidad de la línea eléctrica.
10. No ajuste sin medir
Cuál de los nueve pasos anteriores marca más diferencia en su cantera solo se ve midiendo. Cuando el cuadro de automatización se conecta a la red, quedan registrados el tonelaje por turno, los tiempos de parada, las intensidades de los motores y el historial de alarmas. Con esos registros, obtener el valor kWh/t o litros/t de cada turno permite ver en pocos días el efecto de un cambio de ajuste. Si todavía no dispone de mediciones, para empezar puede introducir sus propios valores en la calculadora de costes de energía y desgaste y ver en qué partida se concentra su coste por tonelada.
Lista de control por turno y por semana
- Mantenga el nivel de la tolva en la franja de reserva durante todo el turno y anote el tiempo que la trituradora gira en vacío.
- Limpie la parrilla del alimentador entre turnos y compruebe que su abertura corresponde a la lista de productos.
- Siga en el cuadro la intensidad de la trituradora y la velocidad del alimentador; una trituradora que trabaja siempre en el umbral está sobrecargada.
- Mida el perfil de martillos y placas de mandíbula cada cierto tonelaje y compárelo con la curva kWh/t.
- Pese el tonelaje de la cinta de retorno al menos una vez por semana.
- Revise las mallas de criba en busca de colmatación y roturas, y valore el piso que queda sin uso.
- Incluya en la lista semanal el ruido y la temperatura de los rodillos, la alineación de la banda y el ajuste de rascadores y tensión.
- Arranque los motores en orden inverso al flujo y vacíe las cintas al parar.
- En obras con grupo electrógeno registre los litros/t por turno; con red, los kWh/t.
Preguntas frecuentes
¿Cuánto se ahorra con estas medidas?
La proporción la determinan la dureza de la roca, la humedad, la lista de productos y el estado actual de la línea; por eso no damos un porcentaje general. Mida primero durante algunos turnos los kWh/t o los litros/t, aplique después las medidas una por una y siga el mismo indicador. La diferencia será la cifra real de su obra.
¿Basta una sola máquina móvil para 375 t/h?
El General 03 figura en catálogo con un rango de 250-375 t/h y es nuestro único modelo sobre ruedas que llega al extremo superior de la franja. El tonelaje real depende de la dureza de la roca y de la lista de productos; trabajar siempre en el límite superior aumenta tanto el desgaste como la absorción de energía. Si en una cantera de larga vida se busca ese tonelaje, conviene estudiar también una línea fija o una configuración de dos unidades.
¿Se puede añadir un variador de frecuencia a una línea existente?
En la mayoría de las líneas es posible añadir variadores a los motores del alimentador y de las cintas; hay que revisar en el sitio la disposición del cuadro, las secciones de cable y la idoneidad del motor. Si en la fase de oferta comparte la lista de motores y el esquema del cuadro actual, aclaramos la viabilidad.
¿La elección de energía cambia el contenido de la oferta?
Sí. Una planta móvil con grupo electrógeno y una línea fija conectada a la red llevan cuadro, compensación y equipos de arranque diferentes. Cuando nos indica qué fuente va a usar, el tipo de roca y su lista de productos, la oferta se prepara en función de ello; el precio también lo determinan esas partidas.
En la franja de 200-375 t/h, el ahorro energético empieza por dar a la trituradora el material correcto de forma regular y continúa con la medición. Para el General 02, el General 03 o una línea fija, escríbanos su tipo de roca, los productos objetivo y su fuente de energía, y le prepararemos la configuración adecuada y nuestra oferta. Puede contactarnos desde nuestra página de contacto.
Definiciones de términos técnicos: Glosario