EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Países del Golfo: guía de planta de trituración y cribado de gabro 250-500 t/h
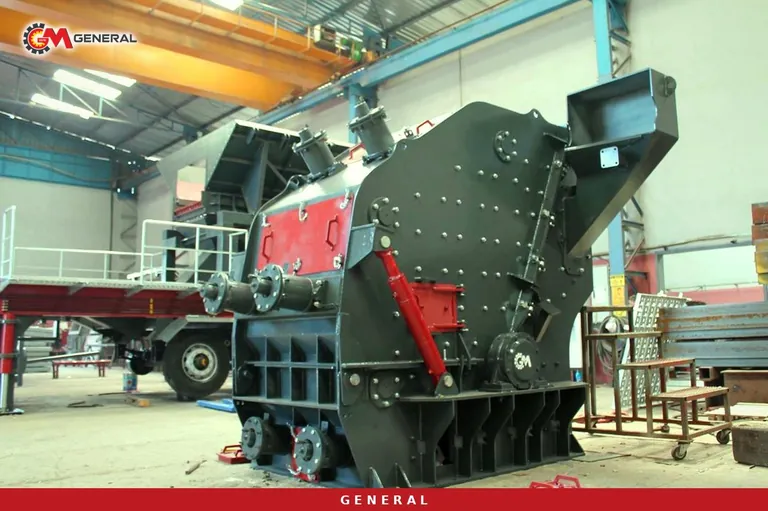
En el cinturón que va desde los montes Hajar de Omán hasta las laderas de Fujairah y Ras al Jaima en los Emiratos Árabes Unidos, el gabro es una de las fuentes de árido duro que más solicitan los productores de hormigón y asfalto del Golfo. Varios estados costeros de la península tienen pocas canteras de roca dura propias, de modo que buena parte de esta piedra llega a los mercados vecinos a través de los puertos. Si está planificando una línea para 250 a 500 toneladas de gabro por hora, resuelva una pregunta antes de abrir cualquier lista de máquinas: ¿su producto irá a sus propias obras o a un comprador cuya especificación fija la forma del grano y la granulometría?
Esta guía está escrita para el inversor que responde «sí» a la segunda pregunta. Dimensiona la línea hacia atrás desde el producto vendible, muestra qué modelo real trabaja en qué rango en cada etapa y dedica una sección propia a la etapa de conformado. Las capacidades, bocas de alimentación y potencias de la tabla proceden de nuestras páginas de producto. Los resultados de su cantera solo salen de los ensayos de muestras; confirme permisos, condiciones de licitación y requisitos ambientales con la administración del país correspondiente y con el pliego del proyecto.
Gabro para un comprador con especificación: la forma antes que el tonelaje
El gabro es una roca plutónica oscura de grano grueso, formada sobre todo por plagioclasa y piroxeno. En la mayoría de las canteras su contenido de cuarzo libre es inferior al del granito, pero la roca es tenaz y densa. Ambas propiedades deben leerse juntas: poco cuarzo puede mantener razonable el consumo de piezas de desgaste, mientras que la tenacidad eleva la energía de rotura y complica el comportamiento de los bloques en la boca del primario.
Los compradores de hormigón premezclado y asfalto del Golfo valoran el árido no solo por su tamaño, sino por el índice de lajas y de agujas, la limpieza de los finos y la continuidad de la curva granulométrica. Las trituradoras de compresión, sobre todo con un reglaje amplio, pueden aumentar la proporción de granos lajosos en roca tenaz. En una línea de gabro de 250-500 t/h, decidir en qué etapa y con qué máquina se resuelve la forma importa tanto como el cálculo de tonelaje.
En el cinturón ofiolítico de Omán y los Emiratos, el gabro puede alternar con diques de dolerita, peridotita y zonas meteorizadas. No decida con una sola muestra: haga ensayar muestras de distintos bancos para sílice libre, índice de abrasión de Bond (Ai), resistencia a compresión y coeficiente de Los Ángeles. Estos cuatro valores condicionan todas las decisiones que siguen.
250 o 500: dimensionar la línea hacia atrás desde el producto vendible
El objetivo de capacidad suele confundirse con la cifra de la placa de la trituradora primaria. El camino correcto parte de las fracciones que quiere vender y recorre la cadena hacia atrás. La carga real de cada trituradora es: carga de la trituradora = alimentación nueva + rechazo devuelto por la criba. Ejemplo hipotético: si cada hora entran 250 toneladas de gabro nuevo en el primario y vuelven 80 toneladas de rechazo de la criba al secundario, el secundario y la etapa de conformado deben elegirse para 330 t/h. La tasa de retorno cambia con el reglaje y la distribución objetivo; el valor exacto sale del ensayo de muestras y del balance de cribado.
Banda baja: 250-300 t/h
En esta banda la línea puede empezar con una sola trituradora de mandíbulas. Dentro de la serie de trituradoras de mandíbulas GNRK la GNRK 110 cubre toda la banda con boca de 1100×850 mm, motor de 110/132 kW y 200-350 t/h. Delante trabaja un alimentador vibratorio GNR 110 (1100×4750 mm, 200~300 t/h, 2x7,5 kW). El bloque más grande que admite una trituradora de mandíbulas es de unas 0,8-0,9 veces el ancho de la boca; si la voladura no se diseña para ese límite, la boca forma puentes y la alimentación se interrumpe.
Banda alta: 400-500 t/h
La banda alta ofrece dos opciones. La GNRK 130 (1300×1000 mm, 160 kW, 400-500 t/h) cumple el objetivo por sí sola; la GNRK 140 (1400×1100 mm, 200 kW, 500-600 t/h) deja margen por encima y trabaja con más holgura los bloques grandes. A un primario de este tamaño le corresponde el alimentador GNR 140 (1400×5000 mm, 350~600 t/h, 2x9,2 kW). En todos nuestros alimentadores el tamaño máximo de alimentación es de 1500 mm y el volumen de tolva va de 15 a 100 m³.
Las dos primeras etapas por compresión: mandíbula y cono
El umbral indicado en nuestra página de la trituradora de mandíbulas es pasar a la compresión cuando la sílice libre supera el 10 % o el Ai supera 0,15. Aunque el gabro quede por debajo, su tenacidad hace que la compresión dé una vida de piezas más previsible en las etapas primaria y secundaria. La relación de reducción típica de una trituradora de mandíbulas es de 4:1 a 9:1; las mandíbulas se fabrican en acero austenítico al manganeso que se endurece con el impacto (Mn13/Mn18), con Mn18/Mn22 cuando la sílice es alta.
En la segunda etapa entra la trituradora de cono General. Reduce 6:1-8:1 en secundario y unos 10:1 en terciario; alimentación de 50-250 mm, producto de 0-60 mm y potencia de 90-500 kW. El reglaje se cambia hidráulicamente y un cilindro hidráulico protege frente a atascos repentinos. Como las tablas de capacidad por modelo se entregan por proyecto, esas celdas quedan vacías en la tabla inferior. El ajuste más eficaz para mejorar la forma en un cono es trabajar con la cámara llena (choke feed); un cono medio vacío produce más gabro lajoso.
La forma en la última etapa: DMK o cubicadora
El verdadero debate de una línea de gabro está aquí. Hay dos caminos y la elección depende del valor de abrasividad del ensayo de muestras.
GNR DMK: reducción y forma a la vez
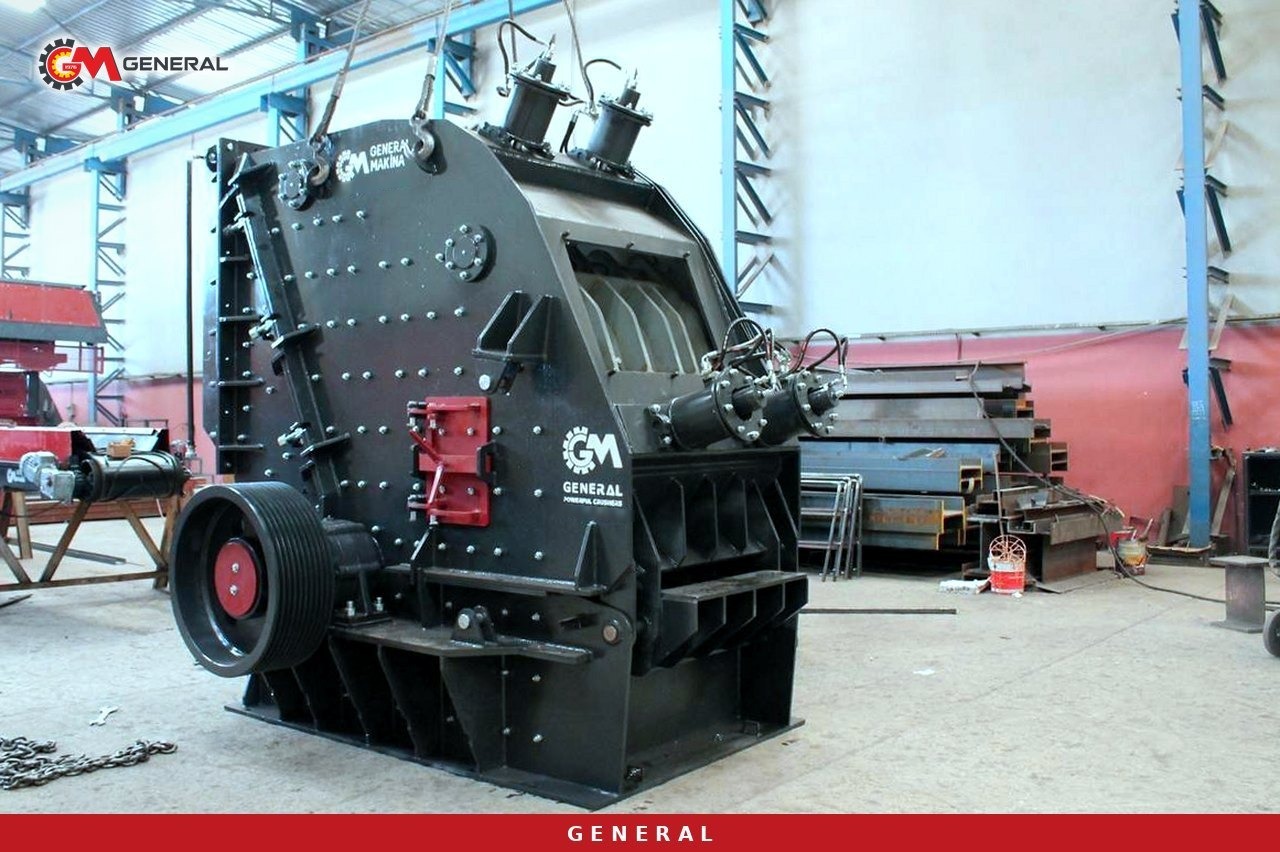
La trituradora de impacto secundaria GNR DMK convierte por impacto el producto primario en árido cúbico y bien graduado; su relación de reducción típica ronda 10:1. La DMK03 tiene rotor de 1100×1500 mm, 250-300 t/h y motor de 250 kW; la DMK05 sube a rotor de 1400×2000 mm, 250-500 t/h y 500 kW. La alimentación máxima es de 800 mm en ambas. Como indica claramente nuestra página de producto, la DMK no se recomienda para granito y basalto de alta sílice. Si su gabro resulta pobre en cuarzo, la DMK es una opción sólida; si el resultado roza el umbral, prevea barras de impacto con refuerzo cerámico (MMC) y mediciones de desgaste frecuentes.
Cubicadora GNR K: corregir la forma, no reducir
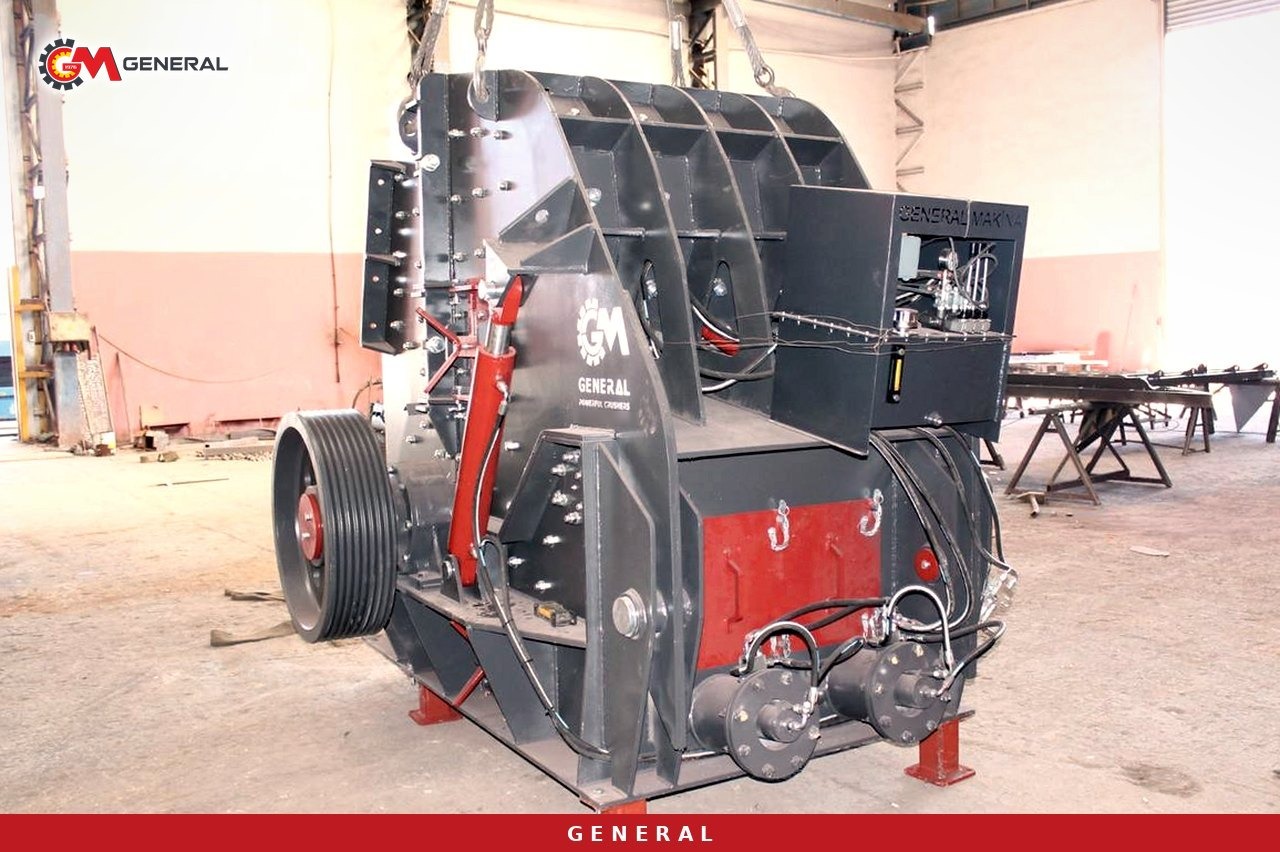
La trituradora cubicadora GNR K no se usa para reducir, sino para volver cúbicos los granos lajosos y alargados y bajar el índice de lajas. La K100 tiene rotor de 1550×1200 mm, alimentación máxima de 180 mm, 90-130 t/h y 90 kW; la K110, rotor de 1550×1800 mm, alimentación de 210 mm, 160-250 t/h y 160 kW. Tras el cono, la cubicadora recibe solo la fracción cuya forma debe corregirse; por eso, incluso en una línea de 500 t/h, se dimensiona por el tonelaje de esa rama, por ejemplo la de gravillas, y no por el caudal total. El coste de piezas sube con la sílice y obliga a usar alto cromo o piezas con refuerzo cerámico.
Dos esquemas de línea con modelos reales
| Etapa | Esquema 250-300 t/h | Esquema 400-500 t/h |
|---|---|---|
| Alimentador | GNR 110: 1100×4750 mm, 200~300 t/h, 2x7,5 kW | GNR 140: 1400×5000 mm, 350~600 t/h, 2x9,2 kW |
| Primaria de mandíbulas | GNRK 110: 1100×850 mm, 110/132 kW, 200-350 t/h | GNRK 130: 1300×1000 mm, 160 kW, 400-500 t/h o GNRK 140: 1400×1100 mm, 200 kW, 500-600 t/h |
| Secundaria de cono | Trituradora de cono General, capacidad según proyecto () | Trituradora de cono General, capacidad según proyecto () |
| Conformado (sílice baja) | GNR DMK03: 250-300 t/h, 250 kW | GNR DMK05: 250-500 t/h, 500 kW |
| Conformado (sílice alta) | GNR K110: 160-250 t/h, 160 kW | Dos GNR K110 o una unidad según el tonelaje de la rama |
| Cribado | Criba vibratoria doble: 100-500 t/h | Criba vibratoria doble: 100-500 t/h |
En el cribado, cuando una criba simple se colmata con caudal alto, la criba vibratoria doble hace trabajar dos cuerpos a la vez, duplica la superficie de cribado y reduce la carga recirculante. La gama va de la GNR 1020 a la GNR 2470; el cuerpo GNR 2460, por ejemplo, mide 2400×6000 mm con motor de 22 kW. El número de pisos y las aberturas de malla se fijan en el pedido según las fracciones de su comprador. Consulte todas las opciones fijas en nuestra página de plantas de trituración fija y las máquinas por etapa en máquinas trituradoras de piedra.
Lista de control para un emplazamiento del Golfo: calor, polvo, agua y puerto
Como referencia en la región, nuestra planta fija GNR PDK 02 de 250 t/h en Arabia Saudí trabaja en condiciones desérticas; su primario es de otro tipo, pero muestra cómo se organiza una línea fija en un emplazamiento caluroso y polvoriento. Para una planta de trituración y cribado de gabro, incluya estos puntos ya en la fase de oferta:
- Refrigeración y filtros: ventilación, filtros de polvo y sombra para motores, cuadros eléctricos y grupos hidráulicos.
- Control de polvo: pulverización en las descargas de las trituradoras y en los puntos de transferencia, cintas carenadas si hace falta; boquillas de gota fina si el agua es escasa.
- Precribado: separar los finos arcillosos de las zonas meteorizadas antes del primario con el by-pass de barras del alimentador.
- Energía: sin conexión a red, la potencia del generador se calcula en el proyecto a partir de la potencia total instalada.
- Transporte: plan de montaje por módulos según las dimensiones con que los cuerpos principales viajan por carretera al puerto y a la cantera.
- Plan de piezas de desgaste: repuesto de mandíbulas, manto/cóncavo y barras de impacto; la garantía es de 1 año y excluye las piezas de desgaste.
- Documentos: nuestras máquinas cuentan con ISO 9001 y CE; confirme los requisitos propios del país con la autoridad compradora.
Preguntas frecuentes
¿Puede una sola DMK05 conformar todo el caudal de 500 t/h?
El rango de la DMK05 es de 250-500 t/h; trabajar cerca del límite superior agota el margen en cuanto se suma la carga recirculante. Además, la sílice y el Ai de su gabro deben ser aptos para la DMK. Si el resultado es dudoso, es más seguro planificar el conformado por ramas con una cubicadora.
¿Se puede lograr la forma exigida sin cubicadora?
En algunas canteras basta un cono con cámara llena y reglaje cerrado. La única forma de saberlo de antemano es ensayar la muestra frente al índice de lajas. Si la especificación de su comprador es estricta, reservar espacio para una cubicadora en la línea da menos trabajo que modificarla después.
¿Se pueden procesar 250 t/h de gabro con una planta móvil?
Entre las opciones sobre ruedas, la GNR-MC110 lleva una trituradora de mandíbulas GPJ 110 y una de impacto DMK03 en dos chasis y produce 200-300 t/h con alimentación de 900 mm y generador de 750 kVA. Su segunda etapa es de impacto, de modo que también depende del ensayo de abrasividad. Para una inversión duradera en una sola cantera, una línea fija suele crecer con más flexibilidad.
¿Qué datos debo enviar para recibir una oferta?
Tonelaje horario objetivo, fracciones a vender y requisito de forma del comprador, resultados de ensayos, tamaño máximo de bloque volado, fuente de energía y distancia del emplazamiento al puerto. El precio varía según el número de etapas, pisos de criba, potencia de motores y aleación de las piezas de desgaste, y se calcula por proyecto.
Conclusión: orden de decisiones para una línea de gabro en el Golfo
Primero la muestra, después el equilibrio de productos vendibles, luego el tamaño del primario y por último la etapa de conformado. Una cadena mandíbula-cono que empieza con la GNRK 110 para 250-300 t/h, o con la GNRK 130 o la GNRK 140 para 400-500 t/h, se completa con una DMK o una cubicadora según la abrasividad del gabro. Envíe los resultados de ensayo y las fracciones objetivo a través de nuestra página de contacto y le prepararemos una propuesta de planta de trituración y cribado etapa por etapa con oferta.
Definiciones de términos técnicos: Glosario