EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Cuándo cambiar las muelas en una planta de trituración y cribado de 150-250 t/h
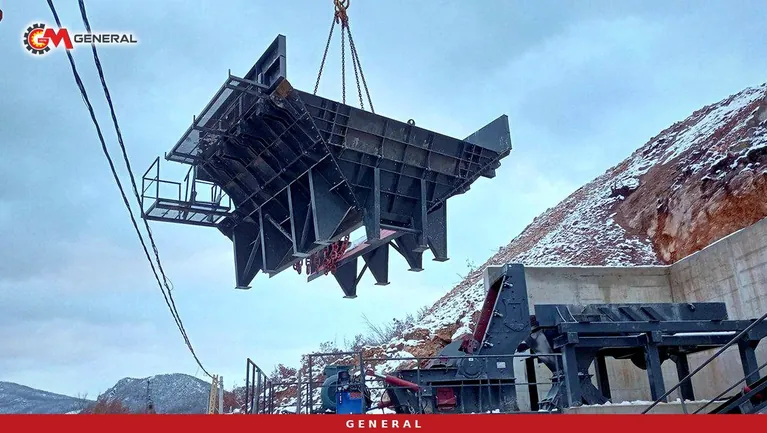
En la mayoría de las canteras, las muelas se cambian de una de dos maneras equivocadas. O se desmontan cuando están a punto de perforarse y la producción de la trituradora ya ha caído, o se tiran cuando aún les queda metal útil, solo porque el calendario lo indica. En una línea de 150-250 t/h ambos errores cuestan dinero. Un cambio tardío envía sobretamaño a la trituradora secundaria, aumenta la carga recirculante en la criba y pone en riesgo la superficie de asiento de la mandíbula móvil. Un cambio prematuro gasta el presupuesto de piezas de desgaste sin necesidad. Este artículo explica las señales de campo que vinculan la fecha de cambio a la medición en lugar del calendario, la decisión entre girar una muela o sustituir el juego completo y cómo influyen en esa decisión los modelos de trituradora de mandíbula disponibles para el rango de 150-250 t/h.
Mapa de desgaste: dónde pierde metal primero la muela
En una trituradora de mandíbula, la roca entra por la parte alta de la cámara en bloques grandes y se reduce a medida que se comprime al bajar. En la zona superior la rotura ocurre en pocos puntos de contacto grandes. En la zona inferior las partículas son más pequeñas, los puntos de contacto se multiplican y el material se desliza contra la placa en cada carrera. Por eso el perfil de los dientes se aplana primero en el tercio inferior, cerca de la abertura de descarga. Los dientes de arriba pueden parecer casi nuevos mientras los de abajo tienen las puntas redondeadas y las ranuras rellenas.
Este desgaste desigual explica por qué una sola medida no puede decidir el cambio. Aunque la pérdida total de peso parezca pequeña, con el perfil inferior agotado la trituradora ya no mantiene el tamaño de producto. En cambio, si la zona baja está plana pero la alta sigue sana, a menudo se puede girar la muela en vez de desecharla. Mida la altura de los dientes al menos en tres niveles (arriba, centro, abajo) y registre cada lectura con la fecha y el tonelaje procesado.
Señales de campo que anuncian el cambio
Antes de que la muela se agote, la trituradora da varias señales. Leerlas juntas y no una a una reduce las falsas alarmas, porque cada señal puede tener también una causa ajena a la muela.
Se agota el margen de ajuste
Cuando la muela adelgaza, el reglaje de lado cerrado (CSS) se abre solo. El operador lo compensa con el sistema de ajuste (calzas o cuñas de ajuste, según el modelo). Llega un momento en que el recorrido de ajuste se acaba y el CSS objetivo ya no se alcanza. En rigor, es el límite del sistema de ajuste y no de la muela, pero en la práctica ha llegado el día del cambio. Una explotación que anota el espesor de calzas añadido en cada corrección ve con semanas de antelación lo cerca que está de ese límite.
Crece la cola de gruesos en la curva granulométrica
Cuando el perfil inferior se aplana, las partículas ya no quedan sujetas entre los dientes y se escurren. Con el mismo CSS, la proporción de gruesos en la descarga primaria aumenta. Suele notarse primero en la cinta de alimentación de la secundaria y en la cantidad de material que vuelve de la criba. Tomar muestras periódicas de la cinta de descarga primaria para análisis granulométrico es la única forma de ver este desplazamiento en cifras.
Producción y carga del motor
Una muela sin perfil de dientes agarra mal la roca: el material rebota en la cámara y tarda más en pasar. La producción horaria baja mientras la corriente del motor empieza a fluctuar. Si los valores de corriente se registran en un panel de control, la semana posterior al montaje de muelas nuevas sirve de referencia para las siguientes. La pérdida de producción por sí sola también puede venir del ajuste del alimentador o de un cambio en la fragmentación de la voladura, así que se valora junto con las medidas de los dientes.
Grietas, dientes rotos y pernos flojos
Una grieta que nace en el borde de una muela de manganeso, un diente arrancado o pernos de fijación que se aflojan una y otra vez exigen actuar sin esperar a la siguiente medición. Si aparece holgura entre la parte trasera de la placa y el cuerpo de la mandíbula, la placa recibe un golpe en cada carrera y la superficie del cuerpo se daña. En ese caso girar la muela tampoco es posible.
Girar o cambiar el juego: el orden de decisión
Las muelas de perfil simétrico pueden girarse 180 grados cuando la parte baja está gastada, lo que da un segundo periodo de trabajo. La zona alta, poco desgastada, pasa abajo, donde se hace el trabajo real. Así se alarga la vida útil sin comprar placa nueva, con dos condiciones: la placa no debe tener grietas y su dorso debe seguir asentando bien sobre el cuerpo de la mandíbula. Los perfiles asimétricos no se pueden girar, algo que conviene saber antes del pedido.
La mandíbula fija y la móvil rara vez se desgastan al mismo ritmo. Renovar una y dejar la otra rompe la correspondencia de perfil entre las dos caras y falsea la medida del CSS. Regla práctica: cuando una placa llega a su límite, se mide la otra; si su perfil restante no aguantará hasta la próxima parada programada, ambas se cambian en la misma parada. Las placas laterales (cachetes) se revisan en ese momento, porque al adelgazar dejan escapar partículas gruesas por los lados y las esquinas de la muela se desgastan más rápido.
Tras el cambio, la trituradora se ajusta desde cero. Con las placas nuevas se retiran las calzas añadidas antes, se lleva el CSS al valor objetivo y se vuelve a medir al final del primer turno. La superficie de manganeso nueva se endurece por impacto en las primeras horas y puede asentarse ligeramente.
Carga de desgaste por modelo en líneas de 150-250 t/h
Procesar el mismo tonelaje con una boca mayor reduce la carga por unidad de superficie de la placa. Por eso la elección de modelo para un objetivo de 150-250 t/h influye directamente en el intervalo de cambio. Los valores siguientes son los verificados de nuestras páginas de producto.
| Modelo | Construcción | Capacidad (t/h) | Boca o alim. máx. (mm) | Motor (kW) | Reglaje / salida (mm) |
|---|---|---|---|---|---|
| GNRK 90 | Trituradora de mandíbula fija | 60-225 | 900×650 boca | 75/90 | 70-180 |
| GNRK 110 | Trituradora de mandíbula fija | 200-350 | 1100×850 boca | 110/132 | 150-225 |
| GNR 110 primaria móvil | Tolva alimentadora + GNRK 110, un chasis | 180-300 | 0-1100 alimentación | — | 0-250 producto final |
| GNR-MC110 | Mandíbula GPJ 110 + impacto DMK03, dos chasis | 200-300 | 900 alimentación | — | 0-100 |
| General 944 | Mandíbula GPJ 90 + cono GM430, sobre ruedas | 120-180 | 800 alimentación | — | 0-100 |
En una línea que trabaja cerca del extremo alto del rango (200-250 t/h), la GNRK 90 se acerca al límite de su tabla de capacidad; la cámara va siempre a plena carga y el desgaste de la zona baja se acelera. La GNRK 110 da el mismo tonelaje en la parte baja de su rango y las toneladas por placa se reparten sobre una superficie mayor. Para explotaciones del extremo bajo (150-180 t/h) que se trasladan a menudo, conviene valorar una línea sobre ruedas como la General 944 o la unidad primaria móvil GNR 110. El tamaño de la trituradora define también la logística del cambio: boca mayor significa placas más pesadas y equipo de elevación más potente. Para comparar series consulte máquinas trituradoras de piedra, y para todos los valores GNRK la página trituradora de mandíbula GNRK.
Aleación, roca y alimentación marcan la vida de la muela
Elegir entre Mn13, Mn18 y Mn22
Las muelas se funden en acero austenítico al manganeso. El material se endurece por deformación bajo impacto: su cara externa se vuelve más dura con el trabajo mientras el núcleo sigue tenaz. Mn13 y Mn18 son estándar; para roca abrasiva con mucha sílice se prefiere Mn18 o Mn22. El desgaste lo determina el contenido de cuarzo libre y sílice, no la dureza Mohs. Un granito o una cuarcita y una caliza consumen la misma placa en plazos muy distintos. Un ensayo de abrasividad en laboratorio antes de pedir el primer juego es el paso más barato hacia la aleación correcta. Los tipos de placa y demás piezas de desgaste están en repuestos y piezas de desgaste.
Mantener los finos fuera de la trituradora
La tierra y los finos del todo uno no necesitan trituración, pero dentro de la cámara actúan como lija sobre la placa. Un alimentador vibratorio de parrilla los separa por su by-pass antes de la trituradora. El alimentador GNR 90 (140-210 t/h) y el GNR 110 (200-300 t/h) cubren los dos extremos de este rango y ambos admiten material de hasta 1500 mm. Una alimentación regular mantiene la cámara llena (choke-feed); en una cámara llena las partículas también se rompen entre sí y la fricción sobre la placa baja. Con alimentación a golpes, los bloques grandes caen en una cámara vacía y golpean la zona alta de la placa. Los modelos están en la página alimentador vibratorio de parrilla.
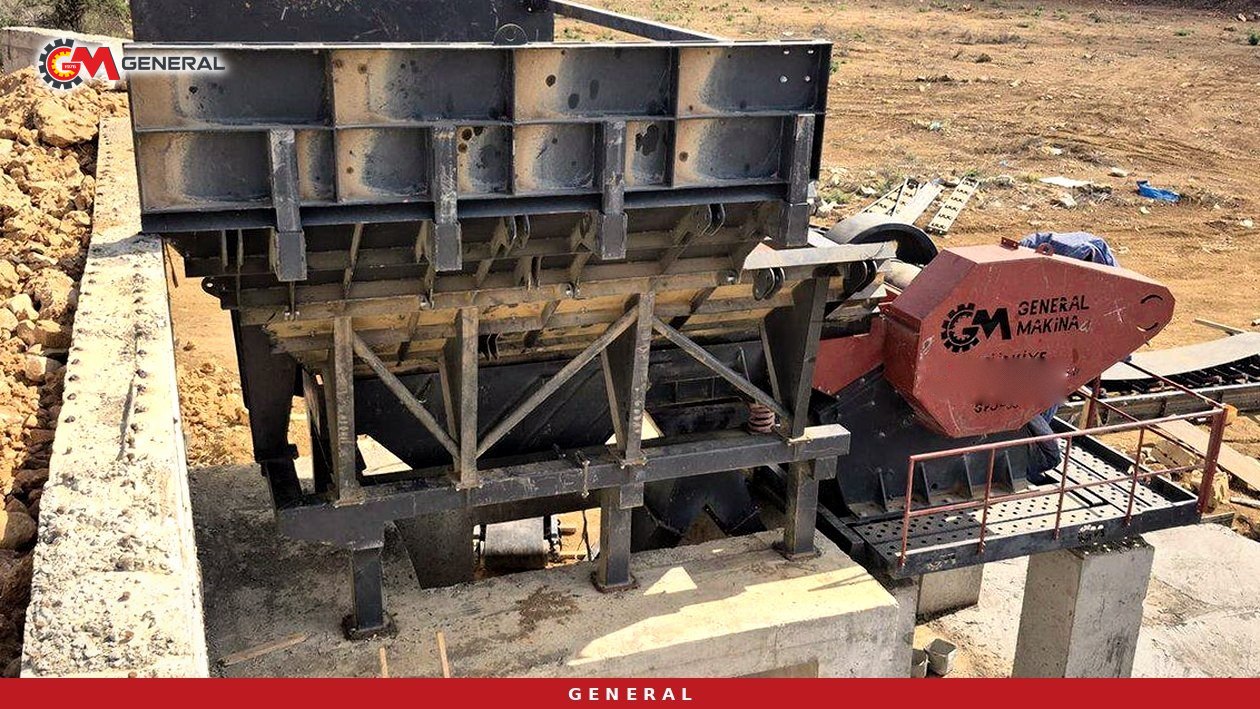
Planificar la parada: registros, juego de repuesto y seguridad
Bien preparado, el cambio de muelas deja de ser una de las paradas programadas más largas de la línea. Las placas pesan mucho y requieren equipo de elevación y un equipo de al menos dos personas. La lista siguiente sirve para terminar la preparación antes de que empiece la parada.
- Compare las tres últimas lecturas de altura de dientes con el tonelaje procesado; la tendencia indica la semana del cambio.
- Confirme que el juego de repuesto (mandíbula fija, mandíbula móvil, placas laterales, pernos y cuñas) está en el almacén de la obra.
- Compruebe la capacidad de la grúa o del equipo de elevación frente al peso de la placa y defina antes los puntos de eslingado.
- Aísle, bloquee y señalice la trituradora, el alimentador y las cintas; retire la roca que haya quedado en la cámara.
- Fotografíe y mida las placas desmontadas y separe las que se puedan girar.
- Monte el juego nuevo, ajuste el CSS, apriete los pernos y vuelva a revisar al final del primer turno.
Las muelas son piezas de desgaste, por lo que no las cubre la garantía de 1 año de la máquina. El juego de repuesto, por tanto, lo debe planificar el explotador. En la práctica, un juego trabaja en la trituradora mientras otro espera en el almacén; en obras remotas el plazo de transporte lo hace aún más evidente. Para el resto del plan de mantenimiento, vea mantenimiento de la trituradora y gestión de repuestos.
Para estimar el intervalo de cambio, use sus propios datos en vez de un número fijo de horas. Ejemplo hipotético: si un juego de placas, giro incluido, procesó A toneladas y la línea produce B toneladas por semana, la vida esperada del siguiente juego ronda A/B semanas. Si las placas cuestan C unidades, el coste de placa por tonelada triturada es C/A unidades. Cuando cambia la aleación o la alimentación, se recalculan ambas cifras y se ve qué cambio compensó. La lógica general de vida útil de las piezas de desgaste se trata en el artículo vida útil y frecuencia de cambio de las piezas de desgaste.
Preguntas frecuentes
¿Cada cuántas horas se cambian las muelas?
No existe una cifra fija válida. La vida depende de la abrasividad de la roca, la aleación, la alimentación y el tonelaje. El intervalo correcto sale de los registros de medición del primer juego.
¿Se puede cambiar solo la mandíbula móvil?
Sí, si el perfil restante de la mandíbula fija aguanta hasta la próxima parada programada. Si no, ambas se cambian en la misma parada; de lo contrario pronto hará falta una segunda parada y el desajuste de perfil alterará el tamaño de producto.
¿Las muelas están cubiertas por la garantía?
La máquina tiene 1 año de garantía; las piezas de desgaste como las muelas quedan excluidas. Por eso el plan de juegos de repuesto se habla ya en la compra.
¿Una muela girada rinde como una nueva?
Una placa simétrica con la zona alta poco desgastada ofrece un segundo periodo de trabajo al girarla. Su duración depende del patrón de desgaste del primer periodo y se sigue con mediciones.
Vincular el cambio de muelas a la medición
En una planta de trituración y cribado de 150-250 t/h, el cambio de muelas se vuelve previsible cuando se siguen juntos la medida de los dientes, el margen de ajuste, la curva granulométrica y el tonelaje. El modelo, la aleación y la alimentación son tres palancas distintas que alargan el intervalo. Envíenos el tipo de roca, el tonelaje objetivo y las fracciones de producto y evaluaremos juntos trituradora de mandíbula, alimentador y aleación de las placas para preparar una oferta: página de contacto.
Definiciones de términos técnicos: Glosario