EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Choix de l'alimentateur à grille pour une installation de concassage-criblage de 150-300 t/h
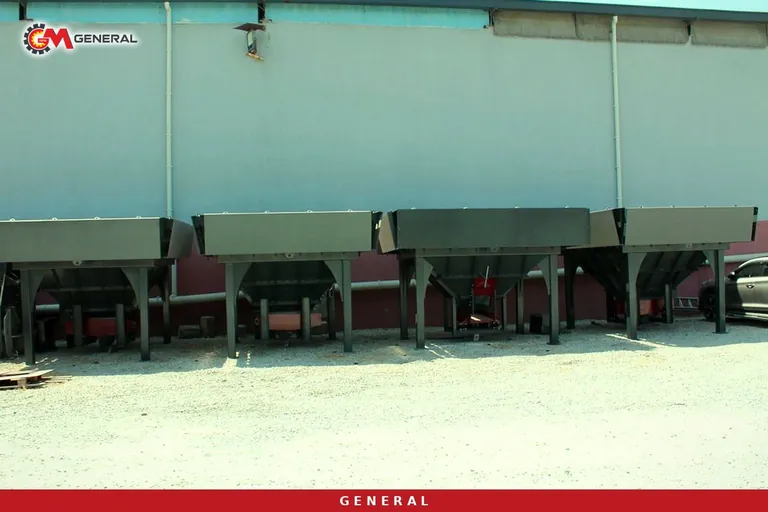
Sur une ligne qui concasse 150-300 tonnes de roche par heure, la production du concasseur primaire dépend très souvent de l'alimentateur placé devant lui plutôt que du concasseur lui-même. Un camion vide sa benne dans la trémie en deux minutes, alors que le concasseur veut la même roche à débit régulier pendant des heures. La machine qui comble cet écart est l'alimentateur vibrant à grille (alimentateur grizzly). Cet article explique ce qui se passe dans l'alimentateur, quels modèles General s'associent dans la plage 150-300 t/h, comment raisonner le volume de trémie et l'écartement des barreaux, et sur quel matériau l'alimentateur à grille cesse d'être le bon choix. Toutes les valeurs techniques proviennent des tableaux de nos pages produits.
Dans le couloir : vibration, ressorts et barreaux
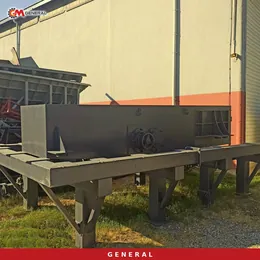
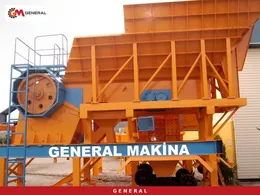
Un alimentateur comprend trois parties : la trémie qui reçoit le tout-venant, le couloir vibrant situé dessous et la section à grille au bout du couloir. Une chargeuse, un camion ou une pelle déverse le matériau dans la trémie. Le couloir repose sur des ressorts hélicoïdaux renforcés et fait avancer la roche vers le concasseur par vibration. Selon le modèle et le projet, l'entraînement est assuré par des vibromoteurs ou par un mécanisme à excentrique avec courroie et poulie.
Pourquoi la vibration inclinée fait avancer la roche
À chaque course, le couloir projette le matériau un peu vers le haut et vers l'avant. La pierre reste en l'air une fraction de seconde et retombe quelques millimètres plus loin. La somme de ces petits pas donne le débit horaire. Si l'amplitude ou la fréquence change, la vitesse d'écoulement change aussi ; un même corps peut donc couvrir différents tonnages, mais sa largeur et sa longueur fixent la limite haute.
La section à grille et la ligne de by-pass
La dernière partie du couloir porte des barreaux résistants à l'abrasion, espacés entre eux. La roche grossière glisse sur les barreaux jusqu'à la bouche du concasseur. Les petites pierres et la terre tombent entre les barreaux et partent vers un convoyeur ou un crible sans jamais entrer dans le concasseur. Cette séparation rapporte deux fois : le concasseur ne transporte pas de matériau qu'il n'a pas besoin de casser, et les mâchoires échappent aux fines abrasives qui arrivent avec la terre. Le passant de grille ira sur son propre stock ou sur le convoyeur de produit principal selon qu'il est propre ou argileux ; ce trajet doit figurer sur le plan d'implantation dès le départ.
La seconde mission de l'alimentateur est de garder la bouche du concasseur pleine en permanence. Avec une bouche alimentée en charge (choke-feed), les pierres se cassent aussi les unes contre les autres, la forme des grains devient plus cubique et la production plus stable. Dans une bouche à moitié vide, la mâchoire mobile oscille à vide, les plaques s'usent de façon irrégulière et le produit devient plat. C'est pourquoi chaque modèle de notre gamme d'alimentateurs est défini avec son concasseur.
Associations alimentateur et concasseur pour 150-300 t/h
Aucune paire de modèles ne couvre toute la plage. Dans la moitié basse, l'alimentateur GNR 90 avec le concasseur à mâchoires GNRK 90 forme l'association naturelle ; dans la moitié haute, c'est l'alimentateur GNR 110 avec le concasseur à mâchoires GNRK 110. Le tableau met côte à côte les valeurs des pages alimentateur vibrant à grille et concasseur à mâchoires GNRK.
| Configuration | Dimensions alimentateur (mm) | Débit alimentateur (t/h) | Moteur alimentateur (kW) | Ouverture concasseur (mm) | Débit concasseur (t/h) | Moteur concasseur (kW) |
|---|---|---|---|---|---|---|
| GNR 90 + GNRK 90 | 1000×3750 | 140~210 | 2x4 | 900×650 | 60–225 | 75/90 |
| GNR 110 + GNRK 110 | 1100×4750 | 200~300 | 2x7.5 | 1100×850 | 200–350 | 110/132 |
| Alimentateur GNR 140 (réserve) | 1400×5000 | 350~600 | 2x9.2 | — | — | — |
| GNR 110 mobile (un châssis, GNRK 110) | 1100×4750 | 180-300 | — | GNRK 110 | 180-300 | — |
Deux points comptent à la lecture du tableau. D'abord, l'alimentateur GNR 90 plafonne à 210 t/h ; si l'objectif est de 250 t/h en continu, l'alimentateur devient le goulot d'étranglement, même si le concasseur GNRK 90 monte sur le papier à 225 t/h. Ensuite, l'alimentateur GNR 110 travaille à sa limite haute à 300 t/h. Quand le tout-venant contient beaucoup de fines, une part plus grande passe entre les barreaux, le tonnage envoyé au concasseur baisse et l'objectif de 300 t/h est tenu sans difficulté. Sur une roche propre en gros blocs, l'alimentateur GNR 140 laisse de la marge. Son corps de 1400 mm est cependant plus large que la bouche de 1100 mm du GNRK 110 et exige une goulotte de réduction entre les deux. Cette goulotte augmente le risque de voûtage, c'est pourquoi nous étudions cette option projet par projet.
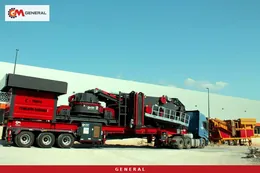
Pour un acheteur qui veut une unité sur un seul châssis, le GNR 110 mobile porte la trémie d'alimentation et le concasseur GNRK 110 sur le même châssis, accepte une alimentation de 0-1100 mm et travaille à 180-300 t/h. Les exploitations qui changent de site tous les quelques ans et ne veulent pas de fondations devraient comparer cette option à une ligne fixe. Pour les carrières de longue durée, les implantations de notre page installations de concassage stationnaires sont un meilleur point de départ. Comme exemple publié dans cette classe de débit, voir l'installation fixe 110 de 300 t/h en Turquie.
Volume de trémie, plus gros bloc et ouverture du concasseur
Nos alimentateurs à grille sont proposés avec des trémies de 15-100 m³ et une granulométrie maximale d'alimentation de 1500 mm. Qu'un alimentateur accepte 1500 mm ne veut pas dire que ce bloc passera dans le concasseur. Sur un concasseur à mâchoires, l'alimentation maximale vaut environ 0,8 à 0,9 fois la largeur d'ouverture. Avec l'ouverture de 1100 mm du GNRK 110, cela donne environ 880-990 mm ; avec les 900 mm du GNRK 90, environ 720-810 mm. Si le plan de tir produit des blocs plus gros, on procède soit à un débitage secondaire au brise-roche hydraulique dans la carrière, soit au choix du concasseur de taille supérieure. Un bloc bloqué sur la grille représente des minutes de concasseur tournant à vide.
Une formule simple pour le volume de trémie
La trémie doit offrir un tampon couvrant un cycle de l'engin de chargement. La formule que nous utilisons : durée de tampon (minutes) = volume de trémie (m³) × masse volumique en vrac (t/m³) × 60 ÷ débit d'alimentation (t/h). Exemple hypothétique : une trémie de 40 m³, une masse volumique en vrac de 1,6 t/m³ et un débit de 250 t/h donnent un tampon d'environ 15 minutes. Si votre cycle camion est plus long, agrandissez la trémie ou prévoyez un second engin de chargement. La masse volumique en vrac varie avec la roche et le tir ; faites-la mesurer sur votre propre échantillon. La hauteur des rehausses de trémie doit aussi correspondre à la hauteur de déversement du godet, sinon le conducteur heurte les parois et le corps se fatigue prématurément.
Différences avec l'alimentateur de trémie et le crible à grille
Dans les dossiers d'achat, nous voyons souvent trois machines confondues. L'alimentateur vibrant à sable (alimentateur de trémie) est conçu pour du sable, des gravillons et des granulats déjà traités. Il existe avec des trémies de 25, 50, 75 et 100 m³ et accepte au maximum 200 mm. Il sert à stocker et à délivrer un débit dosé vers un convoyeur ; il n'est pas prévu pour amener du tout-venant au concasseur.
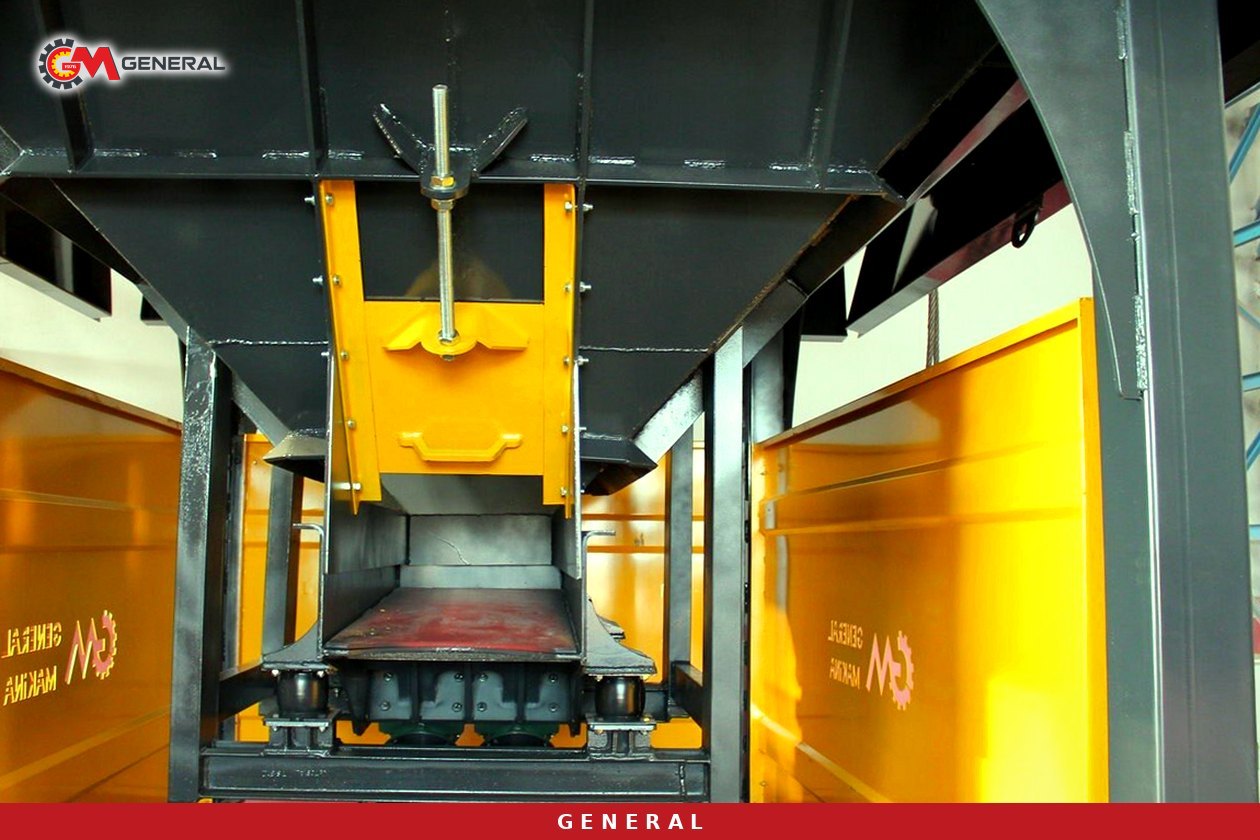
Le crible à grille est une machine distincte. Le type G se place entre l'alimentateur et le concasseur primaire et produit un mouvement linéaire avec deux vibromoteurs ; le type M retire les fines avant le concasseur secondaire. Sur la plupart des lignes de 150-300 t/h, le by-pass propre à l'alimentateur suffit. Si la part de terre dans le tout-venant est très élevée, ou si vous voulez vendre le passant comme produit séparé, un crible à grille de type G après l'alimentateur donne une séparation plus nette. La vue d'ensemble des concasseurs par étape se trouve dans notre catégorie concasseurs.
Passer à un alimentateur wobbler sur tout-venant argileux et humide
Le point faible de l'alimentateur à grille est le matériau humide et collant. L'argile se colle dans les intervalles entre barreaux, les ouvertures se ferment (colmatage et coincement) et les fines vont au concasseur au lieu du by-pass. L'argile s'accumule dans la bouche, le débit chute, la ligne s'arrête. Si ces symptômes apparaissent dès la première semaine de pluie, le problème vient du type de machine et non du réglage.
Sur ces sites, l'alimentateur wobbler est le bon choix. Le modèle GWB1136 mesure 1100 mm de large et 3600 mm de long, avec un moteur de 18,5 kW entraîné par motoréducteur et chaîne ; il accepte une trémie de 15-100 m³ et une alimentation de 1500 mm, pour un débit de 75-600 t/h. Comme les arbres à disques elliptiques tournent en continu, le matériau collant ne peut pas s'accrocher entre eux et la grille se nettoie d'elle-même. La machine tourne au lieu de vibrer, si bien que le bruit et les vibrations transmises à la charpente restent faibles. Pour un wobbler et un concasseur à mâchoires sur un même châssis, il existe aussi une unité mobile à mâchoires de 250-450 t/h.
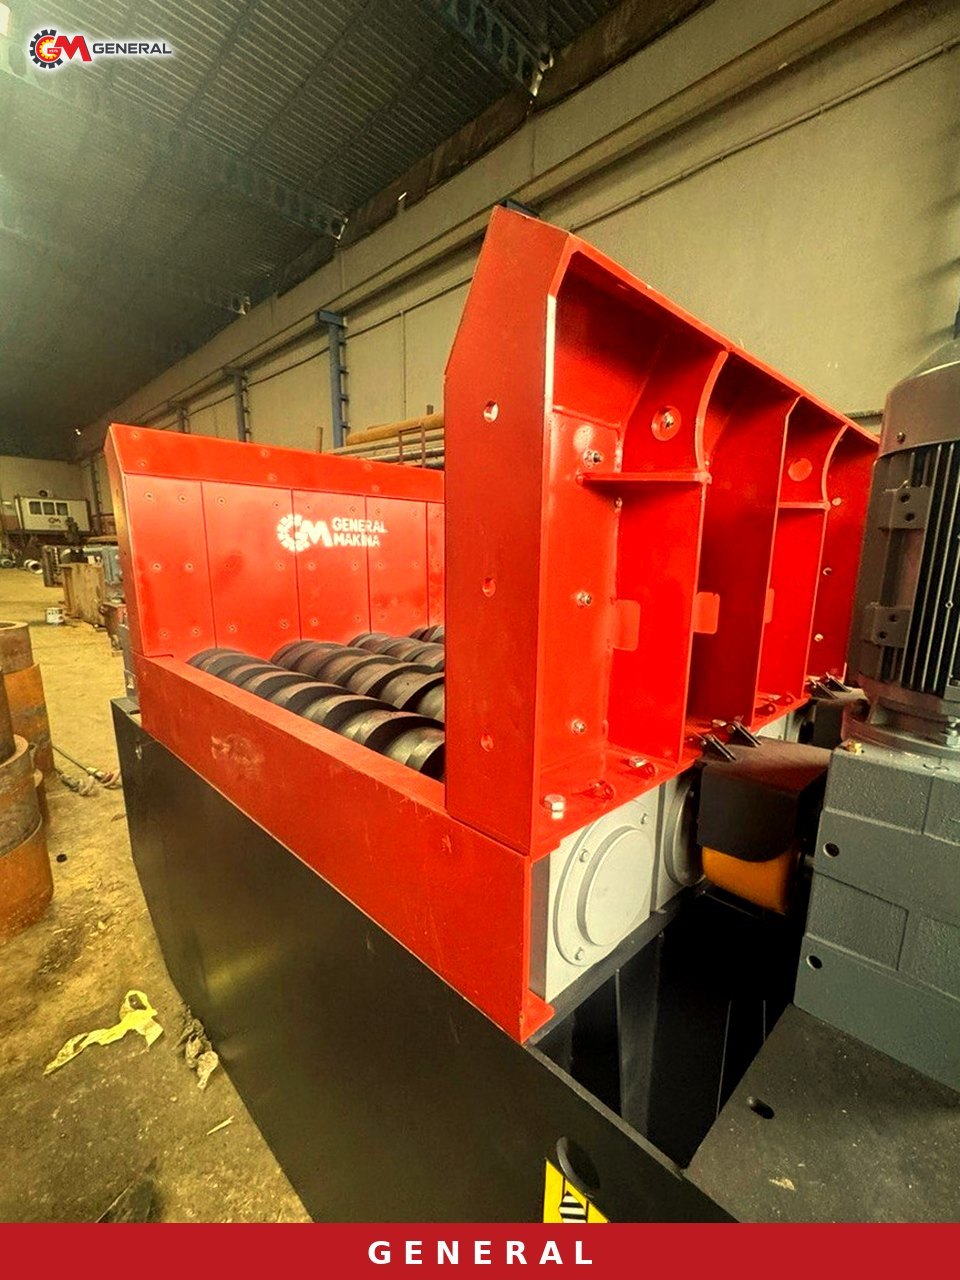
Pour décider, nous appliquons une règle simple : un tout-venant sec à moyennement humide de granite, de basalte ou de calcaire va sur un alimentateur à grille ; un matériau alluvionnaire argileux qui tourne à la boue en saison des pluies, ou une carrière avec beaucoup de découverte, va sur un wobbler. Pour les cas intermédiaires, faites réaliser une analyse granulométrique et un essai de teneur en argile sur un échantillon humide prélevé en carrière, puis décidez sur la base de ce rapport.
Mise en service et contrôles quotidiens
Contrôlez l'alimentateur selon les points suivants à la première mise en route, puis à chaque poste :
- Cherchez des ressorts hélicoïdaux cassés, écrasés ou déplacés ; un seul ressort affaibli fait pencher le couloir d'un côté.
- Vérifiez le serrage des boulons des tôles d'usure du corps et remplacez une tôle amincie avant que l'usure n'atteigne la tôle du corps.
- Mesurez l'usure des barreaux ; à mesure que l'écartement s'ouvre, de la roche qui devrait être concassée part au by-pass.
- Surveillez le remplissage de la bouche du concasseur en début et en fin de poste ; si la bouche se vide souvent, corrigez le réglage de vibration ou le niveau de trémie.
- Relevez la tension des courroies et la température des roulements sur les entraînements à vibromoteur ou à excentrique.
- Inspectez le stock de passant de grille : s'il contient de grosses pierres qui auraient dû être concassées, l'écartement des barreaux est trop large pour votre produit.
L'écartement des barreaux est fixé à la commande en fonction du matériau et de la taille de by-pass visée. La référence principale est le réglage de sortie du concasseur : si un grain passant la grille est plus gros que la taille de sortie actuelle du concasseur, de la roche non concassée se retrouve dans le produit. La plage de sortie est de 70–180 mm sur le GNRK 90 et de 150–225 mm sur le GNRK 110, l'écartement se discute donc avec ces valeurs.
Questions fréquentes
Un alimentateur à grille fait-il le criblage à lui seul ?
Il réalise un pré-criblage grossier : il sépare la terre et les fines avant le concasseur. La classification des produits exige un crible vibrant plus loin dans la ligne ; la grille de l'alimentateur n'est pas faite pour séparer des produits finis.
Pour un objectif de 200 t/h, GNR 90 ou GNR 110 ?
L'alimentateur GNR 90 est donné pour 140~210 t/h ; en marche continue à 200 t/h, il reste donc proche de sa limite. Si une hausse de capacité est prévue ou si le tir donne de gros blocs, l'association GNR 110 + GNRK 110 laisse une marge plus large.
Puis-je acheter seulement un alimentateur pour ma ligne existante ?
Oui. Envoyez-nous l'ouverture de votre concasseur, l'objectif horaire, le mode de chargement de la trémie et l'état d'humidité du tout-venant ; nous proposerons la taille de corps et le volume de trémie.
De quoi dépendent le prix et le délai de livraison ?
Le modèle, le volume de trémie, le type d'entraînement (vibromoteur ou excentrique), la disposition de la grille et un éventuel besoin de châssis ou de charpente déterminent le prix. Le délai dépend du planning de production au moment de la commande et figure par écrit dans le devis.
Informations à envoyer pour un devis
Quatre données suffisent pour choisir le bon alimentateur : type de roche et état d'humidité, plus gros bloc issu du tir, tonnage horaire visé et concasseur primaire utilisé ou prévu. Transmettez-les via notre page contact et nous proposerons une configuration alimentateur et concasseur fabriquée à İzmir depuis 1976, certifiée ISO 9001 et CE, avec une garantie de 1 an hors pièces d'usure.
Définitions des termes techniques : Glossaire