EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Pays du Golfe : conception d'une installation de concassage-criblage fixe pour granulats de 500 t/h
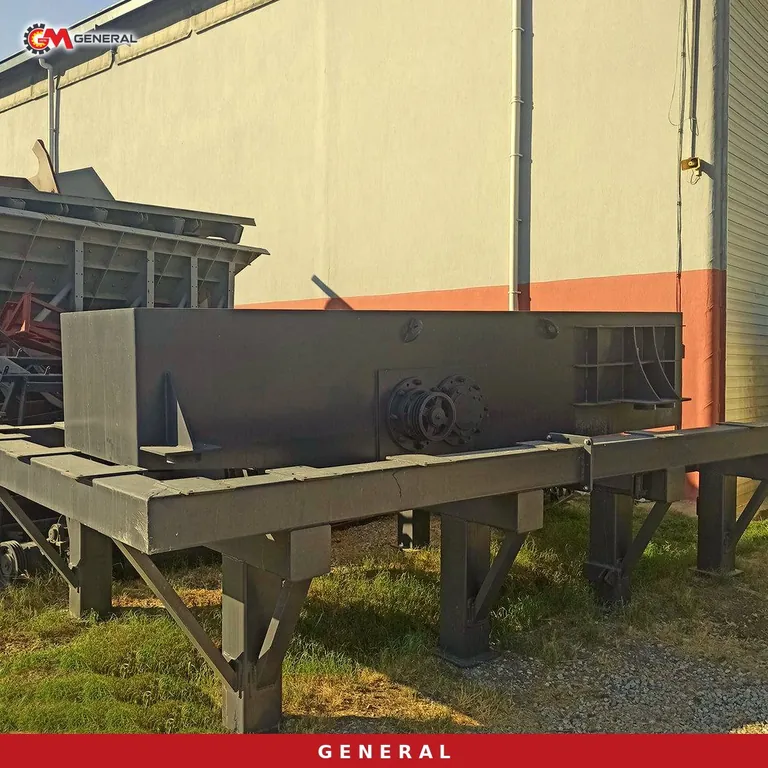
Dans les pays du Golfe, une ligne fixe produisant 500 tonnes de granulats par heure alimente rarement les clients d'une seule carrière : elle couvre la demande en béton, enrobés et remblais de toute une région. La gamme de roches est large, des plateaux calcaires de l'intérieur de l'Arabie saoudite jusqu'au gabbro et au basalte de la ceinture ophiolitique d'Oman et des Émirats arabes unis ; la même capacité nominale peut donc désigner deux installations qui n'ont presque rien en commun. Cet article décrit la construction, sur la table d'ingénierie, du dossier de conception d'une installation de concassage fixe : sur quelles heures la capacité est définie, comment le bilan matière est bouclé étage par étage, comment la station d'alimentation et les fondations en béton sont dimensionnées et à quels endroits le climat chaud et poussiéreux entre dans le plan.
Bien définir 500 t/h : capacité nominale, de calcul et de pointe
Les « 500 t/h » inscrites en première page d'un dossier de conception peuvent désigner trois choses différentes, et aucune machine ne doit être choisie tant que la bonne n'est pas identifiée. La capacité nominale est le débit que la ligne fournit en continu dans ses produits principaux, avec une alimentation moyenne. La capacité de calcul est la marge ajoutée aux convoyeurs, goulottes et cribles pour absorber les fluctuations d'alimentation et le matériau qui revient du crible au concasseur. La capacité de pointe est la charge qui arrive à l'alimentateur par à-coups de quelques minutes lorsque les cycles des camions et des chargeuses se superposent ; c'est le volume de trémie qui l'absorbe, pas le concasseur.
Pour passer de l'objectif annuel au débit horaire, on utilise la formule : débit horaire = objectif de production annuel ÷ (jours d'exploitation par an × heures par jour × taux de disponibilité). Plus un terme du dénominateur diminue, plus le débit horaire nécessaire pour le même tonnage annuel augmente. Plusieurs pays du Golfe limitent le travail en extérieur vers midi en été ; l'investisseur doit donc vérifier le calendrier des postes au regard des règles locales et l'introduire de façon réaliste dans la formule. Avec un calendrier trop optimiste, la ligne fait 500 t/h sur le papier et manque son objectif annuel sur le terrain.
La nature de la roche fixe le schéma de traitement : deux familles dans le Golfe
La carte des granulats du Golfe se divise grosso modo en deux. Le calcaire et la dolomie dominent les plaines côtières et les plateaux intérieurs, tandis que le long des monts Hajar et dans l'ouest du bouclier arabique, des roches dures et siliceuses comme le gabbro, le basalte et le granite prennent le dessus. Le schéma ne peut être arrêté avant que l'abrasivité de la carrière concernée soit mesurée : l'indice d'abrasion de Bond et la teneur en silice sont des données de conception déterminées en laboratoire sur échantillon. Les types de concasseurs se départagent selon ces deux valeurs.
Calcaire et dolomie : une ligne fondée sur la percussion
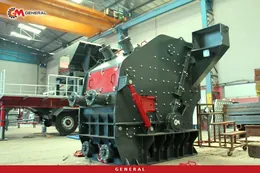
Le concasseur primaire à percussion de la série GNR PDK atteint dans le calcaire un rapport de réduction jusqu'à 20:1 en un seul étage, ce qui réduit le nombre d'étages. Pour un flux principal de 500 t/h, le GNR PDK03 (rotor 1600×2000 mm, alimentation 1300 mm, 500-900 t/h, 500 kW) est le choix qui conserve une réserve de capacité. Le GNR PDK01 (rotor 1400×1500 mm, alimentation 1000 mm, 250-500 t/h, 315 kW) travaille en haut de sa plage et s'envisage lorsque le tir peut maintenir des blocs de petite taille. À l'étage secondaire, le GNR DMK05 (rotor 1400×2000 mm, alimentation 800 mm, 250-500 t/h, 500 kW) transforme le produit primaire en gravillons cubiques. Si du sable concassé est demandé, le concasseur tertiaire GNR 150 (alimentation 150 mm, 200-300 t/h, 250 kW) traite la fraction refusée au crible.
Gabbro, basalte et granite : une ligne fondée sur la compression
Dans une roche riche en silice, les battoirs s'usent vite ; les deux premiers étages sont donc constitués d'un concasseur à mâchoires et d'un concasseur à cône. Le concasseur à mâchoires GNRK 140 (ouverture 1400×1100 mm, 500-600 t/h, 200 kW, 47 000 kg) absorbe seul un flux primaire de 500 t/h ; le plus gros bloc admissible représente environ 0,8 à 0,9 fois la largeur d'ouverture. Le GNRK 130 (1300×1000 mm, 400-500 t/h, 160 kW) ne suffit que si le by-pass à grille écarte une grande partie des fines du concasseur. Le concasseur à cône General travaille aux étages secondaire et tertiaire ; son tableau de capacités par modèle étant fourni projet par projet, le nombre et la taille des cônes sont fixés au stade du devis d'après l'échantillon de carrière. Si le cahier des charges béton et enrobés impose une forme de grain, un cubiseur GNR K110 (alimentation 210 mm, 160-250 t/h, 160 kW) est ajouté en dernier étage ; pour mettre en forme tout le flux, deux unités sont prévues en parallèle.
| Étage | Ligne calcaire / dolomie | Capacité (t/h) | Ligne gabbro / basalte / granite | Capacité (t/h) |
|---|---|---|---|---|
| Alimentation | Alimentateur à grille GNR 140 (2×9,2 kW) | 350-600 | Alimentateur à grille GNR 140 (2×9,2 kW) | 350-600 |
| Primaire | GNR PDK03 (500 kW) | 500-900 | Mâchoires GNRK 140 (200 kW) | 500-600 |
| Secondaire | GNR DMK05 (500 kW) | 250-500 | Concasseur à cône General | — |
| Tertiaire / mise en forme | Tertiaire GNR 150 (250 kW) | 200-300 | Cubiseur GNR K110, 2 unités (160 kW par unité) | 160-250 (par unité) |
| Criblage | Crible vibrant jumelé | 100-500 | Crible vibrant jumelé | 100-500 |
Bilan matière : boucler chaque étage séparément
Une fois le schéma dessiné, on calcule pour chaque concasseur et chaque crible le tonnage entrant et sortant. L'élément le plus souvent oublié est la charge circulante : en circuit fermé, le refus retourne au concasseur, qui voit donc passer plus de tonnes que la ligne n'en produit. Si une partie du produit du cône ne passe pas la maille visée, cette part remonte au concasseur à chaque passage ; le cône se dimensionne donc non sur les 500 t/h de la ligne, mais sur ce flux augmenté par la recirculation.
La surface de criblage suit la même logique. Un GNR 2470 à caisson unique (2400×7000 mm, 30 kW) offre une grande surface, mais à 500 t/h les fractions fines peuvent colmater la toile. Le crible vibrant jumelé fait travailler deux caissons ensemble, double la surface de criblage et crible sans engorgement dans la plage 100-500 t/h. Dans les carrières où le sable et le 0-5 mm représentent l'essentiel des ventes, prévoir un étage de criblage fin séparé soulage le crible principal. Les convoyeurs sont choisis dans la plage de largeur 500-1200 mm et la bande de capacité 50-1000 t/h ; sous un concasseur à percussion, on utilise une bande EP 125 à 4 plis au lieu de l'EP 100 standard.
Station d'alimentation : volume de trémie, grille et cycle des camions
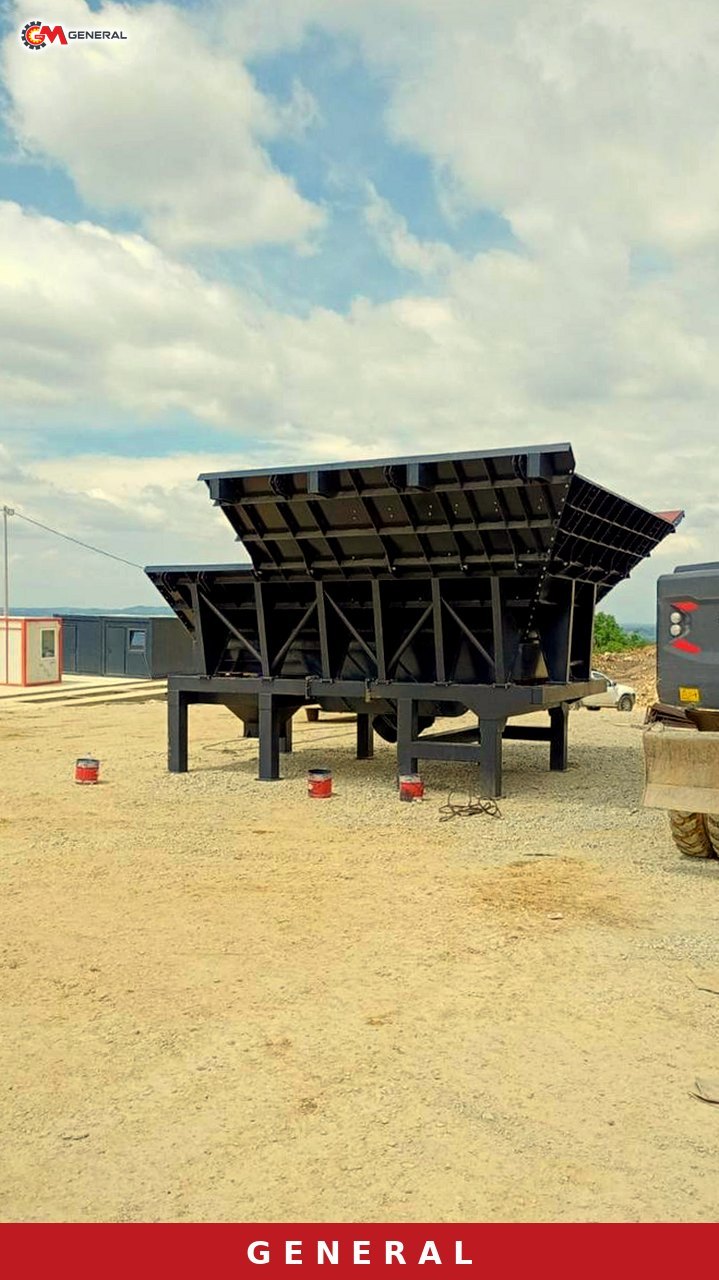
Premier maillon d'une ligne de 500 t/h, la station d'alimentation encaisse les chocs les plus lourds de l'installation. Dans la gamme alimentateur vibrant à grille GNR seul le GNR 140 (largeur 1400 mm, longueur 5000 mm, 350-600 t/h, 2×9,2 kW) atteint seul cette capacité. Le GNR 110 (200-300 t/h) n'est une option que si deux branches primaires parallèles sont conçues, une par branche. L'alimentateur accepte du tout-venant jusqu'à 1500 mm et s'associe à une trémie de 15 à 100 m³. Toutes les variantes se comparent sur la page alimentateurs et trémies.
Le volume de trémie étant le tampon qui amortit la pointe, il s'étudie avec la taille de benne des camions et le cycle de chargement : le volume d'un seul déversement doit rester inférieur à ce que la trémie absorbe confortablement, sinon le matériau déborde et l'alimentateur est surchargé. Le by-pass à grille prend une valeur particulière dans les carrières calcaires du Golfe ; après le tir, la part de fines et de terre peut être élevée, et si elle est séparée avant d'entrer dans le concasseur primaire, le tonnage concassé baisse et les blindages s'usent moins vite. Avec une alimentation argileuse et collante, les fentes de la grille peuvent se colmater ; l'alimentateur Wobbler devient alors une alternative à étudier.
Fondations en béton, charpente métallique et implantation
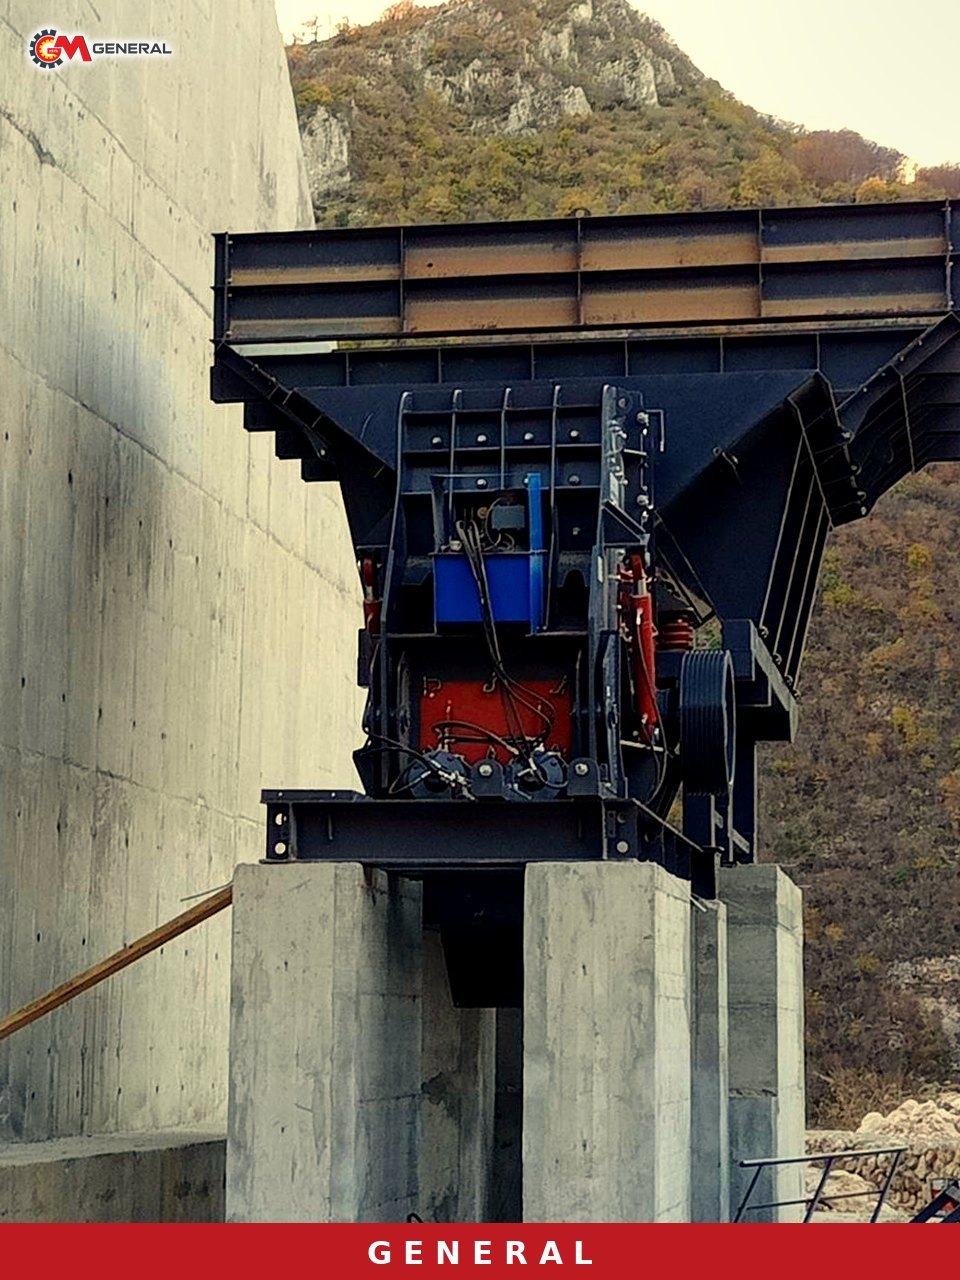
L'élément de conception qui distingue le plus nettement une installation fixe d'une installation mobile, ce sont les fondations en béton sous les machines. Les massifs des concasseurs sont calculés par l'ingénieur génie civil à partir du plan de charges et d'ancrage fourni par le constructeur. La fondation d'un concasseur à mâchoires de 47 000 kg comme le GNRK 140 doit reprendre, outre le poids propre, les efforts répétés de la mâchoire oscillante. Aucun massif n'est dessiné sans étude de sol : le littoral du Golfe peut présenter des sols salins et meubles appelés sabkha, sur lesquels la solution de fondation et la classe de béton sont évaluées à part.
Dans l'implantation, étager les concasseurs en profitant des dénivelés réduit le nombre et la longueur des convoyeurs. Un stock tampon placé entre le produit primaire et l'étage secondaire est le tampon le plus précieux du projet : quand l'alimentation s'arrête au front, les étages secondaire et de criblage continuent un moment, et quand le secondaire tombe en panne, le produit primaire continue de s'écouler vers le stock. Aires de stockage, poste de chargement des camions et pont-bascule sont placés de façon que les circulations ne se croisent pas.
Comment le climat chaud et poussiéreux entre dans la conception
Sur un site du Golfe, le climat n'est pas un problème d'exploitation à régler après la mise en service, mais une donnée de conception dès le stade du plan. Conditions de refroidissement des moteurs, réducteurs et centrales hydrauliques, emplacement et ombrage des armoires électriques, choix de la filtration d'air et de l'étanchéité en atmosphère très poussiéreuse doivent être discutés avant le devis. Les mesures ci-dessous ne sont pas un équipement de série, mais des options à ajouter au projet selon les conditions de la carrière :
- Buses d'abattage des poussières aux sorties de concasseurs et aux goulottes de transfert ; si l'eau est rare, seulement aux points critiques.
- Capotage des convoyeurs transportant des fines, bavettes en caoutchouc aux points de transfert.
- Capot anti-poussière pour le caisson de crible, surtout à l'étage fin produisant le 0-5 mm.
- Salle de commande climatisée et étanche à la poussière pour les armoires électriques.
- Démarrage séquentiel et verrouillages par automate : l'alimentateur s'arrête seul quand le concasseur s'arrête.
- Stocks orientés selon le vent dominant et pistes arrosées.
Côté commande, le système d'automatisation et de contrôle exécute par automate le démarrage séquentiel et les verrouillages, tandis que l'écran SCADA affiche la ligne en direct. Pour une exploitation du Golfe qui veut travailler avec peu de personnel sur site aux heures chaudes, surveiller toute la ligne depuis la cabine de commande fait partie des leviers de productivité du projet. Côté usure, les mâchoires GNRK sont en acier au manganèse (Mn13/Mn18) en standard, en Mn18/Mn22 pour une roche très siliceuse ; dans une ligne à percussion, des battoirs à haute teneur en chrome sont préférés pour un calcaire propre.
Questions fréquentes
Avez-vous déjà livré une installation fixe dans le Golfe ?
Oui, le concasseur fixe GNR PDK 02 en Arabie saoudite a été installé pour 250 t/h en conditions désertiques ; les détails figurent sur la page du projet. Nous ne revendiquons pas de références dans les autres pays du Golfe et refaisons la conception pour chaque carrière.
Une ligne ou deux lignes parallèles pour 500 t/h ?
Une seule ligne signifie moins de machines, moins de convoyeurs et un génie civil plus réduit. Deux branches parallèles maintiennent environ la moitié de la production pendant qu'un étage est en maintenance. Si l'accès aux pièces est limité sur un site isolé et que les expéditions ne tolèrent pas d'arrêt, deux branches équipées chacune d'un alimentateur GNR 110 et d'un concasseur à mâchoires GNRK 110 (1100×850 mm, 200-350 t/h, 110/132 kW) méritent d'être étudiées.
La ligne peut-elle dépasser 500 t/h plus tard ?
Oui, mais la réserve doit être prévue dès le premier plan. La limite haute de 900 t/h du GNR PDK03 ou la valeur haute de 600 t/h du GNRK 140 n'ont de sens qu'avec une implantation qui réserve la place d'un second concasseur secondaire et d'un crible supplémentaire ; convoyeurs et goulottes doivent aussi être choisis avec cette marge.
Quelles informations envoyer pour un devis ?
Nature de la roche et résultats de laboratoire éventuels, taille maximale des blocs, fractions souhaitées et leurs proportions, objectif annuel et calendrier d'exploitation, réseau électrique ou groupe électrogène, et port de livraison. Le prix dépend du nombre d'étages, des types de concasseurs, des quantités de cribles et de convoyeurs, de la charpente et du périmètre d'automatisation.
Conclusion
Pour concevoir une installation fixe de granulats de 500 t/h dans les pays du Golfe, l'ordre est le suivant : définir la capacité selon le calendrier d'exploitation, choisir la famille percussion ou compression d'après les essais sur roche, boucler le bilan matière avec la charge circulante, dimensionner la station d'alimentation pour la pointe, calculer les massifs d'après l'étude de sol et intégrer les mesures climatiques dès le départ. General Makina fabrique des lignes de concassage-criblage à Izmir depuis 1976 et expédie des équipements certifiés ISO 9001 et CE, garantis 1 an (pièces d'usure exclues), vers des régions d'export qui incluent le Moyen-Orient. Envoyez les données de votre carrière via notre page de contact ou par WhatsApp ; nous préparerons un devis sur mesure avec schéma de traitement et liste des modèles.
Définitions des termes techniques : Glossaire