EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Gravillons d'enrobé à Kinshasa : installation de concassage-criblage en RD Congo 150-250 t/h
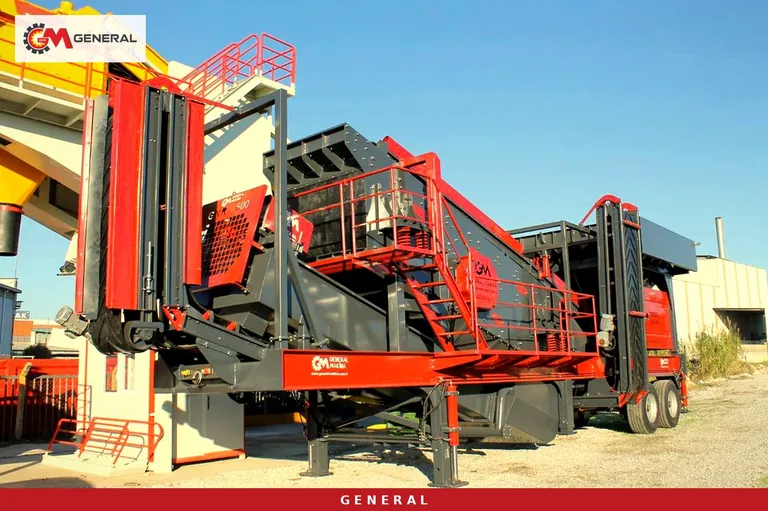
Lorsqu'un entrepreneur routier de Kinshasa commande des gravillons, la première question porte presque toujours sur le débit horaire. Pourtant, ce qui fait refuser un échantillon destiné à la couche de roulement, c'est rarement le tonnage : ce sont les grains plats et allongés. Un investisseur qui veut alimenter la réhabilitation des voiries et les nouvelles liaisons de la capitale de la République démocratique du Congo peut monter une installation de concassage-criblage de 150-250 t/h ; le vrai défi consiste à garder, dans ce tonnage, des fractions 5-12 et 12-19 mm bien formées, propres et régulières. Cet article passe en revue, dans l'ordre des décisions, les combinaisons de machines réelles qui atteignent cet objectif, du choix de la roche jusqu'à l'acheminement par le port de Matadi.
Pour les gravillons d'enrobé, la forme prime sur le tonnage
Un enrobé bitumineux reprend les charges grâce à l'imbrication des granulats. Les grains cubiques créent cette imbrication ; les grains plats se brisent sous le compacteur, perturbent le film de bitume, modifient la teneur en vides et favorisent l'orniérage. C'est pourquoi le coefficient d'aplatissement (Flakiness Index), la résistance à l'usure et la teneur en argile et en fines sont le point de départ du choix des machines. Les valeurs limites figurent dans le cahier des charges de l'entreprise et les annexes techniques du maître d'ouvrage ; ne figez pas la configuration avant d'avoir ce document en main.
Une chaîne de concassage dispose de trois leviers sur la forme. Le premier : ne pas forcer le rapport de réduction au primaire, car une forte réduction en une seule étape donne des grains plats. Le deuxième : alimenter le secondaire à chambre pleine (choke-feed) ; dans une chambre remplie, la pierre se brise contre la pierre et les arêtes s'équilibrent. Le troisième : ajouter un cubiciseur sur le flux de produit fini. Sur une ligne qui travaille pour le volume d'enrobés de Kinshasa, ce troisième levier est souvent décisif, car les couches de roulement urbaines imposent les limites de forme les plus strictes.
Quelle roche arrive à Kinshasa : du grès tendre à la roche dure
Une grande partie des roches proches de la surface autour de Kinshasa est un grès tendre faiblement cimenté. Il convient aux remblais et aux couches de forme, mais n'offre souvent pas la résistance qu'exige une couche de roulement. Les granulats durs pour enrobés proviennent généralement de carrières situées vers le Kongo-Central, sur des sites de calcaire, de quartzite et de roches magmatiques. La roche fournie varie d'une carrière à l'autre ; les deux scénarios ci-dessous orientent directement le choix des machines.
Roche tendre à mi-dure
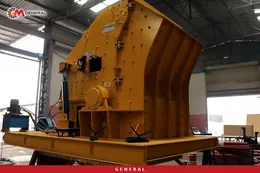
Dans un calcaire peu abrasif et les roches comparables, un secondaire à percussion apporte à la fois une forte réduction et des grains cubiques. L'association primaire à mâchoires et secondaire à percussion maintient ici une consommation de métal raisonnable et peut réduire le besoin d'un cubiciseur.
Roche dure et riche en silice
Dans une roche dure et abrasive comme le quartzite, le granite ou la dolérite, un concasseur à cône travaillant par compression en deuxième étape prolonge nettement la vie des pièces d'usure. Si un cubiciseur est utilisé dans ce type de roche, la durée de vie des blindages doit être suivie de près. Dans les deux cas, l'essai Los Angeles, l'indice d'abrasion de Bond et l'essai d'aplatissement sur des échantillons prélevés en carrière sont la première étape qui conditionne la précision de l'offre. Pour une comparaison détaillée, voir la configuration idéale d'une installation de concassage mobile pour la construction routière.
Quatre configurations réelles pour 150-250 t/h
Faire porter toute cette plage par une seule machine n'est pas une démarche d'ingénierie saine. Les combinaisons ci-dessous reposent sur les valeurs publiées des modèles du catalogue General Makina ; les cellules sans valeur catalogue sont marquées « — ».
| Configuration | Concasseurs | Débit | Alimentation max. | Crible et produit | Énergie |
|---|---|---|---|---|---|
| General 944 + GNR MK100 | Mâchoires GPJ 90, cône GM430 ; cubiciseur MK100 (rotor 1550×1200 mm) | 944 : 120-180 t/h ; MK100 : 90-130 t/h | 800 mm ; MK100 : 250 mm | 1600×5000 mm, trois étages ; 0-5 / 5-12 / 12-19 mm | Groupe électrogène 550 kVA ; moteur MK100 132 kW |
| General 950 + GNR MK100 | Mâchoires GPJ 90, percussion DMK01 ; cubiciseur MK100 | 950 : 120-180 t/h ; MK100 : 90-130 t/h | 800 mm ; MK100 : 250 mm | 1600×5000 mm, trois étages ; 0-5 / 5-12 / 12-19 mm | Groupe électrogène 600 kVA ; moteur MK100 132 kW |
| GNR-MC110 (double châssis) | Mâchoires GPJ 110, percussion GS1215 / DMK03 | 200-300 t/h | 900 mm | 2000×6000 mm, quatre étages ; 0-5 / 5-12 / 12-19 / 19-40 mm | Groupe électrogène 750 kVA |
| GNR-MC110 + GNR MK110 | Ligne ci-dessus ; cubiciseur MK110 (rotor 1550×1800 mm) | MC110 : 200-300 t/h ; MK110 : 160-250 t/h | 900 mm ; MK110 : 350 mm | Crible à quatre étages ; sortie du cubiciseur 0-25 mm | Groupe électrogène 750 kVA ; moteur MK110 200 kW ; puissance totale |
Bas de plage : 150-180 t/h
Si la roche est dure et abrasive, le General 944 passe en tête ; en roche tendre ou mi-dure, c'est le General 950. Les deux ont le même poids (70 000 kg), les mêmes dimensions et le même débit ; la différence tient à la deuxième étape : cône GM430 sur le 944, percussion DMK01 sur le 950. Si la forme tutoie les limites du cahier des charges, le MK100 est raccordé de façon à ne recevoir que le flux destiné aux fractions 5-12 et 12-19 mm. Ses 90-130 t/h se comparent donc à la quantité de fraction à cubiciser, et non au tonnage total.
Haut de plage : 200-250 t/h
Le GNR-MC110 est la ligne à primaire à mâchoires la plus productive de la gamme : 200-300 t/h avec une alimentation de 900 mm. Le groupe primaire (GPJ 110) et le groupe secondaire (DMK03 avec crible à quatre étages) sont sur des châssis séparés, et le primaire peut tourner seul. Cette disposition permet d'étaler l'investissement : on produit d'abord des matériaux de couche de base avec le groupe primaire, puis on ajoute le groupe secondaire et un cubiciseur MK110 lorsque les marchés d'enrobés se confirment. Pour 250 t/h avec une forme critique, la plage de 160-250 t/h et la limite d'alimentation de 350 mm du MK110 s'accordent avec cette ligne.
Où placer le cubiciseur et ce qu'il corrige
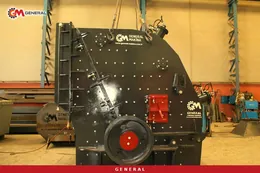
La série GNR MK est un cubiciseur à rotor qui travaille après le primaire ; son rôle est moins de réduire la taille que de casser les grains plats et d'augmenter la proportion de grains cubiques. Sa position la plus efficace se situe entre le secondaire et le crible final : le matériau sortant du secondaire est d'abord criblé, le flux grossier mal formé part au cubiciseur, et sa sortie retourne au crible. Le circuit fermé agit ainsi sur la taille et sur la forme. Les modèles et dimensions de rotor figurent sur la page concasseur cubiciseur mobile.
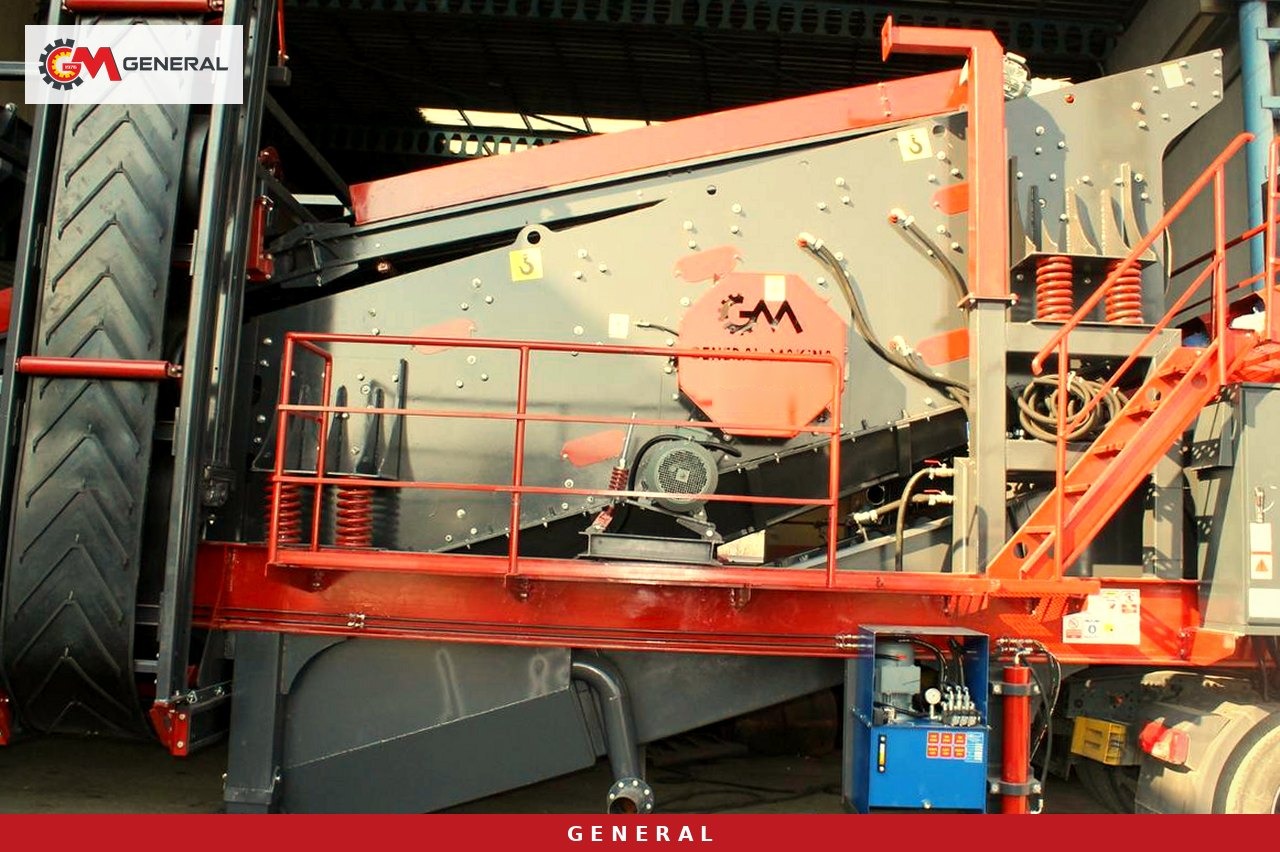
Les blindages sont en acier anti-usure Hardox 500. Dans un basalte moyennement abrasif, cet acier se comporte bien ; dans une roche riche en quartz libre, il faut planifier les intervalles de remplacement selon l'indice d'abrasion de Bond et, si nécessaire, confier la mise en forme à un cône. Écarter les fines 0-5 mm du cubiciseur prolonge la vie des blindages ; ce flux doit partir directement du crible vers le stock. L'aplatissement augmente lorsque la taille d'alimentation croît et que la vitesse du rotor baisse ; le réglage se fait donc avec des échantillons prélevés pendant la première semaine de production.
De Matadi à Kinshasa : acheminement, montage et énergie
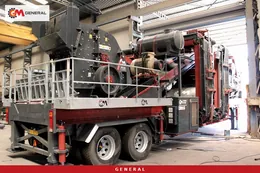
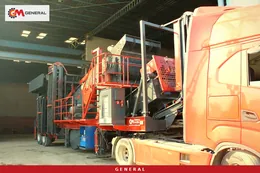
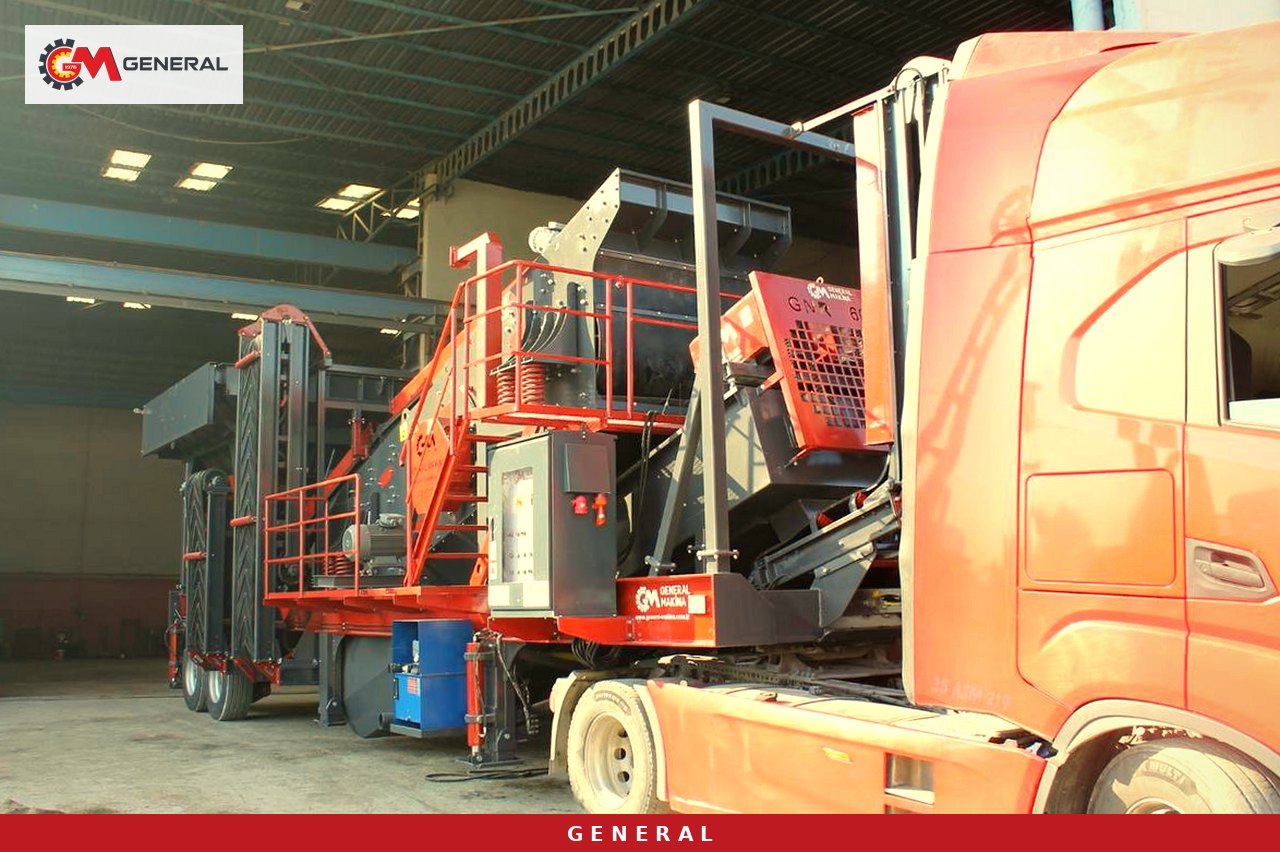
La porte d'entrée naturelle des équipements arrivant par mer est le port de Matadi ; de là, les unités sont tractées par la route jusqu'à Kinshasa. Les restrictions des routes et des ponts pour les charges lourdes varient selon l'itinéraire ; les dimensions et poids des châssis doivent donc être transmis au transporteur à l'avance. La conception à double châssis aide ici : le châssis primaire du GNR-MC110 mesure 3000×13500 mm, le secondaire 4200×18300 mm, et chacun pèse 55 000 kg. Les General 944 et 950 sont montés sur un seul châssis, aux dimensions de transport de 4130×20350×4500 mm pour 70 000 kg.
Dans les carrières sans réseau fiable, le dimensionnement du groupe électrogène devient critique. Les valeurs catalogue sont de 550 kVA pour le 944, 600 kVA pour le 950 et 750 kVA pour le MC110 ; le moteur du cubiciseur (132 kW pour le MK100, 200 kW pour le MK110) s'y ajoute. En climat chaud et humide, vérifiez la courbe de déclassement du fabricant du groupe et nettoyez souvent les filtres à air.
En saison des pluies, l'argile et la boue du front de taille sont tenues à l'écart de la ligne par le pré-criblage sur l'alimentateur à grille ; si la teneur en argile est élevée, des rampes d'arrosage au-dessus du crible sont une mesure à ajouter selon le projet. En saison sèche, l'arrosage aux points de transfert et le capotage des bandes limitent la poussière. Ces mesures doivent figurer dans l'offre comme options propres au site, non comme équipement standard.
Données de site à réunir avant de demander une offre
- Emplacement de la carrière, distance jusqu'à la centrale d'enrobage et itinéraire vers Kinshasa
- Type de roche et résultats d'essais : Los Angeles, indice d'abrasion de Bond, coefficient d'aplatissement, teneur en argile
- Fractions visées (par ex. 0-5, 5-12, 12-19 mm), leurs proportions et les limites du cahier des charges
- Objectif de production horaire et journalier, organisation des postes
- Plus gros bloc après tir (à comparer aux limites d'alimentation de 800 et 900 mm)
- Source d'énergie : réseau ou groupe électrogène, logistique du carburant
- Ressource en eau pour l'abattage des poussières ou le lavage
- Contraintes portuaires, routières et douanières
Pour comparer les modèles, consultez les catégories installations de concassage mobiles sur roues et concasseurs mobiles sur châssis unique.
Questions fréquentes
Peut-on produire des gravillons d'enrobé sans cubiciseur ?
Oui. Lorsqu'un cône secondaire est alimenté à chambre pleine ou qu'un secondaire à percussion tourne à la bonne vitesse de rotor, la forme est souvent suffisante. Le cubiciseur est une assurance quand les résultats d'essais frôlent la limite ; la décision se prend après les essais sur échantillons.
Un seul GNR-MC110 peut-il fournir 250 tonnes par heure ?
La plage catalogue est de 200-300 t/h et 250 t/h s'y trouve. La valeur réelle dépend de la dureté de la roche, de la granulométrie d'alimentation et de la répartition des fractions demandée ; c'est pourquoi des données d'échantillons sont demandées au stade de l'offre.
Quelle garantie et quelles certifications ?
Les machines sont garanties 1 an, pièces d'usure exclues. La fabrication suit un système de management de la qualité ISO 9001 et les machines portent le marquage CE.
Qu'est-ce qui détermine le prix ?
Le choix d'un châssis simple ou double, l'ajout d'un cubiciseur, la puissance du groupe électrogène, le nombre de bandes, les mesures contre la poussière et pour l'eau, l'emballage et les conditions de livraison. Une offre fondée sur les données de votre site est plus juste qu'un tarif fixe.
Conclusion
Sur une ligne qui produit des gravillons pour les chantiers d'enrobés de Kinshasa, la forme des grains est la première question et le débit la seconde. En roche dure et abrasive, le General 944 avec un MK100, en roche mi-dure le General 950, et pour 200-250 t/h avec un investissement progressif le GNR-MC110 avec un MK110 constituent des points de départ cohérents. General Makina fabrique des installations de concassage-criblage à Izmir depuis 1976 ; envoyez les résultats d'essais de votre carrière et vos fractions visées via notre page de contact et nous préparerons la configuration et l'offre adaptées à votre site.
Définitions des termes techniques : Glossaire