EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Installation de concassage-criblage de gabbro aux EAU 300-500 t/h
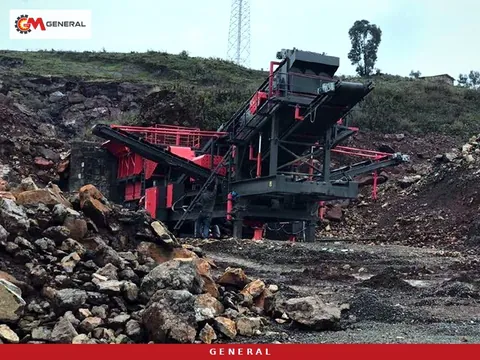
À l'est des Émirats arabes unis, les carrières ouvertes sur les versants des monts Hajar, du côté de Fujairah et de Ras Al Khaimah, exploitent une roche qui ne se comporte ni comme le granite ni comme le calcaire : le gabbro. Sombre, à gros grains et dense, cette roche plutonique fournit le grain solide exigé par les cahiers des charges d'enrobés et de béton ; mais cette même ténacité use rapidement les pièces d'usure et l'énergie lorsque le concasseur est mal choisi. Cet article détaille la chaîne de concassage d'une carrière de gabbro visant 300-500 t/h, trois implantations construites à partir de données réelles de modèles et les précautions propres à un site du Golfe.
Toutes les valeurs de capacité, d'ouverture d'alimentation et de moteur proviennent de nos pages produits. Les résultats propres à votre carrière ne peuvent venir que d'essais sur échantillons et de la distribution granulométrique des blocs après tir. Licence, autorisations environnementales et conditions d'appel d'offres sont à confirmer auprès de l'administration de l'émirat concerné et dans le cahier des charges du projet.
Comment le gabbro se fragmente autrement que le granite et le calcaire
Le gabbro est une roche magmatique composée surtout de plagioclase et de pyroxène. Il contient en général moins de quartz libre que le granite ; sur le papier, on le classe donc comme « peu abrasif ». Le front de taille raconte autre chose : la roche est tenace et dense, peu fracturée, et demande beaucoup d'énergie pour céder. Les gros blocs ont tendance à former des voûtes dans la bouche du primaire, et les grains cassés par percussion sortent souvent plus plats que prévu.
Deux valeurs de laboratoire orientent la décision : la teneur en silice libre et l'indice d'abrasion de Bond (Ai). Le seuil indiqué sur notre page concasseur à mâchoires consiste à passer aux concasseurs par compression dès que la silice dépasse 10 % ou que l'Ai dépasse 0,15. Même lorsque le gabbro reste sous ce seuil, sa ténacité fait qu'un concasseur à mâchoires au primaire et un cône au secondaire offrent, dans la plupart des carrières, une durée de vie des pièces plus prévisible. Le percuteur n'intervient qu'au dernier étage, pour la mise en forme, et uniquement si les essais le permettent.
La roche varie au sein d'une même carrière. Dans la séquence ophiolitique de la ceinture du Hajar, le gabbro peut alterner avec de la péridotite et des filons de dolérite, tandis que les zones altérées produisent des fines argileuses. Travailler sur plusieurs échantillons prélevés sur différents gradins plutôt que sur un seul permet de dimensionner la ligne pour le matériau le plus difficile.
Des carrières du Hajar au port : le contexte d'un site émirien
Aux Émirats, les carrières de roche dure se concentrent largement dans la ceinture montagneuse de l'est ; les zones très construites de la côte ouest reçoivent leurs granulats de cette ceinture par la route ou par la mer. Pour une carrière proche de Fujairah ou de Ras Al Khaimah, l'installation doit donc être conçue autour du rythme d'expédition autant que de la qualité du produit. Quand la flotte de camions ou le chargement des navires fonctionne de façon irrégulière, l'aire de stockage sert de tampon ; la longueur et le nombre des convoyeurs de mise en stock après le crible se choisissent en fonction de ce tampon.
L'équipement part d'Izmir par mer vers les ports du Golfe, puis rejoint la carrière par la route. Les composants d'une ligne fixe voyagent en conteneurs et en conventionnel, les installations sur pneus sur leur propre châssis. Vérifier à l'avance avec le transporteur les limites de ponts, de hauteur et de charge à l'essieu sur l'itinéraire port-carrière évite les attentes, surtout pour les corps de concasseurs lourds.
Le réseau électrique n'est pas toujours disponible sur les gradins nouvellement ouverts. Démarrer sur groupes électrogènes puis passer au réseau pour la production durable est une voie courante ; spécifier dès le départ l'armoire électrique et les moteurs pour les deux scénarios évite de remplacer l'armoire plus tard.
La chaîne de tonnage : la place de chaque machine entre 300 et 500 t/h
La capacité réelle d'une ligne est celle de son étage le plus étroit. Dans une roche tenace comme le gabbro, cet étage est généralement le concassage secondaire et le criblage : même si la bouche du primaire paraît suffisante, un étage aval incapable de porter la réduction gonfle la charge circulante et réduit le tonnage vendable.
Alimentation et primaire : GNRK 110 ou GNRK 130 ?
La chaîne commence par un alimentateur vibrant à grille. Le modèle GNR 140 fonctionne à 350~600 t/h avec 1400 mm de largeur, 5000 mm de longueur et des moteurs de 2x9,2 kW. La taille d'alimentation maximale de toute la série est de 1500 mm, et la section by-pass à grille sépare les fines terreuses des zones altérées avant le primaire, si bien que l'argile n'entre jamais dans la bouche du concasseur.
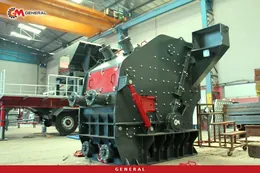
Deux candidats se détachent pour le primaire. Parmi les concasseurs à mâchoires de la série GNRK le GNRK 110 (ouverture 1100×850 mm, 110/132 kW, 33 000 kg) fournit 200–350 t/h et couvre le bas de la plage. Le GNRK 130 (ouverture 1300×1000 mm, 160 kW, 42 500 kg) assure seul le haut de la plage avec 400–500 t/h. L'alimentation maximale étant d'environ 0,8 à 0,9 fois la largeur d'ouverture, le plan de tir doit être calé sur cette limite. Les mâchoires sont en acier au manganèse Mn13/Mn18 en standard ; si les échantillons révèlent une silice élevée, on passe à l'alliage Mn18/Mn22.
Secondaire et tertiaire : pourquoi le concasseur à cône est central
Le produit primaire est réduit en deux étages par le concasseur à cône General. Avec un blindage standard, le secondaire offre une réduction de 6:1 à 8:1, et avec un blindage short-head le tertiaire environ 10:1 ; l'alimentation va de 50 à 250 mm (jusqu'à 300 mm) et le produit de 0 à 60 mm (jusqu'à 75 mm). La puissance se situant entre 90 et 500 kW, le tableau des modèles, capacités et CSS est établi par projet. Pour 500 t/h, on étudie aussi deux cônes en parallèle au secondaire plutôt qu'un seul gros. Le réglage hydraulique du CSS modifie la granulométrie en marche, et la protection par vérins hydrauliques préserve le corps en cas d'élément incassable.
L'alimentation en charge (choke-feed) du cône compte encore davantage dans le gabbro : chambre pleine, les grains se brisent aussi les uns contre les autres, la cubicité s'améliore et le manteau comme le concave s'usent plus régulièrement. Pour y parvenir, nous recommandons une petite trémie tampon ou un stock intermédiaire avant le secondaire.
Trois implantations bâties sur des modèles réels
Le tableau ci-dessous rassemble les équipements adaptés à une ligne de gabbro, avec les valeurs des pages produits. La cellule de capacité du cône reste vide, car celle-ci est donnée par projet.
| Équipement | Étage | Capacité (t/h) | Dimension principale | Puissance |
|---|---|---|---|---|
| Alimentateur vibrant GNR 140 | Alimentation + by-pass | 350~600 | 1400×5000 mm | 2x9,2 kW |
| Concasseur à mâchoires GNRK 110 | Primaire | 200–350 | Ouverture 1100×850 mm | 110/132 kW |
| Concasseur à mâchoires GNRK 130 | Primaire | 400–500 | Ouverture 1300×1000 mm | 160 kW |
| Concasseur à cône General | Secondaire / tertiaire | — | Alimentation 50–250 mm | Ordre de 90–500 kW |
| Crible vibrant double | Criblage | 100–500 | GNR 2470 : 2400×7000 mm | 30 kW (GNR 2470) |
| Installation sur pneus General 944 | Mâchoires + cône | 120-180 | Alimentation 800 mm | Groupe 550 kVA |
| DMK mobile à pré-criblage | Mise en forme | 40-300 | Alimentation 0-100 mm | — |
Implantation 1 : ligne fixe pour le haut de plage (400–500 t/h)
Composée de l'alimentateur GNR 140, du primaire GNRK 130, d'un ou deux cônes secondaires, d'un crible double et d'un cône tertiaire short-head, cette ligne est montée sur fondations en béton. Les installations de concassage stationnaires n'étant pas limitées par le gabarit d'un châssis, elles acceptent une plus grande ouverture d'alimentation et davantage d'étages de criblage, jusqu'à 8 produits ou plus. Le crible vibrant double offre 100–500 t/h grâce à sa double surface et conserve son rendement à fort débit sans enfreindre la règle d'épaisseur de lit (3 à 4 fois la maille à la décharge).
Implantation 2 : ligne fixe progressive pour le bas de plage (300–350 t/h)
Derrière le même alimentateur GNR 140 se placent un primaire GNRK 110 et un seul cône secondaire. Pour l'exploitant qui veut répartir l'investissement en deux phases, fondations et charpente peuvent être dessinées de façon à accueillir plus tard un primaire plus grand. Les volumes de vente des premières années et la réserve du gisement en décident ensemble.
Implantation 3 : démarrage mobile avec deux General 944
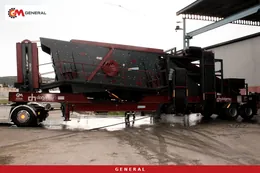
La General 944 associe un primaire à mâchoires GPJ 90 et un secondaire à cône GM430 sur un même châssis à pneus : 120-180 t/h, alimentation 800 mm, crible trois étages de 1600×5000 mm, fractions 0-5 / 5-12 / 12-19 mm, groupe de 550 kVA et 70 000 kg. Deux unités en parallèle approchent le bas de la plage ; 500 t/h exige une ligne fixe. Cette voie a du sens pour ouvrir de nouveaux gradins ou produire avant que le plan de carrière soit arrêté. D'autres options figurent sur la page des installations de concassage-criblage mobiles.
Gravillons cubiques et sable de concassage : régler le dernier étage
Les spécifications d'enrobés limitent la part de grains plats et allongés ; pour le gravillon de gabbro, cette limite se gagne ou se perd en général au tertiaire. Un cône short-head alimenté en charge avec le bon CSS produit un grain cubique. Une méthode pratique pour fixer la fréquence de réglage consiste à prélever un échantillon de passant à chaque poste durant les premières semaines, puis à espacer l'intervalle.
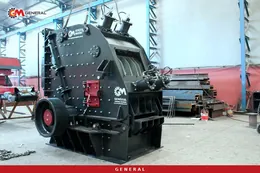
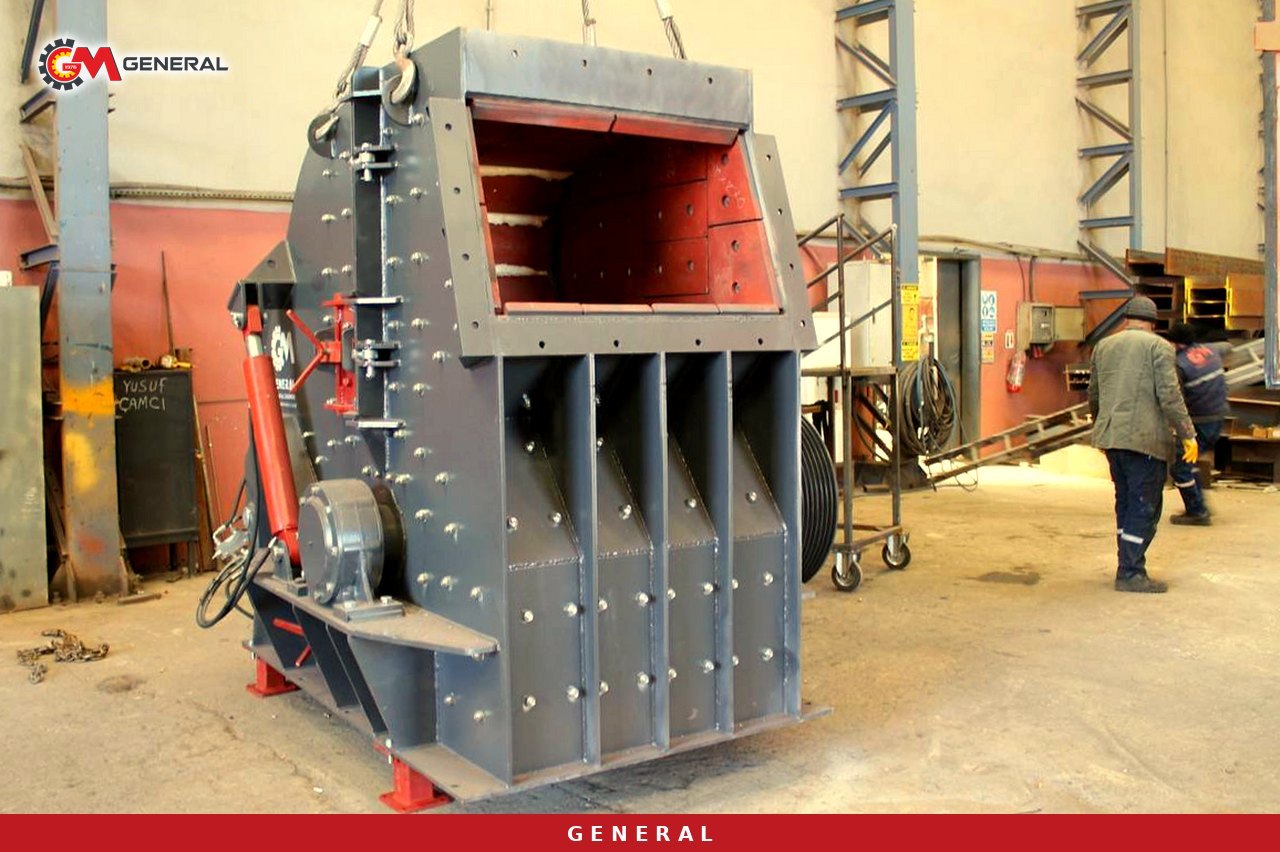
Si l'essai d'abrasivité le permet, un étage à percussion peut être ajouté pour la mise en forme. Le DMK mobile à pré-criblage accepte une alimentation 0-100 mm, livre un produit fini 0-30 mm et travaille entre 40 et 300 t/h. Son pré-crible vibrant intégré fait passer les fines déjà calibrées à côté du concasseur, ses deux chambres de concassage sont blindées au manganèse et les battoirs sont réversibles. Quand les échantillons montrent une silice élevée, mieux vaut rester sur le cône.
Côté sable de concassage, le vrai sujet est la gestion des fines. Si la norme béton limite la teneur en poussière et en argile, une étape de lavage ou de classification à l'air dans le schéma de criblage doit être discutée dès l'offre.
Liste de contrôle pour la chaleur du désert et l'humidité côtière
Dans les carrières du Hajar, la chaleur diurne, la poussière fine portée par le vent et l'air salin de la côte du golfe d'Oman sollicitent la même ligne par des côtés différents. Les points ci-dessous sont des mesures à retenir selon le projet, et non un équipement standard des modèles General Makina :
- Radiateurs dimensionnés pour climat chaud et filtres à air avec pré-filtre pour groupes et moteurs.
- Abattage des poussières par pulvérisation d'eau aux sorties de concasseurs et aux points de transfert des bandes.
- Convoyeurs fermés ou couverts sur les tronçons exposés au vent.
- Un local ombragé et ventilé, avec joints anti-poussière, pour l'armoire électrique.
- Sur les sites proches de la côte, un système de peinture contre l'air salin et un contrôle de corrosion des boulons.
- Un planning de maintenance qui place les changements de blindages et de mâchoires aux heures fraîches, avec des pièces d'usure de rechange sur place.
Questions fréquentes
Peut-on utiliser un percuteur comme primaire pour le gabbro ?
Nous ne le conseillons pas. La ténacité du gabbro rend imprévisible la durée de vie des battoirs dans un rotor primaire. Mâchoires au primaire, cône au secondaire et percussion pour la mise en forme uniquement si les essais l'autorisent : c'est la voie la plus sûre.
Une seule installation sur pneus peut-elle fournir 500 t/h ?
Pas pour le gabbro. Notre option sur pneus pour roche dure et abrasive est la General 944, qui fournit 120-180 t/h. On approche 300 t/h avec deux unités en parallèle ; pour 400–500 t/h, une ligne fixe avec primaire GNRK 130 est la bonne solution.
Quelles valeurs demander lors de l'essai d'échantillons ?
Indice d'abrasion de Bond, teneur en silice libre, coefficient Los Angeles, coefficient d'aplatissement et masse volumique forment la liste de base. En y ajoutant la plus grande taille de bloc après tir et la teneur en argile des fines, le choix du concasseur et du crible devient clair.
De quoi dépendent le prix et le délai de livraison ?
L'implantation, le nombre de cônes, le choix groupe ou réseau, le volume de charpente et le mode d'expédition jusqu'au port du Golfe sont déterminants. Une fois ces points arrêtés, une offre et un planning propres au projet sont préparés ; les chiffres n'ont de sens que sur cette base.
Synthèse de décision et prochaine étape
Pour une carrière de gabbro aux Émirats, l'objectif 400–500 t/h se réalise avec une ligne fixe GNRK 130, 300–350 t/h avec une ligne progressive GNRK 110, et un démarrage rapide avec deux General 944. Dans les trois cas, garder les étages secondaire et tertiaire sur cône rend le coût des pièces prévisible dans une roche tenace. Pour une offre, préparez :
- Les résultats d'essais d'échantillons prélevés sur différents gradins.
- La liste des produits visés et la part approximative de chaque fraction.
- Les heures de marche quotidiennes et le tonnage vendable visé.
- La source d'énergie : groupe, réseau ou transition entre les deux.
- Le port de déchargement et les contraintes d'itinéraire jusqu'à la carrière.
General Makina fabrique des équipements de concassage-criblage à Izmir depuis 1976 ; l'entreprise est certifiée ISO 9001 et CE et accorde une garantie d'un an sur ses machines, hors pièces d'usure. Envoyez les données de votre carrière de gabbro via notre page de contact et nos ingénieurs prépareront l'implantation adaptée et l'offre.
Définitions des termes techniques : Glossaire