EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Granulats d'enrobés conformes avec une installation de concassage-criblage mobile 150-250 t/h
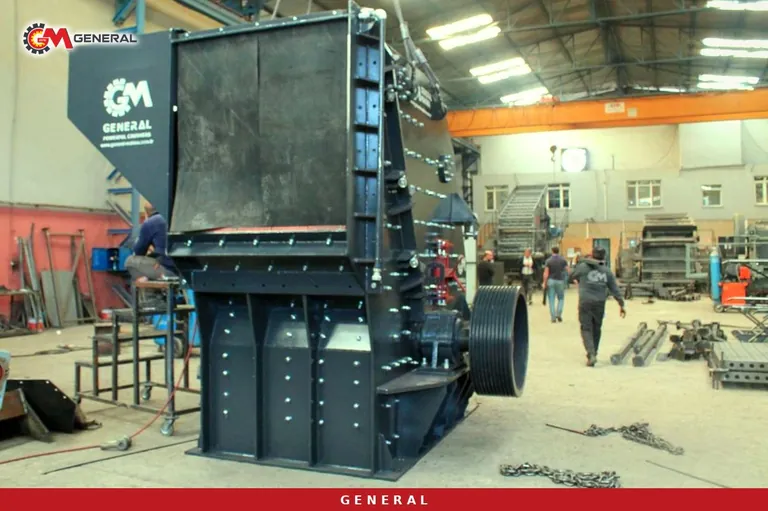
Dans une carrière qui alimente une centrale d'enrobage, la discussion commence presque toujours par le tonnage et se termine au laboratoire. L'exploitant de la centrale veut 200 tonnes par heure ; l'ingénieur de contrôle du maître d'ouvrage routier n'accepte pas un seul camion tant qu'il n'a pas vu la fiche d'aplatissement, le pourcentage de faces cassées et la teneur en fines. Cet article explique comment une installation de concassage-criblage mobile de 150-250 t/h peut satisfaire les exigences des granulats pour enrobés bitumineux, quelles caractéristiques les machines peuvent corriger, lesquelles relèvent uniquement du choix de la carrière, et quelles combinaisons de modèles réelles nous proposons pour ce débit. Tous les chiffres du tableau proviennent des données techniques de nos pages produits. Les valeurs limites changent d'un projet à l'autre : confirmez-les dans le cahier des charges du maître d'ouvrage.
L'exigence change avec la couche de chaussée
Les gravillons d'une même carrière passent un examen différent selon la couche à laquelle ils sont destinés. Les projets suivant les normes européennes définissent les granulats pour enrobés selon l'EN 13043, les cahiers des charges de type ASTM utilisent des normes comme l'ASTM D692. Les noms d'essais se ressemblent, les catégories et les seuils diffèrent. Fixer la couche visée avant de dessiner la ligne raccourcit immédiatement la liste des machines.
Couche de roulement
Dans la couche en contact avec le pneu, la forme du gros granulat, le pourcentage de faces cassées et la résistance au polissage dominent. Les grains plats et allongés se brisent sous le compacteur et perturbent la structure des vides de l'enrobé. Le coefficient de polissage accéléré (PSV) dépend de la minéralogie : aucun réglage de concasseur ne donne au calcaire la résistance au polissage du basalte. C'est pourquoi la couche de roulement exige souvent une roche magmatique dure, basalte, andésite ou granite, ce qui oriente la ligne vers un cône en secondaire et un étage de mise en forme séparé.
Couche de liaison et assise en enrobé
Dans les couches inférieures, l'exigence de forme est en général d'une catégorie plus souple, mais le tonnage consommé est bien supérieur. Le vrai souci ici est une granulométrie stable toute la journée. Si l'une des fractions 0-5, 5-12 et 12-19 mm vient à manquer ou déborde dans les trémies doseuses de la centrale, la formule ne tient plus. Les carrières de calcaire suffisent souvent pour ces couches, et un percuteur en secondaire donne une bonne forme avec une forte réduction.
Les résultats d'essai qu'une ligne de concassage peut modifier
Une attente erronée revient souvent en réunion d'offre : l'installation corrigerait tous les défauts de la roche. En pratique, les essais se divisent en deux groupes, et ce partage fixe le montant de l'investissement.
- La perte Los Angeles et la résistance au polissage appartiennent à la roche elle-même. On prélève un échantillon ; si le résultat est mauvais, la seule réponse est une autre carrière.
- Le coefficient d'aplatissement et l'indice de forme dépendent du type de concasseur, du nombre d'étages et de l'alimentation, et s'améliorent directement avec la conception de la ligne.
- Le pourcentage de faces cassées dépend de la taille du grain entrant par rapport au grain sortant. Dans une gravière, l'écartement du scalpeur à barreaux le détermine.
- Les fines et l'équivalent de sable se maîtrisent en retirant terre et argile avant le concasseur et en empêchant le 0-5 mm de rejoindre les gros gravillons.
- La régularité granulométrique dépend du nombre d'étages de crible, du choix des toiles et de la manière de constituer les stocks.
Tout ce qui suit le premier point relève de la configuration de la ligne que vous achetez. Préparer les résultats d'un échantillon de carrière avant la demande d'offre évite de payer un étage inutile ou d'arriver sur site avec un étage manquant.
Combinaisons de modèles réelles pour 150-250 t/h
Aucune unité seule ne couvre cette plage dans toutes les roches. Le tableau regroupe les valeurs catalogue des modèles utilisables ensemble ou séparément pour les granulats d'enrobés. Les débits varient avec la roche, l'humidité et la fraction visée.
| Unité | Disposition des concasseurs | Débit | Alim. max. | Crible | Puissance |
|---|---|---|---|---|---|
| GNR-MC110 | Mâchoires GPJ 110 + percuteur GS1215/DMK03 | 200-300 t/h | 900 mm | 2000×6000 mm, 4 étages | groupe électrogène 750 kVA |
| General 944 | Mâchoires GPJ 90 + cône GM430 | 120-180 t/h | 800 mm | 1600×5000 mm, 3 étages horizontal | groupe électrogène 550 kVA |
| General 950 | Mâchoires GPJ 90 + percuteur DMK01 | 120-180 t/h | 800 mm | 1600×5000 mm, 3 étages horizontal | groupe électrogène 600 kVA |
| GNR MK110 | Cubiciseur mobile, rotor 1550×1800 mm | 160-250 t/h | 350 mm | — | moteur 200 kW |
| M-DMK 02 | Percuteur secondaire mobile, alimentateur à crible by-pass | 150-250 t/h | 350 mm | — | moteur 200 kW |
En carrière de calcaire ou de dolomie
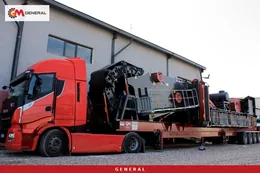
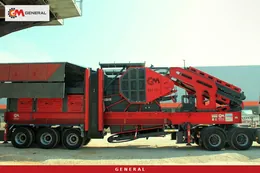
Dans une roche peu abrasive, un percuteur en secondaire règle réduction et forme en même temps. Pour la moitié haute de la plage, la GNR-MC110 répond directement : mâchoires primaires et percuteur secondaire sont sur deux châssis distincts, et le crible quatre étages 2000×6000 mm sort quatre fractions, 0-5, 5-12, 12-19 et 19-40 mm. La quatrième peut être vendue à part pour une assise en enrobé ou une couche de fondation. Si 150-180 t/h suffisent, une General 950 seule est un départ plus compact ; son percuteur DMK01 donne un grain cubique et son crible sépare trois fractions. En ligne fixe, le percuteur secondaire de la série GNR DMK assure le même rôle : DMK02 travaille à 170-250 t/h, DMK03 à 250-300 t/h, et tous deux acceptent jusqu'à 800 mm.
En basalte, andésite et granite
Dans une roche riche en silice, la durée de vie des battoirs d'un percuteur chute et le coût d'usure à la tonne grimpe vite. Ici, la General 944 à cône secondaire est le point de départ raisonnable. Le cône travaille par compression, ses pièces d'usure durent longtemps, mais seul il ne donne pas toujours le faible aplatissement qu'exige une couche de roulement. Avec un seuil de forme strict, ajouter un cubiciseur mobile GNR MK110 derrière la 944 est la voie la plus sûre. Au-delà de 180 t/h, deux General 944 travaillent en parallèle ; à 120-180 t/h chacune, elles atteignent ensemble 240-360 t/h nominales, et la production continue pendant l'entretien de l'une. La GNR-MC110 travaille aussi en roche dure ; le choix doit suivre les essais et le budget d'usure.
Bien dimensionner l'étage de mise en forme
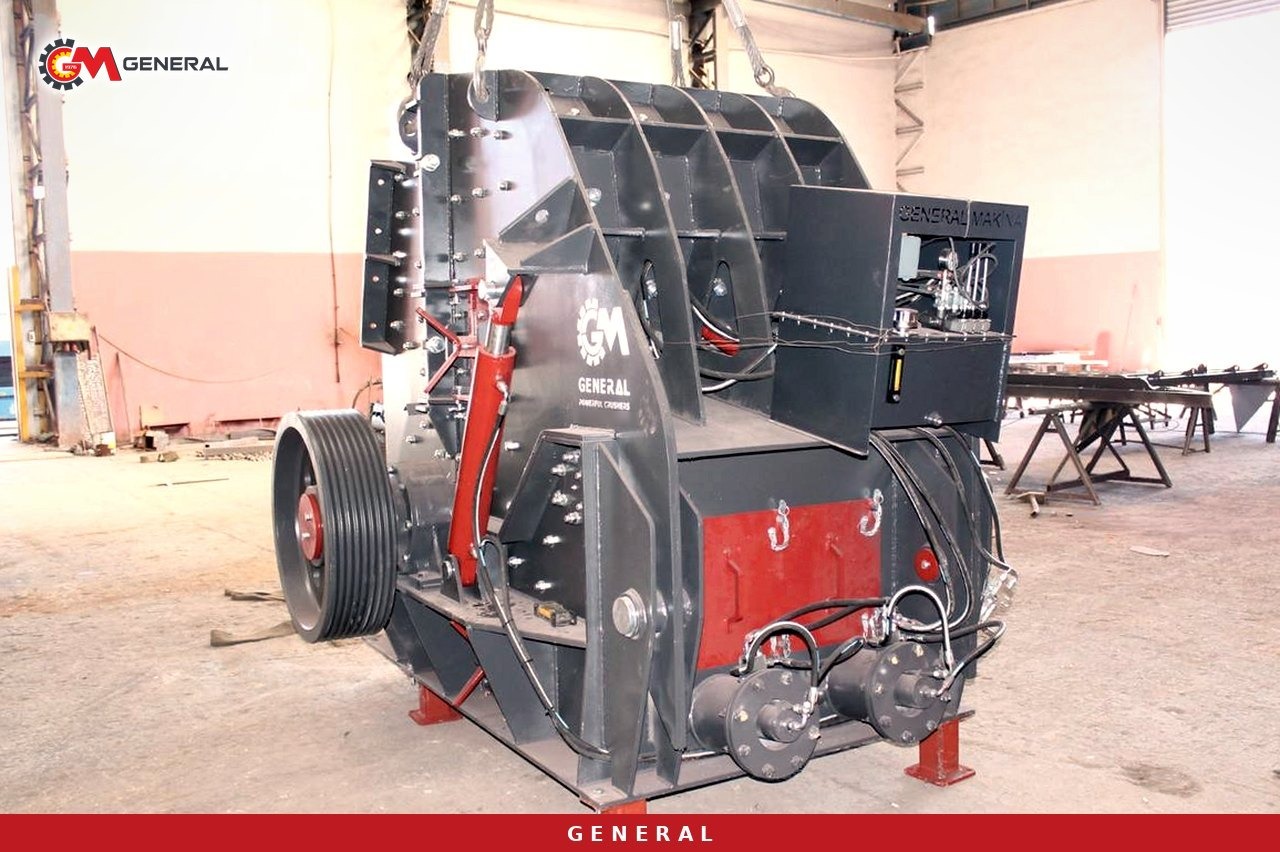
Un cubiciseur n'est pas une machine de réduction. Son rôle est de casser et de reformer les grains plats et allongés issus du secondaire pour abaisser le coefficient d'aplatissement. Deux conditions s'imposent : le grain d'alimentation reste dans la taille admise et le débit se situe dans la plage de la machine.
Dans la gamme des cubiciseurs mobiles GNR MKle modèle adapté à une ligne de 150-250 t/h est le MK110 : 160-250 t/h, alimentation jusqu'à 350 mm, moteur de 200 kW et produit fini 0-25 mm. Ses blindages intérieurs sont en acier anti-usure Hardox 500. Le modèle inférieur, MK100, plafonne à 90-130 t/h ; un MK100 seul devient un goulot sur une ligne de 150 t/h. Pour une ligne fixe, le cubiciseur GNR K110 fait le même travail : 160-250 t/h, alimentation 210 mm et moteur de 160 kW.
Le cubiciseur n'a pas besoin de tout le flux. Pour une couche d'enrobé, l'exigence de forme porte surtout sur les grosses fractions, tandis que le sable 0-5 mm peut être criblé avant. N'envoyer à l'étage de mise en forme que la part supérieure à 5 mm consacre sa capacité à la bonne fraction et réduit l'usure des blindages. Le convoyeur by-pass et le crible intermédiaire qui permettent ce partage doivent figurer dès le départ dans l'implantation ; les ajouter plus tard complique les angles de bandes et la disposition du site.
Tenir la granulométrie au crible et au stock
La raison la plus fréquente pour laquelle des gravillons bien concassés sortent du cahier des charges est l'aire de stockage. Sur un tas conique alimenté de haut, les gros grains roulent au pied et les fines restent au sommet. Quand la chargeuse attaque toujours la même face, la granulométrie envoyée à la centrale varie d'heure en heure. Quelques habitudes règlent l'essentiel : hauteur de chute réduite des convoyeurs de stockage, tas monté par couches et chargement réparti sur tout le front du tas.
Côté crible, le nombre d'étages fixe le nombre de fractions. Le crible quatre étages de la GNR-MC110 sort quatre produits, le crible horizontal trois étages des General 944 et 950 en donne trois : 0-5, 5-12 et 12-19 mm. Si le cahier des charges demande une fraction fine supplémentaire comme 0-2 ou 2-5 mm, un crible additionnel est nécessaire ; les modèles adaptés figurent sur notre page cribles à granulats et sable. Ouvertures et type de toile sont définis à chaque commande selon la roche ; pour les enrobés, on suit la série de tamis du cahier des charges.
L'excès de fines est un sujet à part. Si la terre de découverte n'est pas retirée sur l'alimentateur à barreaux avant le concasseur, elle passe dans le 0-5 mm et fait baisser l'équivalent de sable. Si la production à sec ne suffit pas, un criblage avec lavage entre en jeu, mais vérifiez d'abord que le pré-criblage fonctionne correctement.
Un contrôle qualité calé sur les postes
Une ligne conforme n'est utile que tant qu'elle le reste. À mesure que les pièces s'usent, l'ouverture de sortie s'agrandit et la forme dérive. Pour le détecter avant le rapport du laboratoire, mettez en place une routine simple sur site :
- Mesurez l'ouverture de sortie du secondaire au début de chaque poste et notez-la dans le registre.
- Prélevez chaque fraction sur la bande en mouvement ; un échantillon pris au pied du tas ne montre pas la réalité.
- Répétez souvent l'essai d'aplatissement sur les grosses fractions au laboratoire de chantier, et refaites le réglage quand le résultat approche du seuil.
- Contrôlez visuellement les toiles pour les mailles ouvertes et le colmatage ; un panneau déchiré pollue tout un stock.
- Vérifiez que le cône travaille en chambre pleine et que le cubiciseur ne tourne pas à vide loin sous sa plage.
- Consignez avec la date chaque changement de battoirs, mâchoires et manteaux de cône ; ce journal montre le lien entre dérive de forme et usure.
Questions fréquentes
Une ligne à cône a-t-elle toujours besoin d'un cubiciseur ?
Non. Pour la couche de liaison et l'assise, la forme qu'un cône alimenté en chambre pleine produit suffit souvent. Un cubiciseur devient nécessaire quand le seuil d'aplatissement de la couche de roulement est strict ou que la roche est litée. Décidez sur la base d'un concassage d'essai d'un échantillon de la carrière.
Est-il judicieux de faire tourner une seule GNR-MC110 à 150 t/h en continu ?
L'installation fonctionnera, mais en dessous de sa plage. Si le besoin reste durablement autour de 150 t/h, une General 950 ou une General 944 correspond mieux à la taille de l'investissement. Si la production doit croître, la MC110 permet une croissance par étapes, car son groupe primaire peut travailler seul.
Quels certificats et quelle garantie accompagnent les machines ?
General Makina fabrique à Izmir depuis 1976. Nos machines sont certifiées ISO 9001 et marquées CE ; la garantie est d'un an et ne couvre pas les pièces d'usure.
Qu'est-ce qui détermine le prix de l'offre ?
Le prix dépend du nombre d'unités, de la présence d'un étage de mise en forme, des cribles et convoyeurs supplémentaires, de la configuration des groupes électrogènes, du lot de pièces d'usure et du mode d'expédition. Une fois ces éléments reçus, nous établissons une offre écrite.
Concevons la ligne à partir de votre échantillon
Respecter un cahier des charges de granulats d'enrobés, c'est la somme de la bonne carrière, du bon nombre d'étages et de la discipline sur site. En calcaire, GNR-MC110 ou General 950, en roche dure l'association General 944 et GNR MK110 sont des réponses réalistes pour la plage 150-250 t/h. Vous pouvez comparer les autres modèles sur la page concasseurs mobiles sur pneus. Envoyez-nous les résultats d'essai de votre échantillon, la couche visée et votre besoin journalier, et nous préparerons le schéma de ligne et l'offre : contactez-nous.
Définitions des termes techniques : Glossaire